
- Tous
- Nom du produit
- Mot clé du produit
- Modèle de produit
- Résumé du produit
- Description du produit
- Recherche multi-champs


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-28 Origine : Site


Les centres de tournage traditionnels à 2 et 3 axes gèrent parfaitement les arbres et les broches simples. Vous programmez les axes X et Z pour le profil et utilisez peut-être l'axe C pour percer un cercle de trous de boulons sur la face. Mais les géométries des pièces restent rarement simples. Lorsque les impressions nécessitent un véritable fraisage décentré, des opérations multifaces ou des trous transversaux perpendiculaires, un tour standard atteint une limite stricte. Vous êtes obligé de tirer la pièce, de la déplacer vers une fraiseuse verticale et de la remettre en place. Le recours à des opérations de broyage secondaires gonfle les stocks de travaux en cours. Cela fait grimper les coûts des luminaires. Chaque fois que vous détachez une pièce et la déplacez, vous introduisez des erreurs de tolérance d'empilement dans plusieurs configurations. Vous perdez votre donnée d'origine. UN La tourelle NC sur l'axe Y comble le fossé entre les centres de tournage standard et les centres de tournage-fraisage haut de gamme. Ce guide évalue la mécanique, les exigences en matière d'outillage et les variables de production pour vous aider à déterminer si l'ajout d'un axe Y justifie la dépense d'investissement.
Véritable capacité de décentrage : un axe Y permet un usinage perpendiculaire par rapport à l'axe central de la broche, éliminant ainsi les inexactitudes dimensionnelles associées à l'interpolation des coordonnées polaires (axe C).
Retour sur investissement en une seule configuration : la consolidation des opérations de tournage et de fraisage à 3 axes réduit le temps de manipulation, les taux de rebut et les dépendances en matière de fixations.
Limites de rigidité et de précision : Bien que très flexible, une tourelle à axe Y ne peut pas égaler les taux d'enlèvement de matière élevés ou l'extrême précision d'une broche de fraisage-tournage multi-axes dédiée, en particulier dans les alliages durs.
Dépendance à l'outillage : l'efficacité du fraisage sur l'axe Y est fortement dictée par l'interface de la tourelle ; des configurations rigides comme une tourelle à outils BMT sont nécessaires pour maximiser le potentiel de la tourelle à outils motorisée.
L'ajout d'un axe Y modifie la cinématique fondamentale d'un tour. Sur une machine standard, la tourelle se déplace en X (vers la ligne médiane) et en Z (le long du plateau). Pour introduire un mouvement vertical, les constructeurs de machines modifient la conception du chariot. Ils utilisent généralement une conception en coin ou un mécanisme coulissant secondaire. Cet ajout mécanique permet à l'ensemble de la tourelle de se déplacer orthogonalement par rapport aux axes X et Z. L'outil peut physiquement s'élever au-dessus ou descendre en dessous de la ligne centrale de la broche principale.
Examinons d'abord la conception du coin. Le coin interpole simultanément les axes X et Y pour obtenir un véritable mouvement vertical. Il maintient un centre de gravité plus bas. Cela maintient les forces de coupe plus proches de la pièce moulée de base, ce qui contribue à amortir les vibrations lors d'une ébauche lourde. La conception de la glissière secondaire empile un système de guidage sur l'axe Y directement au-dessus de l'axe X. Il offre une cinématique de programmation simple mais introduit un profil légèrement plus haut. Les deux méthodes donnent à l’opérateur la possibilité de positionner une fraise ou un foret parfaitement décentré.
Ce mouvement physique est très différent de l’utilisation d’un axe C interpolé. De nombreux machinistes tentent de simuler un axe Y en combinant l'avance sur l'axe X avec la rotation de l'axe C. C'est ce qu'on appelle l'interpolation des coordonnées polaires. Cela fonctionne très bien pour percer un trou sur la face d'une pièce. Il échoue lamentablement lorsque vous devez fraiser une surface plane ou une fente droite sur le diamètre extérieur.
Lorsque vous utilisez l'interpolation polaire pour fraiser un plat, la machine fait constamment pivoter la pièce tout en déplaçant l'outil vers l'intérieur et l'extérieur. L'outil ayant un diamètre physique, la géométrie de coupe change à mesure que la pièce tourne. Cela crée une surface légèrement concave ou déformée. Les parois d’une fente vont se rétrécir. Un véritable axe Y déplace l'outil sur une ligne parfaitement droite à travers la pièce. La broche reste verrouillée. Cela maintient une perpendiculaire parfaite et garantit des murs plats et des angles vifs et précis.
Vous avez besoin d'un axe Y lorsque les fonctions d'une pièce ignorent la ligne médiane. Le perçage et le taraudage décentrés sont les déclencheurs les plus courants. Imaginez une bride de collecteur hydraulique qui nécessite un cercle de trous de boulons sur sa face, mais qui nécessite également des trous transversaux taraudés sur le diamètre extérieur qui ne coupent pas le centre de la pièce. Une norme La tourelle du tour CNC ne peut pas atteindre ces trous transversaux avec précision. Vous avez besoin d'un déplacement vertical pour positionner la perceuse exactement sur l'emplacement décentré. Sans cela, vous construisez un accessoire personnalisé pour une fraiseuse verticale juste pour percer trois trous.
Le fraisage de surfaces planes, de poches, de fentes et de rainures de clavette nécessite également un véritable déplacement sur l'axe Y. Si vous devez usiner une poche à fond plat sur le côté d'un cylindre, l'outil doit balayer simultanément les plans Y et Z. Les rainures de clavette droites nécessitent que la fraise soit parfaitement parallèle à la ligne centrale sans que la pièce ne tourne. L'axe Y permet ces véritables opérations de fraisage sur 3 axes directement sur le tour. Vous pouvez façonner des formes complexes sur plusieurs faces sans jamais arrêter la broche pour resserrer le matériau.
Considérons un arbre avec une rainure de clavette Woodruff et un méplat de distribution. Faire cela sur un tour à 2 axes signifie tourner l'arbre, le séparer, l'ébavurer et le déplacer vers une fraiseuse. L'opérateur du broyeur doit indiquer l'arbre, trouver le centre et usiner les éléments. Si l'opérateur serre la pièce légèrement de travers, le méplat de distribution est déphasé par rapport à la rainure de clavette. La pièce est de la ferraille.
L’alignement fonctionnalité à fonctionnalité à tolérance stricte rend les configurations secondaires risquées. Si un trou transversal doit être parfaitement perpendiculaire à un méplat fraisé du côté opposé de la pièce, leur usinage sur deux machines différentes est source d'erreur. Vous perdez vos références lorsque vous déplacez une pièce d'un tour vers un centre d'usinage vertical. Les copeaux restent coincés dans l'étau du moulin. La réalisation de tous les fraisages complexes sur le tour verrouille la relation entre les diamètres tournés et les caractéristiques fraisées. Les encodeurs de la machine contrôlent l'alignement, et non les compétences de configuration de l'opérateur.
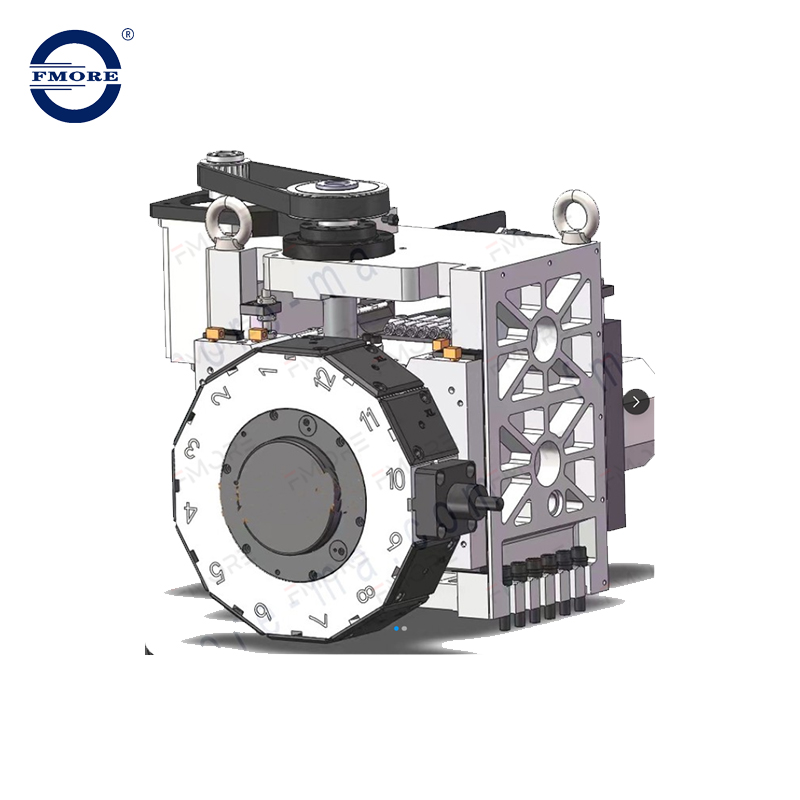
La course mécanique de l'axe Y est inutile sans la bonne interface d'outillage. Vous transformez essentiellement votre tour en une fraiseuse horizontale. Cela exerce une pression énorme sur tourelle à outils motorisée . Vous devez évaluer le régime de l'outillage sous tension, le couple disponible et les cycles de service. Le fraisage d'une poche profonde dans l'acier 4140 nécessite un couple soutenu, contrairement au perçage intermittent. Le mécanisme d'entraînement à l'intérieur de la tourelle doit supporter des charges de fraisage continues sans surchauffe ni calage.
Les interfaces d'outillage déterminent dans quelle mesure la machine gère ces charges. L'industrie se divise généralement entre les conceptions VDI et BMT. VDI utilise un arbre dentelé qui tire le porte-outil dans la face de la tourelle. C'est rapide à mettre en place. Cependant, il repose sur un seul point de serrage. Lorsque vous appliquez de lourdes charges latérales sur l'axe Y pendant le fraisage, les tiges VDI peuvent fléchir ou vibrer.
UN La tourelle à outils BMT (Base Mounted Turret) résout ce problème de rigidité. Les supports BMT se boulonnent directement sur la face de la tourelle à l'aide de quatre vis à capuchon lourdes et de clés de positionnement de précision. Cette position large répartit les forces de coupe sur une surface beaucoup plus grande. Il offre la rigidité latérale requise pour un fraisage agressif sur l'axe Y. Si vous envisagez de fraiser de l'acier ou d'utiliser de grandes fraises en bout, BMT est le seul choix logique.
| Caractéristique | BMT (Tourelle montée sur base) | VDI (Verein Deutscher Ingenieure) |
|---|---|---|
| Méthode de montage | Quatre boulons avec clés de positionnement sur la face de la tourelle. | Arbre dentelé simple tiré dans l'alésage de la tourelle. |
| Rigidité | Extrêmement élevé. Idéal pour les fraisages lourds et les coupes interrompues. | Modéré. Sujet à la déviation sous de lourdes charges latérales. |
| Vitesse de configuration | Ralentissez. Nécessite de serrer plusieurs boulons et de vérifier l’alignement. | Rapide. Un mécanisme de verrouillage unique permet un changement rapide d'outil. |
| Précision d'alignement | Les clés verrouillent parfaitement le porte-outil au centre à chaque fois. | Nécessite une indication manuelle pour garantir que l'outil est parfaitement droit. |
La vitesse d’indexation a également un impact sur vos temps de cycle. Un moderne La tourelle servo utilise un servomoteur dédié pour faire tourner le disque de l'outil. Cela permet une indexation bidirectionnelle rapide et non-stop. La tourelle emprunte le chemin le plus court jusqu'à l'outil suivant. Une fois en position, des accouplements hydrauliques ou servomoteurs à haute force maintiennent la tourelle solidement. Cette combinaison de vitesse et de force de serrage massive garantit que l'outil reste parfaitement positionné, même en cas de coupes fortement interrompues. Vous évitez l’usure mécanique associée aux anciennes tourelles à mécanisme Genève.
L'administration de liquide de refroidissement et la gestion des copeaux nécessitent également des mises à niveau lors de l'utilisation d'outils en direct. Le fraisage de poches profondes sur un tour crée des problèmes d'évacuation des copeaux car la gravité n'éloigne pas les copeaux de la zone de coupe aussi efficacement que sur une fraiseuse verticale. Un liquide de refroidissement à haute pression pour tous les outils devient obligatoire. Vous avez besoin de suffisamment de PSI pour faire sortir les copeaux des trous borgnes avant que la fraise ne les recoupe et ne se casse.
UN La tourelle de l'axe Y offre une flexibilité incroyable, mais elle a des limites physiques. Vous devez analyser objectivement les compromis avant d’acheter. La principale limitation est la précision et la rigidité sous forte charge. L'ajout d'un coin ou d'une glissière sur l'axe Y introduit davantage de pièces mobiles et un porte-à-faux mécanique plus long. L'outil de coupe est plus éloigné de la pièce moulée de base de la machine. Bien que parfaitement adapté à la plupart des pièces, il est moins rigide qu'une broche de fraisage dédiée sur une machine de fraisage-tournage haut de gamme à axe B.
La dureté des matériaux expose rapidement ces limites structurelles. Un tour à axe Y usine facilement l’aluminium, le laiton et l’acier doux. Vous pouvez pousser des avances élevées et obtenir d’excellents états de surface. Cependant, les taux d'enlèvement de matière agressifs dans les alliages résistants comme le titane, l'Inconel ou les aciers à outils trempés changent la donne. Un fraisage intensif de ces matériaux provoque des vibrations. Le porte-à-faux de la tourelle amplifie ce broutage, entraînant une durée de vie médiocre de l'outil et des finitions de surface compromises. Pour les alliages aérospatiaux en grand volume, un centre de tournage-fraisage dédié est souvent plus performant.
Les limitations physiques de course dictent également la compatibilité des pièces. Un axe Y n'offre pas le déplacement massif d'une fraiseuse verticale. La course typique de l'axe Y varie de +/- 2 à 4 pouces, selon la taille du châssis de la machine. Ce déplacement est généralement réparti uniformément au-dessus et au-dessous de la ligne médiane. Vous devez évaluer la taille de votre pièce par rapport à ces contraintes. Si vous devez fraiser un plat de 6 pouces de long sur une bride de grand diamètre, un axe Y standard peut manquer de course avant de terminer la coupe.
Les dépenses en capital et les besoins en espace au sol favorisent fortement le tour à axe Y. Un centre de fraisage-tournage complet à 5 axes avec une broche de fraisage dédiée et un changeur d'outils nécessite un investissement initial massif. Il consomme également une surface au sol importante et nécessite un entretien complexe. Un tour avec axe Y offre 80 % des capacités pour une fraction du coût et de l'encombrement. Il s'intègre facilement dans les cellules de tournage standard.
Lorsque vous évaluez les besoins de votre boutique, tenez compte de ces contraintes opérationnelles spécifiques :
Poids maximum de l'outil : les tourelles ont des limites de poids strictes pour les outils motorisés. Un dépassement entraîne des erreurs d’indexation et une usure prématurée des servos.
Enveloppes de dégagement : les longues barres d'alésage montées à côté d'outils motorisés peuvent facilement heurter la tôle ou la contre-pointe lors d'un mouvement sur l'axe Y.
Rigidité du verrouillage de la broche : La broche principale doit être équipée d'un frein robuste sur l'axe C pour maintenir la pièce parfaitement immobile pendant que l'axe Y fraise des plats lourds.
Le calcul du retour sur investissement d’une machine à axe Y nécessite de regarder au-delà du prix d’achat initial. Vous achetez une réduction du temps de cycle et une stabilité des processus. Le principal rendement financier provient de l’élimination des opérations secondaires. Lorsque vous déposez une pièce finie dans le récupérateur de pièces, vous éliminez le travail nécessaire pour déplacer cette pièce vers une usine. Vous éliminez le temps d’attente pour l’ouverture d’une usine. Vous éliminez le coût de conception et d’usinage de mâchoires souples personnalisées pour la deuxième opération.
Examinons un scénario pratique en atelier. Vous usinez un lot de 500 arbres en acier inoxydable avec un trou transversal fileté. Sur un tour 2 axes standard, le tournage prend trois minutes. Les pièces restent ensuite dans une poubelle pendant deux jours en attendant le broyeur vertical. L'installation du moulin prend deux heures. Le cycle de fraisage proprement dit dure une minute par pièce. L'opérateur doit charger et décharger 500 fois. Avec un tour à axe Y, le tournage et le fraisage s'effectuent en un cycle de quatre minutes. Les pièces sortent de la machine, prêtes à être expédiées. Vous économisez des heures de temps de configuration, des jours de temps d'attente et des centaines d'étapes de manipulation manuelle des pièces.
La réduction des rebuts génère d’énormes économies cachées. L'usinage « Done-in-One » supprime les erreurs humaines lors des transferts de pièces. Chaque fois qu'un opérateur charge une pièce tournée dans un étau de fraiseuse, il existe un risque de désalignement. Un éclat sous la pièce ruine la perpendiculaire. Un serrage trop fort déforme les parois minces. En gardant la pièce dans le mandrin du tour et en utilisant l'axe Y pour terminer le fraisage, vous gardez un contrôle absolu sur la référence. Les taux de rebut chutent et la précision d’une fonctionnalité à l’autre devient hautement prévisible. Vous ne jetez plus de matériel coûteux à cause d’une simple erreur de chargement lors de la deuxième opération.
Vous réduisez également la redondance des outils. Lorsque vous divisez les opérations sur deux machines, vous avez souvent besoin de forets, de tarauds et de fraises en double pour le tour et la fraiseuse. La consolidation du travail sur une seule machine réduit votre stock global d'outils et simplifie la gestion de la durée de vie des outils.
Le matériel ne représente que la moitié de la bataille. La mise en œuvre d'un axe Y nécessite la mise à niveau de votre infrastructure logicielle. La programmation conversationnelle manuelle au niveau de la commande devient très inefficace pour le fraisage décentré complexe. Vous avez besoin d'un logiciel de FAO avancé capable de simuler avec précision les parcours d'outils sur l'axe Y. Plus important encore, vous avez besoin d’un post-processeur éprouvé et sans bug. Un mauvais post-processeur produira des coordonnées incorrectes sur l'axe Y, ce qui entraînera la mise au rebut de pièces ou des pannes catastrophiques de la machine.
Les interférences d’outils et la gestion des jeux deviennent des défis quotidiens. L’encombrement des tourelles est une réalité. L'ajout d'un déplacement sur l'axe Y signifie que les outils montent et descendent dans un espace confiné. Vous augmentez le risque que de longues barres d'alésage ou des outils sous tension s'écrasent contre le mandrin, la contre-pointe ou les boîtiers en tôle. Une simulation rigoureuse de jumeaux numériques dans votre logiciel de FAO est obligatoire. Vous devez modéliser les longueurs exactes des porte-outils et les dimensions des mâchoires du mandrin pour vérifier le jeu avant le début du cycle de pressage. Vous ne pouvez pas compter sur l'opérateur pour contourner la vitesse d'avance rapide pour éviter une collision. La cinématique est trop complexe.
Les niveaux de compétence des opérateurs doivent évoluer en fonction de la complexité de la machine. La transition du tournage standard à 2 axes vers des configurations multi-axes implique une courbe d'apprentissage abrupte. Les machinistes doivent comprendre comment toucher les outils sur trois axes. Ils ont besoin d’une formation spécialisée en maintenance, alignement et reconstruction d’outils en direct. Un porte-outil dynamique mal aligné détruira les fraises et ruinera les tolérances de l'axe Y. Investissez massivement dans la formation des opérateurs pendant la phase d’installation de la machine. Apprenez à votre personnel de configuration comment indiquer correctement un support BMT et comment vérifier l'engagement des freins de l'axe C.
Pour maximiser l'efficacité de votre production et déterminer si un tour à axe Y convient à votre flux de fabrication, exécutez les étapes suivantes :
Auditez vos familles de pièces actuelles pour identifier les composants nécessitant un perçage décentré, des méplats ou des rainures de clavette qui obligent actuellement à des configurations de fraisage secondaires.
Calculez les heures de travail exactes, les coûts des montages et les taux de rebut associés à vos opérations de fraisage secondaire existantes pour établir une référence de retour sur investissement.
Demandez une étude de temps et un test physique de coupe au constructeur de machines-outils en utilisant votre pièce la plus complexe et le matériau le plus résistant.
Vérifiez que votre progiciel de FAO actuel prend en charge la cinématique de l'axe Y et obtenez un post-processeur garanti et éprouvé avant de finaliser l'achat de la machine.
R : Un axe C fait tourner la broche principale pour positionner la pièce, mais l'outil de coupe se déplace uniquement en X et Z. Un axe Y déplace l'outil orthogonalement de haut en bas par rapport à la ligne centrale. Cela permet un véritable usinage décentré et un fraisage de parois plates sans rotation de la pièce.
R : Oui, c'est possible en interpolant simultanément les axes X, Y, Z et C. Cependant, le surfaçage 3D est généralement limité par la rigidité de l'outil dynamique et par sa vitesse de rotation maximale. Une fraiseuse dédiée traite des contours 3D complexes beaucoup plus rapidement et avec de meilleurs états de surface.
R : Le BMT se monte solidement sur la face de la tourelle à l'aide de quatre boulons et de clés de positionnement de précision. Cette large empreinte de serrage offre une rigidité latérale supérieure. Il empêche la déviation de l'outil lors de l'absorption des lourdes charges latérales générées lors des opérations de fraisage agressives sur l'axe Y.
R : La course standard de l'industrie varie de +/- 2 pouces à +/- 4 pouces, selon la taille physique du tour. Cette course est généralement répartie uniformément au-dessus et en dessous de l'axe de la broche, limitant ainsi la distance de décentrement maximale que vous pouvez atteindre.
R : Oui, légèrement. Le mécanisme de glissière ou de cale supplémentaire introduit davantage de joints mécaniques et augmente le porte-à-faux de l'outil par rapport à la pièce moulée de base. Cela peut réduire la capacité d'ébauche lourde pendant le tournage par rapport à un tour caissonné standard à 2 axes.
R : Alors que de simples trous décentrés peuvent être programmés manuellement au niveau de la commande, le fraisage complexe nécessite un logiciel de FAO robuste. Le logiciel doit comporter une simulation cinématique précise de la machine et un post-processeur éprouvé pour éviter les interférences des outils et les accidents dans l'enveloppe de travail confinée.

