


المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-09-28 الأصل: موقع


تتعامل مراكز الدوران التقليدية ذات المحورين والثلاثة محاور مع الأعمدة والدبابيس البسيطة بشكل مثالي. يمكنك برمجة المحورين X وZ للملف الشخصي، وربما تستخدم المحور C لحفر دائرة ثقب الترباس على الوجه. لكن نادراً ما تظل الأشكال الهندسية الجزئية بسيطة. عندما تتطلب المطبوعات طحنًا حقيقيًا بعيدًا عن المركز، أو عمليات متعددة الوجوه، أو ثقوبًا متقاطعة متعامدة، فإن المخرطة القياسية تصل إلى حد صعب. أنت مجبر على سحب الجزء ونقله إلى طاحونة عمودية وإعداده مرة أخرى. يؤدي الاعتماد على عمليات الطحن الثانوية إلى تضخيم مخزون العمل قيد التنفيذ. إنه يرفع تكاليف التركيبات. في كل مرة تقوم فيها بفك جزء ما ونقله، فإنك ترتكب أخطاء في تحمل التكديس عبر إعدادات متعددة. تفقد المسند الأصلي الخاص بك. أ يعمل برج Y-Axis NC على سد الفجوة بين مراكز الدوران القياسية ومراكز الدوران المتطورة. يقوم هذا الدليل بتقييم الآليات ومتطلبات الأدوات ومتغيرات الإنتاج لمساعدتك في تحديد ما إذا كانت إضافة المحور Y تبرر النفقات الرأسمالية.
القدرة الحقيقية خارج المركز: يسمح المحور Y بالمعالجة العمودية بعيدًا عن خط محور الدوران، مما يزيل عدم دقة الأبعاد المرتبطة باستيفاء الإحداثيات القطبية (المحور C).
عائد الاستثمار للإعداد الفردي: يؤدي دمج عمليات الخراطة والطحن ثلاثية المحاور إلى تقليل وقت المعالجة ومعدلات الخردة وتبعيات التركيبات.
حدود الصلابة والدقة: على الرغم من مرونته العالية، لا يمكن للبرج ذو المحور Y أن يضاهي معدلات إزالة المواد الثقيلة أو الدقة القصوى للمغزل المخصص متعدد المحاور، خاصة في السبائك الصلبة.
اعتماد الأدوات: يتم تحديد فعالية طحن المحور Y بشكل كبير من خلال واجهة البرج؛ يلزم وجود إعدادات صلبة مثل برج أداة BMT لتعظيم إمكانات برج الأداة الذي يعمل بالطاقة.
تؤدي إضافة المحور Y إلى تغيير الحركية الأساسية للمخرطة. في الآلة القياسية، يتحرك البرج في شكل X (باتجاه خط الوسط) وZ (على طول السرير). لإدخال الحركة العمودية، قام صانعو الآلات بتغيير تصميم العربة. يستخدمون عادةً تصميم إسفين أو آلية انزلاق ثانوية. تسمح هذه الإضافة الميكانيكية لمجموعة البرج بأكملها بالتحرك بشكل متعامد بالنسبة للمحورين X وZ. يمكن للأداة أن ترتفع فعليًا فوق خط مركز المغزل الرئيسي أو تنخفض تحته.
دعونا نلقي نظرة على تصميم الإسفين أولاً. يقوم الإسفين بإدخال المحورين X وY في وقت واحد لتحقيق حركة رأسية حقيقية. يحافظ على مركز ثقل أقل. يؤدي هذا إلى إبقاء قوى القطع أقرب إلى قاعدة الصب، مما يساعد على تخفيف الاهتزاز أثناء التخشين الثقيل. يقوم تصميم الشريحة الثانوية بتجميع نظام محور Y مباشرة أعلى المحور X. إنه يوفر حركيات برمجة واضحة ولكنه يقدم ملف تعريف أطول قليلاً. تمنح كلتا الطريقتين المشغل القدرة على وضع طاحونة نهائية أو الحفر بعيدًا عن المركز تمامًا.
تختلف هذه الحركة الجسدية بشكل كبير عن استخدام المحور C المحرف. يحاول العديد من الميكانيكيين تزييف المحور Y من خلال الجمع بين تغذية المحور X ودوران المحور C. وهذا ما يسمى الاستيفاء الإحداثي القطبي. إنه يعمل بشكل جيد لحفر ثقب على وجه الجزء. إنه يفشل فشلاً ذريعًا عندما تحتاج إلى طحن سطح مستو أو فتحة مستقيمة على القطر الخارجي.
عند استخدام الاستيفاء القطبي لطحن مسطح، تقوم الآلة بتدوير الجزء باستمرار أثناء تحريك الأداة للداخل والخارج. نظرًا لأن الأداة لها قطر مادي، فإن هندسة القطع تتغير مع دوران الجزء. يؤدي هذا إلى إنشاء سطح مقعر أو مشوه قليلاً. سوف تتناقص جدران الفتحة. يقوم المحور Y الحقيقي بتحريك الأداة في خط مستقيم تمامًا عبر الجزء. يبقى المغزل مغلقا. وهذا يحافظ على التعامد المثالي ويضمن جدرانًا مسطحة وزوايا حادة ودقيقة.
أنت بحاجة إلى المحور Y عندما تتجاهل ميزات الجزء خط الوسط. يعد الحفر والتنصت خارج المركز من أكثر المحفزات شيوعًا. تخيل شفة متشعبة هيدروليكية تتطلب دائرة ثقب الترباس على وجهها، ولكنها تحتاج أيضًا إلى فتحات متقاطعة على القطر الخارجي لا تتقاطع مع مركز الجزء. معيار لا يمكن لبرج مخرطة CNC أن يصل إلى تلك الفتحات المتقاطعة بدقة. أنت بحاجة إلى السفر العمودي لوضع المثقاب فوق الموقع البعيد عن المركز تمامًا. بدونها، أنت تقوم ببناء تجهيزات مخصصة لمطحنة عمودية فقط لحفر ثلاثة ثقوب.
يتطلب أيضًا طحن الأسطح المسطحة والجيوب والفتحات وممرات المفاتيح حركة حقيقية للمحور Y. إذا كنت بحاجة إلى تصنيع جيب ذو قاع مسطح على جانب الأسطوانة، فيجب أن تمسح الأداة عبر المستويين Y وZ في وقت واحد. تتطلب طرق المفاتيح المستقيمة أن تتبع طاحونة النهاية بشكل موازٍ تمامًا لخط الوسط دون تدوير الجزء. يتيح المحور Y عمليات الطحن ثلاثية المحاور الحقيقية على المخرطة مباشرةً. يمكنك تحديد أشكال معقدة عبر وجوه متعددة دون إيقاف المغزل لإعادة طحن المادة.
ضع في اعتبارك عمودًا مزودًا بمجرى مفتاح Woodruff وتوقيت مسطح. إن القيام بذلك على مخرطة ذات محورين يعني تدوير العمود، وفصله، وإزالة أزيزه، ونقله إلى المطحنة. يجب على مشغل المطحنة الإشارة إلى العمود والعثور على المركز وميزات الماكينة. إذا قام المشغل بتثبيت الجزء بشكل ملتوي قليلاً، فإن التوقيت المسطح يكون خارج الطور مع مجرى المفتاح. الجزء خردة.
إن المحاذاة الصارمة بين الميزات والميزات تجعل عمليات الإعداد الثانوية محفوفة بالمخاطر. إذا كان من الضروري أن تكون الفتحة المتقاطعة متعامدة تمامًا مع مسطح مطحون على الجانب الآخر من الجزء، فإن تصنيعها في جهازين مختلفين يدعو إلى الخطأ. ستفقد مراجع مرجع الإسناد الخاصة بك عند نقل جزء من مخرطة إلى مركز تصنيع رأسي. يتم القبض على الرقائق في ملزمة الطاحونة. يؤدي استكمال جميع عمليات الطحن المعقدة على المخرطة إلى تأمين العلاقة بين الأقطار المحولة وميزات الطحن. تتحكم أجهزة تشفير الماكينة في المحاذاة، وليس مهارات الإعداد الخاصة بالمشغل.
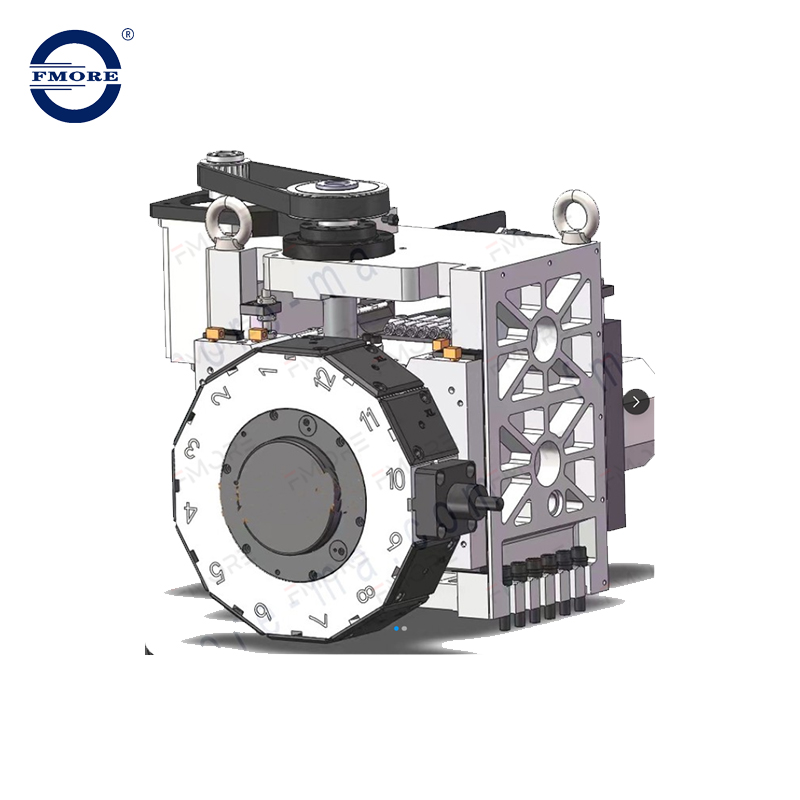
إن الحركة الميكانيكية للمحور Y تكون عديمة الفائدة بدون واجهة الأدوات الصحيحة. أنت تقوم أساسًا بتحويل المخرطة الخاصة بك إلى مطحنة أفقية. وهذا يضع ضغطًا هائلاً على برج أداة بالطاقة . يجب عليك تقييم عدد الدورات في الدقيقة للأدوات الحية وعزم الدوران المتاح ودورات العمل. يتطلب طحن جيب عميق من الفولاذ 4140 عزمًا مستدامًا لا يتطلبه الحفر المتقطع. يجب أن تتعامل آلية القيادة الموجودة داخل البرج مع أحمال الطحن المستمرة دون ارتفاع درجة الحرارة أو التوقف.
تحدد واجهات الأدوات مدى تعامل الماكينة مع هذه الأحمال. تنقسم الصناعة عمومًا بين تصميمات VDI وBMT. يستخدم VDI عمودًا مسننًا يسحب حامل الأدوات إلى وجه البرج. إنه سريع الإعداد. ومع ذلك، فهو يعتمد على نقطة تثبيت واحدة. عند تطبيق أحمال جانبية ثقيلة على المحور Y أثناء الطحن، يمكن أن تنثني سيقان VDI أو تهتز.
أ يعمل برج أداة BMT (البرج المثبت على القاعدة) على حل مشكلة الصلابة هذه. يتم تثبيت حاملات BMT مباشرة على وجه البرج باستخدام أربعة براغي ذات أغطية ثقيلة ومفاتيح تحديد موقع دقيقة. يقوم هذا الموقف الواسع بتوزيع قوى القطع عبر مساحة سطح أكبر بكثير. إنه يوفر الصلابة الجانبية المطلوبة للطحن القوي على المحور Y. إذا كنت تخطط لطحن الفولاذ أو تشغيل المطاحن الطرفية الكبيرة، فإن BMT هو الخيار المنطقي الوحيد.
| ميزة | BMT (برج مثبت على القاعدة) | VDI (Verein Deutscher Ingenieure) |
|---|---|---|
| طريقة التركيب | أربعة مسامير مع تحديد موقع المفاتيح على وجه البرج. | تم سحب عمود مسنن واحد إلى تجويف البرج. |
| صلابة | عالية للغاية. مثالية للطحن الثقيل والقطع المتقطع. | معتدل. عرضة للانحراف تحت الأحمال الجانبية الثقيلة. |
| سرعة الإعداد | أبطأ. يتطلب تشديد البراغي المتعددة والتحقق من المحاذاة. | سريع. آلية قفل واحدة تسمح بتغييرات سريعة للأداة. |
| دقة المحاذاة | تعمل المفاتيح على قفل حامل الأدوات بشكل مثالي في المنتصف في كل مرة. | يتطلب إشارة يدوية للتأكد من أن الأداة مستقيمة تمامًا. |
تؤثر سرعة الفهرسة أيضًا على أوقات دورتك. حديث يستخدم برج المؤازرة محركًا مؤازرًا مخصصًا لتدوير قرص الأداة. وهذا يسمح بفهرسة ثنائية الاتجاه سريعة وبدون توقف. يأخذ البرج أقصر طريق إلى الأداة التالية. بمجرد وضعها في موضعها، تقوم الوصلات الهيدروليكية أو المؤازرة عالية القوة بتثبيت البرج بقوة. يضمن هذا المزيج من السرعة وقوة التثبيت الهائلة بقاء الأداة في موضعها المثالي، حتى في ظل عمليات القطع الشديدة المتقطعة. يمكنك تجنب التآكل الميكانيكي المرتبط بأبراج آلية جنيف الأقدم.
يتطلب توصيل سائل التبريد وإدارة الرقاقة أيضًا ترقيات عند استخدام الأدوات المباشرة. يؤدي طحن الجيوب العميقة على مخرطة إلى حدوث مشكلات في إخلاء الرقائق لأن الجاذبية لا تسحب الرقائق بعيدًا عن منطقة القطع بنفس الفعالية كما تفعل في المطحنة العمودية. يصبح سائل التبريد عالي الضغط من خلال الأداة إلزاميًا. أنت بحاجة إلى ما يكفي من PSI لإخراج الرقائق من الثقوب العمياء قبل أن تقوم الطاحونة النهائية بإعادة قصها والتقاطها.
أ يوفر برج المحور Y مرونة لا تصدق، ولكن له حدود مادية. يجب عليك تحليل المقايضات بشكل موضوعي قبل الشراء. القيد الأساسي هو الدقة والصلابة تحت الحمل الثقيل. تؤدي إضافة إسفين أو شريحة على المحور Y إلى تقديم المزيد من الأجزاء المتحركة وطول ميكانيكي أطول. توجد أداة القطع بعيدًا عن قاعدة صب الماكينة. على الرغم من أنه مناسب تمامًا لمعظم الأجزاء، إلا أنه أقل صلابة من مغزل الطحن المخصص الموجود في آلة دوران المطحنة ذات المحور B المتطورة.
تكشف صلابة المواد هذه الحدود الهيكلية بسرعة. تقوم مخرطة المحور Y بطحن الألومنيوم والنحاس والفولاذ الطري بسهولة. يمكنك دفع معدلات تغذية عالية وتحقيق تشطيبات سطحية ممتازة. ومع ذلك، فإن معدلات إزالة المواد القوية في السبائك الصلبة مثل التيتانيوم، أو الإينكونيل، أو فولاذ الأدوات المتصلب تغير المعادلة. الطحن الثقيل في هذه المواد يسبب الاهتزاز. يعمل الجزء المتدلي من البرج على تضخيم هذه الثرثرة، مما يؤدي إلى ضعف عمر الأداة وتشويه التشطيبات السطحية. بالنسبة للسبائك الفضائية كبيرة الحجم، غالبًا ما يكون أداء مركز الدوران المخصص أفضل.
تملي قيود السكتة الدماغية الجسدية أيضًا توافق الأجزاء. لا يوفر المحور Y حركة هائلة للمطحنة العمودية. يتراوح نطاق الحركة النموذجي للمحور Y من +/- 2 إلى 4 بوصات، اعتمادًا على حجم إطار الماكينة. عادةً ما يتم تقسيم هذا السفر بالتساوي فوق خط الوسط وتحته. يجب عليك تقييم حجم الجزء الخاص بك مقابل هذه القيود. إذا كنت بحاجة إلى طحن مسطح بطول 6 بوصات على شفة ذات قطر كبير، فقد ينفد المحور Y القياسي من الشوط قبل الانتهاء من القطع.
تفضل النفقات الرأسمالية ومتطلبات المساحة الأرضية بشكل كبير مخرطة المحور Y. يتطلب مركز دوران المطحنة ذو 5 محاور مع مغزل طحن مخصص ومبدل الأدوات استثمارًا أوليًا ضخمًا. كما أنها تستهلك مساحة أرضية كبيرة وتتطلب صيانة معقدة. توفر المخرطة ذات المحور Y 80% من القدرة مقابل جزء صغير من التكلفة والبصمة. تناسبها خلايا الدوران القياسية بسهولة.
عند تقييم احتياجات متجرك، ضع في اعتبارك القيود التشغيلية المحددة التالية:
الحد الأقصى لوزن الأداة: تتمتع الأبراج بحدود صارمة لوزن الأدوات الحية. يؤدي تجاوز هذا إلى حدوث أخطاء في الفهرسة وتآكل مؤازر سابق لأوانه.
مظاريف التخليص: يمكن للقضبان المملة الطويلة المثبتة بجوار الأدوات الحية أن تضرب بسهولة الصفائح المعدنية أو غراب الذيل أثناء حركة المحور Y.
صلابة قفل المغزل: يجب أن يحتوي المغزل الرئيسي على فرامل قوية على المحور C لتثبيت الجزء بشكل ثابت بينما يقوم المحور Y بطحن المسطحات الثقيلة.
يتطلب حساب عائد الاستثمار لجهاز المحور ص النظر إلى ما هو أبعد من سعر الشراء الأولي. أنت تشتري تقليل وقت الدورة واستقرار العملية. ويأتي العائد المالي الأساسي من القضاء على العمليات الثانوية. عندما تقوم بإسقاط جزء نهائي في أداة التقاط الأجزاء، فإنك تقضي على العمالة المطلوبة لنقل هذا الجزء إلى المطحنة. يمكنك القضاء على وقت الانتظار في انتظار فتح المطحنة. يمكنك التخلص من تكلفة تصميم وتصنيع الفكوك الناعمة المخصصة للعملية الثانية.
دعونا نلقي نظرة على سيناريو عملي لأرضية المتجر. أنت تقوم بتصنيع مجموعة مكونة من 500 عمود من الفولاذ المقاوم للصدأ بفتحة متقاطعة ملولبة. في المخرطة القياسية ذات المحورين، تستغرق عملية الدوران ثلاث دقائق. ثم توضع الأجزاء في سلة المهملات لمدة يومين في انتظار المطحنة العمودية. يستغرق إعداد المطحنة ساعتين. تستغرق دورة الطحن الفعلية دقيقة واحدة لكل جزء. يجب على المشغل التحميل والتفريغ 500 مرة. مع مخرطة المحور Y، تتم عملية الخراطة والطحن في دورة واحدة مدتها أربع دقائق. تأتي الأجزاء من الآلة جاهزة للشحن. يمكنك توفير ساعات من وقت الإعداد، وأيام من وقت الانتظار، ومئات من خطوات التعامل اليدوي مع الأجزاء.
يؤدي تقليل الخردة إلى تحقيق وفورات مخفية هائلة. تعمل عملية 'Done-in-One' على إزالة الأخطاء البشرية من عمليات نقل الأجزاء. في كل مرة يقوم فيها المشغل بتحميل جزء تم تحويله إلى ملزمة مطحنة، يكون هناك خطر حدوث اختلال في المحاذاة. شريحة تحت الجزء تدمر العمودية. يؤدي التثبيت بقوة شديدة إلى تشويه الجدران الرقيقة. من خلال الاحتفاظ بالجزء في ظرف المخرطة واستخدام المحور Y لإنهاء الطحن، فإنك تحافظ على التحكم المطلق في المسند. تنخفض معدلات الخردة، وتصبح دقة الميزة إلى الميزة قابلة للتنبؤ بها إلى حد كبير. تتوقف عن التخلص من المواد باهظة الثمن بسبب خطأ بسيط في التحميل في العملية الثانية.
يمكنك أيضًا تقليل تكرار الأدوات. عندما تقوم بتقسيم العمليات عبر جهازين، فغالبًا ما تحتاج إلى مثاقب وصنابير وطواحين نهائية مكررة لكل من المخرطة والمطحنة. يؤدي دمج العمل في جهاز واحد إلى تقليل المخزون الإجمالي للأدوات لديك وتبسيط إدارة عمر الأداة.
الأجهزة ليست سوى نصف المعركة. يتطلب تنفيذ المحور Y ترقية البنية الأساسية للبرنامج. تصبح برمجة المحادثة اليدوية في وحدة التحكم غير فعالة إلى حد كبير بالنسبة للطحن المعقد خارج المركز. أنت بحاجة إلى برنامج CAM متقدم قادر على محاكاة مسارات أدوات المحور Y بدقة. والأهم من ذلك أنك تحتاج إلى معالج لاحق مثبت وخالي من الأخطاء. سيؤدي المعالج اللاحق السيئ إلى إخراج إحداثيات غير صحيحة للمحور Y، مما يؤدي إلى إلغاء أجزاء أو تعطل الجهاز بشكل كارثي.
أصبحت إدارة التدخل والتخليص من التحديات اليومية. ازدحام البرج أمر واقع. إن إضافة حركة المحور Y تعني أن الأدوات تتحرك لأعلى ولأسفل في مساحة محدودة. أنت تزيد من خطر اصطدام القضبان الطويلة المملة أو الأدوات الحية بظرف الظرف أو غراب الذيل أو حاويات الصفائح المعدنية. تعد محاكاة التوأم الرقمية الصارمة في برنامج CAM الخاص بك أمرًا إلزاميًا. يجب عليك تصميم أطوال حامل الأدوات الدقيقة وأبعاد فك ظرف الظرف للتحقق من الخلوص قبل الضغط على بدء الدورة. لا يمكنك الاعتماد على تجاوز المشغل لمعدل التغذية السريع للتسبب في الاصطدام. الحركية معقدة للغاية.
يجب أن تتناسب مستويات مهارة المشغل مع مدى تعقيد الماكينة. يتضمن الانتقال من التحول القياسي ثنائي المحور إلى إعدادات متعددة المحاور منحنى تعليمي حاد. يجب أن يفهم الميكانيكيون كيفية لمس الأدوات في ثلاثة محاور. إنهم بحاجة إلى تدريب متخصص في صيانة الأدوات الحية ومواءمتها وإعادة بنائها. سيؤدي حامل الأداة الحية غير المحاذاة إلى تدمير المطاحن النهائية وتدمير تفاوتات المحور Y. استثمر بكثافة في تدريب المشغلين أثناء مرحلة تركيب الماكينة. قم بتعليم موظفي الإعداد لديك كيفية الإشارة بشكل صحيح إلى حامل BMT وكيفية التحقق من تعشيق فرامل المحور C.
لزيادة كفاءة الإنتاج إلى الحد الأقصى وتحديد ما إذا كانت مخرطة المحور Y تناسب سير عمل التصنيع لديك، قم بتنفيذ الخطوات التالية:
قم بمراجعة عائلات الأجزاء الحالية لديك لتحديد المكونات التي تتطلب الحفر خارج المركز، أو المسطحات، أو الممرات الرئيسية التي تفرض حاليًا إعدادات المطحنة الثانوية.
قم بحساب ساعات العمل الدقيقة وتكاليف التركيبات ومعدلات الخردة المرتبطة بعمليات الطحن الثانوية الحالية لديك لإنشاء خط أساس لعائد الاستثمار.
اطلب دراسة زمنية واختبارًا ماديًا من صانع الأدوات الآلية باستخدام الجزء الأكثر تعقيدًا والمواد الأكثر صلابة.
تأكد من أن حزمة برامج CAM الحالية لديك تدعم حركيات المحور Y وتأمين معالج لاحق مضمون ومثبت قبل الانتهاء من شراء الجهاز.
ج: يقوم المحور C بتدوير المغزل الرئيسي لوضع الجزء، لكن أداة القطع تتحرك فقط في X وZ. يقوم المحور Y بتحريك الأداة بشكل متعامد لأعلى ولأسفل بالنسبة إلى خط الوسط. يتيح ذلك إجراء عملية تصنيع خارج المركز وطحن جدار مسطح دون تدوير الجزء.
ج: نعم، يمكن ذلك عن طريق استيفاء المحاور X وY وZ وC في وقت واحد. ومع ذلك، يكون السطح ثلاثي الأبعاد محدودًا بشكل عام بسبب صلابة الأداة الحية والحد الأقصى لعدد الدورات في الدقيقة. تتعامل آلة الطحن المخصصة مع الخطوط ثلاثية الأبعاد المعقدة بشكل أسرع بكثير وبتشطيبات سطحية أفضل.
ج: يتم تثبيت BMT بشكل آمن على وجه البرج باستخدام أربعة مسامير ومفاتيح تحديد موقع دقيقة. توفر بصمة التثبيت الواسعة هذه صلابة جانبية فائقة. فهو يمنع انحراف الأداة عند امتصاص الأحمال الجانبية الثقيلة الناتجة أثناء عمليات الطحن العنيفة على المحور Y.
ج: يتراوح السفر الصناعي القياسي من +/- 2 بوصة إلى +/- 4 بوصة، اعتمادًا على الحجم الفعلي للمخرطة. عادةً ما يتم تقسيم هذا السفر بالتساوي فوق خط مركز المغزل وتحته، مما يحد من الحد الأقصى للمسافة خارج المركز التي يمكنك الوصول إليها.
ج: نعم قليلا. تقدم آلية الشريحة أو الإسفين الإضافية المزيد من المفاصل الميكانيكية وتزيد من تراكب الأداة من قاعدة الصب. يمكن أن يؤدي ذلك إلى تقليل قدرة التخشين الثقيلة أثناء الدوران مقارنةً بالمخرطة الصندوقية القياسية ذات المحورين.
ج: بينما يمكن برمجة الثقوب البسيطة البعيدة عن المركز يدويًا في وحدة التحكم، فإن الطحن المعقد يتطلب برنامج CAM قويًا. يجب أن يتميز البرنامج بمحاكاة دقيقة لحركيات الآلة ومعالج لاحق مثبت لمنع تداخل الأداة وتعطلها في مظروف العمل المحصور.

