
- Alle
- Produktname
- Produktschlüsselwort
- Produktmodell
- Produktzusammenfassung
- Produktbeschreibung
- Mehrfeldsuche


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 28.09.2026 Herkunft: Website


Herkömmliche 2-Achsen- und 3-Achsen-Drehzentren bearbeiten einfache Wellen und Stifte perfekt. Sie programmieren die X- und Z-Achsen für das Profil und verwenden möglicherweise die C-Achse, um einen Bolzenlochkreis auf der Fläche zu bohren. Aber Teilegeometrien bleiben selten einfach. Wenn Drucke echtes außermittiges Fräsen, mehrseitige Bearbeitungen oder senkrechte Querbohrungen erfordern, stößt eine Standarddrehmaschine an ihre Grenzen. Sie sind gezwungen, das Teil herauszuziehen, es zu einer Vertikalfräse zu bewegen und es erneut aufzustellen. Wenn man sich auf sekundäre Mahlvorgänge verlässt, erhöht sich der Bestand an unfertigen Erzeugnissen. Es treibt die Vorrichtungskosten in die Höhe. Jedes Mal, wenn Sie ein Teil ausspannen und bewegen, kommt es zu Stapeltoleranzfehlern über mehrere Setups hinweg. Sie verlieren Ihr ursprüngliches Datum. A Der Y-Achsen-NC-Revolver schließt die Lücke zwischen Standard-Dreh- und High-End-Fräs-Drehzentren. In diesem Leitfaden werden die Mechanik, Werkzeuganforderungen und Produktionsvariablen bewertet, um Ihnen dabei zu helfen, festzustellen, ob das Hinzufügen einer Y-Achse den Investitionsaufwand rechtfertigt.
Echte Off-Center-Fähigkeit: Eine Y-Achse ermöglicht eine senkrechte Bearbeitung außerhalb der Spindelmittellinie und eliminiert so die Maßungenauigkeiten, die mit der Polarkoordinateninterpolation (C-Achse) verbunden sind.
ROI mit nur einem Setup: Durch die Konsolidierung von Dreh- und 3-Achsen-Fräsvorgängen werden Bearbeitungszeit, Ausschussraten und Vorrichtungsabhängigkeiten reduziert.
Steifigkeits- und Präzisionsgrenzen: Ein Y-Achsen-Revolver ist zwar äußerst flexibel, kann jedoch nicht mit den hohen Materialabtragsraten oder der extremen Präzision einer speziellen mehrachsigen Fräs-Dreh-Spindel mithalten, insbesondere bei zähen Legierungen.
Werkzeugabhängigkeit: Die Effektivität des Y-Achsen-Fräsens wird stark von der Revolverschnittstelle bestimmt; Um das Potenzial des angetriebenen Werkzeugrevolvers zu maximieren, sind starre Aufbauten wie ein BMT-Werkzeugrevolver erforderlich.
Das Hinzufügen einer Y-Achse verändert die grundlegende Kinematik einer Drehmaschine. Bei einer Standardmaschine bewegt sich der Revolver in X-Richtung (zur Mittellinie hin) und Z-Richtung (entlang des Betts). Um eine vertikale Bewegung einzuführen, ändern Maschinenbauer das Wagendesign. Sie verwenden typischerweise ein Keildesign oder einen sekundären Schiebemechanismus. Durch diese mechanische Ergänzung kann sich die gesamte Revolverbaugruppe orthogonal zur X- und Z-Achse bewegen. Das Werkzeug kann physisch über die Mittellinie der Hauptspindel hinausragen oder darunter absinken.
Schauen wir uns zunächst das Keildesign an. Der Keil interpoliert die X- und Y-Achse gleichzeitig, um eine echte vertikale Bewegung zu erreichen. Es sorgt für einen niedrigeren Schwerpunkt. Dadurch bleiben die Schnittkräfte näher am Gussgrundstück, was dazu beiträgt, Vibrationen bei starker Schruppbearbeitung zu dämpfen. Das Sekundärschlittendesign stapelt ein Y-Achsen-Führungssystem direkt auf der X-Achse. Es bietet eine unkomplizierte Programmierkinematik, führt jedoch ein etwas höheres Profil ein. Beide Methoden geben dem Bediener die Möglichkeit, einen Schaftfräser oder Bohrer perfekt außermittig zu positionieren.
Diese physikalische Bewegung unterscheidet sich erheblich von der Verwendung einer interpolierten C-Achse. Viele Maschinisten versuchen, eine Y-Achse vorzutäuschen, indem sie den X-Achsen-Vorschub mit der C-Achsen-Rotation kombinieren. Dies wird als Polarkoordinateninterpolation bezeichnet. Es eignet sich gut zum Bohren eines Lochs auf der Vorderseite eines Teils. Es versagt kläglich, wenn Sie eine ebene Fläche oder einen geraden Schlitz am Außendurchmesser fräsen müssen.
Wenn Sie zum Fräsen einer Fläche die Polarinterpolation verwenden, dreht die Maschine das Teil ständig, während das Werkzeug hinein- und herausbewegt wird. Da das Werkzeug einen physischen Durchmesser hat, ändert sich die Schneidgeometrie, wenn sich das Teil dreht. Dadurch entsteht eine leicht konkave oder verzerrte Oberfläche. Die Wände eines Schlitzes verjüngen sich. Eine echte Y-Achse bewegt das Werkzeug in einer perfekt geraden Linie über das Teil. Die Spindel bleibt arretiert. Dies sorgt für eine perfekte Rechtwinkligkeit und garantiert flache Wände und scharfe, präzise Ecken.
Sie benötigen eine Y-Achse, wenn Teilmerkmale die Mittellinie ignorieren. Außermittiges Bohren und Gewindeschneiden sind die häufigsten Auslöser. Stellen Sie sich einen Hydraulikverteilerflansch vor, der einen Lochkreis auf der Stirnseite, aber auch Quergewindebohrungen am Außendurchmesser benötigt, die die Mitte des Teils nicht schneiden. Ein Standard Der Revolver einer CNC-Drehmaschine kann diese Querlöcher nicht genau erreichen. Sie benötigen eine vertikale Bewegung, um den Bohrer genau über der außermittigen Stelle zu positionieren. Ohne sie bauen Sie eine individuelle Vorrichtung für eine Vertikalfräse, nur um drei Löcher zu bohren.
Das Fräsen flacher Flächen, Taschen, Schlitze und Keilnuten erfordert auch einen echten Y-Achsen-Verfahrweg. Wenn Sie eine Tasche mit flachem Boden an der Seite eines Zylinders bearbeiten müssen, muss das Werkzeug gleichzeitig über die Y- und Z-Ebenen streichen. Gerade Keilnuten erfordern, dass der Schaftfräser perfekt parallel zur Mittellinie verläuft, ohne dass sich das Teil dreht. Die Y-Achse ermöglicht diese echten 3-Achsen-Fräsvorgänge direkt auf der Drehmaschine. Sie können komplexe Formen über mehrere Flächen hinweg konturieren, ohne jemals die Spindel anhalten zu müssen, um das Material neu einzuspannen.
Stellen Sie sich eine Welle mit einer Woodruff-Keilnut und einer Steuerfläche vor. Dies auf einer 2-Achsen-Drehmaschine zu tun bedeutet, die Welle zu drehen, abzutrennen, zu entgraten und zu einer Fräse zu bewegen. Der Mühlenbetreiber muss die Welle angeben, die Mitte finden und die Merkmale bearbeiten. Wenn der Bediener das Teil leicht schief einspannt, ist die Steuerfläche phasenverschoben mit der Keilnut. Das Teil ist Schrott.
Die Ausrichtung von Merkmal zu Merkmal mit engen Toleranzen macht sekundäre Setups riskant. Wenn eine Querbohrung perfekt senkrecht zu einer gefrästen Fläche auf der gegenüberliegenden Seite des Teils sein muss, führt die Bearbeitung auf zwei verschiedenen Maschinen zu Fehlern. Sie verlieren Ihre Bezugspunkte, wenn Sie ein Teil von einer Drehmaschine zu einem vertikalen Bearbeitungszentrum verschieben. Späne bleiben im Schraubstock der Mühle hängen. Die Durchführung aller komplexen Fräsarbeiten an der Drehmaschine berücksichtigt die Beziehung zwischen gedrehten Durchmessern und gefrästen Merkmalen. Die Encoder der Maschine steuern die Ausrichtung, nicht die Einrichtungsfähigkeiten des Bedieners.
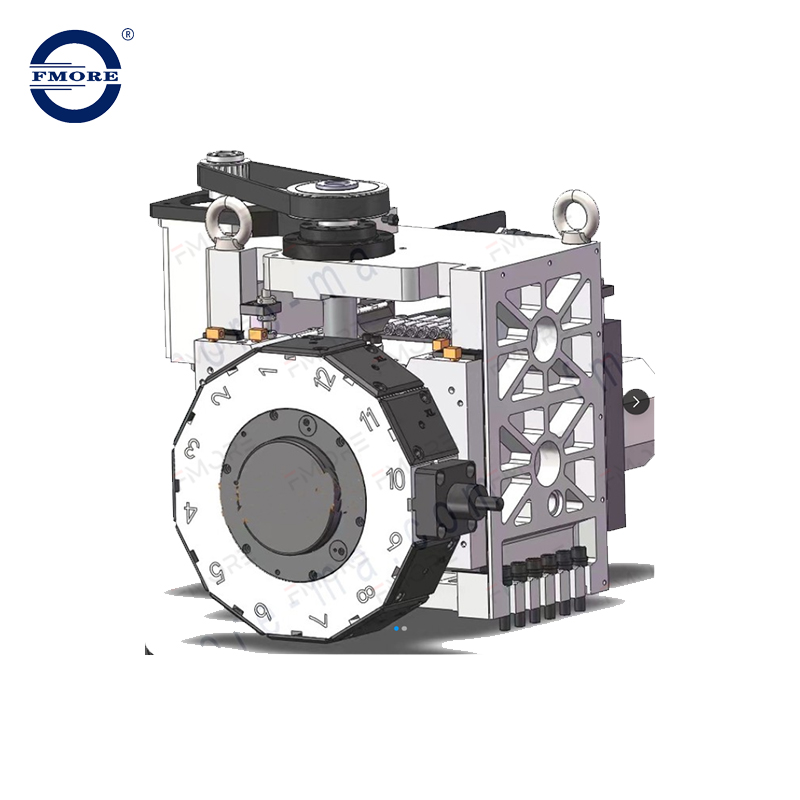
Der mechanische Verfahrweg der Y-Achse ist ohne die richtige Werkzeugschnittstelle nutzlos. Sie verwandeln Ihre Drehmaschine im Wesentlichen in eine horizontale Fräsmaschine. Dies stellt eine enorme Belastung dar angetriebener Werkzeugrevolver . Sie müssen die Drehzahl des angetriebenen Werkzeugs, das verfügbare Drehmoment und die Arbeitszyklen bewerten. Das Fräsen einer tiefen Tasche in 4140-Stahl erfordert ein anhaltendes Drehmoment, was beim intermittierenden Bohren nicht der Fall ist. Der Antriebsmechanismus im Revolver muss kontinuierliche Fräslasten ohne Überhitzung oder Abwürgen bewältigen.
Werkzeugschnittstellen bestimmen, wie gut die Maschine diese Lasten bewältigt. In der Branche gibt es im Allgemeinen eine Spaltung zwischen VDI- und BMT-Designs. VDI verwendet eine gezahnte Welle, die den Werkzeughalter in die Revolverfläche zieht. Der Aufbau geht schnell. Es ist jedoch auf einen einzigen Klemmpunkt angewiesen. Wenn Sie beim Fräsen starke seitliche Y-Achsenlasten ausüben, können sich VDI-Schäfte verbiegen oder klappern.
A Der BMT-Werkzeugrevolver (Base Mounted Turret) löst dieses Steifigkeitsproblem. BMT-Halter werden mit vier schweren Kopfschrauben und Präzisions-Passschlüsseln direkt an der Vorderseite des Revolvers befestigt. Durch diese breite Haltung werden die Schnittkräfte auf eine viel größere Fläche verteilt. Es bietet die seitliche Steifigkeit, die für aggressives Y-Achsen-Fräsen erforderlich ist. Wenn Sie vorhaben, Stahl zu fräsen oder große Schaftfräser zu betreiben, ist BMT die einzig logische Wahl.
| Merkmal | BMT (Base Mounted Turret) | VDI (Verein Deutscher Ingenieure) |
|---|---|---|
| Montagemethode | Vier Bolzen mit Passfedern an der Turmfläche. | Einzelner gezahnter Schaft, der in die Turmbohrung eingezogen wird. |
| Steifigkeit | Extrem hoch. Ideal für schwere Fräsarbeiten und unterbrochene Schnitte. | Mäßig. Bei starker seitlicher Belastung neigt es zur Durchbiegung. |
| Setup-Geschwindigkeit | Langsamer. Erfordert das Anziehen mehrerer Schrauben und die Überprüfung der Ausrichtung. | Schnell. Ein einzelner Verriegelungsmechanismus ermöglicht einen schnellen Werkzeugwechsel. |
| Ausrichtungsgenauigkeit | Schlüssel verriegeln den Werkzeughalter jedes Mal perfekt in der Mitte. | Erfordert eine manuelle Anzeige, um sicherzustellen, dass das Werkzeug perfekt gerade ist. |
Die Indexierungsgeschwindigkeit wirkt sich auch auf Ihre Zykluszeiten aus. Ein moderner Der Servorevolver verwendet einen speziellen Servomotor zum Drehen der Werkzeugscheibe. Dies ermöglicht eine schnelle, ununterbrochene bidirektionale Indizierung. Der Revolver nimmt den kürzesten Weg zum nächsten Werkzeug. Sobald der Revolver in Position ist, wird er durch leistungsstarke hydraulische oder servoangetriebene Kupplungen festgeklemmt. Diese Kombination aus Geschwindigkeit und enormer Spannkraft sorgt dafür, dass das Werkzeug auch bei stark unterbrochenen Schnitten perfekt positioniert bleibt. Sie vermeiden den mechanischen Verschleiß, der mit älteren Türmen mit Genfer-Mechanismus verbunden ist.
Auch die Kühlmittelzufuhr und das Spanmanagement erfordern Upgrades beim Einsatz angetriebener Werkzeuge. Das Fräsen tiefer Taschen auf einer Drehmaschine führt zu Problemen bei der Spanabfuhr, da die Schwerkraft die Späne nicht so effektiv aus der Schneidzone wegzieht wie auf einem Vertikalfräser. Eine Hochdruckkühlung durch das Werkzeug wird obligatorisch. Sie benötigen genügend PSI, um Späne aus Sacklöchern zu sprengen, bevor der Schaftfräser sie erneut schneidet und abbricht.
A Der Y-Achsen-Revolver bietet unglaubliche Flexibilität, hat jedoch physikalische Grenzen. Sie müssen die Kompromisse vor dem Kauf objektiv analysieren. Die größte Einschränkung liegt in der Präzision und Steifigkeit unter hoher Belastung. Das Hinzufügen eines Keils oder Schlittens für die Y-Achse führt zu mehr beweglichen Teilen und einem längeren mechanischen Überhang. Das Schneidwerkzeug sitzt weiter vom Grundgussteil der Maschine entfernt. Obwohl es für die meisten Teile vollkommen ausreichend ist, ist es weniger steif als eine spezielle Frässpindel auf einer hochwertigen B-Achsen-Fräs-Drehmaschine.
Durch die Materialhärte werden diese strukturellen Grenzen schnell sichtbar. Eine Y-Achsen-Drehmaschine fräst problemlos Aluminium, Messing und Weichstahl. Sie können hohe Vorschübe erzielen und hervorragende Oberflächengüten erzielen. Allerdings ändern aggressive Materialabtragsraten in zähen Legierungen wie Titan, Inconel oder gehärteten Werkzeugstählen die Gleichung. Starkes Fräsen in diesen Materialien verursacht Vibrationen. Der Revolverüberhang verstärkt dieses Rattern, was zu einer schlechten Standzeit des Werkzeugs und einer beeinträchtigten Oberflächengüte führt. Bei hochvolumigen Legierungen für die Luft- und Raumfahrtindustrie ist ein spezielles Fräs-Dreh-Zentrum häufig leistungsfähiger.
Auch physische Hubbeschränkungen bestimmen die Kompatibilität der Teile. Eine Y-Achse bietet nicht den enormen Verfahrweg einer Vertikalmühle. Der typische Verfahrweg der Y-Achse beträgt je nach Rahmengröße der Maschine +/- 2 bis 4 Zoll. Dieser Weg ist normalerweise gleichmäßig über und unter der Mittellinie aufgeteilt. Sie müssen Ihre Teilegröße anhand dieser Einschränkungen bewerten. Wenn Sie eine 6 Zoll lange Fläche an einem Flansch mit großem Durchmesser fräsen müssen, kann es sein, dass eine Standard-Y-Achse vor Abschluss des Schnitts keinen Hub mehr hat.
Investitionsaufwand und Platzbedarf sprechen stark für die Y-Achsen-Drehmaschine. Ein komplettes 5-Achsen-Fräs-Drehzentrum mit eigener Frässpindel und Werkzeugwechsler erfordert eine enorme Anfangsinvestition. Außerdem nimmt es viel Stellfläche in Anspruch und erfordert eine komplexe Wartung. Eine Drehmaschine mit Y-Achse bietet 80 % der Möglichkeiten zu einem Bruchteil der Kosten und des Platzbedarfs. Es passt problemlos in Standard-Drehzellen.
Berücksichtigen Sie bei der Bewertung der Anforderungen Ihres Shops die folgenden spezifischen betrieblichen Einschränkungen:
Maximales Werkzeuggewicht: Bei Revolvern gelten strenge Gewichtsbeschränkungen für angetriebene Werkzeuge. Eine Überschreitung führt zu Indexierungsfehlern und vorzeitigem Servoverschleiß.
Freiräume: Lange Bohrstangen, die neben angetriebenen Werkzeugen montiert sind, können bei einer Y-Achsen-Bewegung leicht auf das Blech oder den Reitstock treffen.
Stabilität der Spindelsperre: Die Hauptspindel muss über eine robuste C-Achsen-Bremse verfügen, um das Teil perfekt ruhig zu halten, während die Y-Achse schwere Flächen fräst.
Um den ROI für eine Y-Achsen-Maschine zu berechnen, muss man über den anfänglichen Kaufpreis hinaussehen. Sie kaufen Zykluszeitverkürzung und Prozessstabilität. Die primäre finanzielle Rendite ergibt sich aus der Eliminierung sekundärer Operationen. Wenn Sie ein fertiges Teil in den Teilefänger werfen, entfällt der Arbeitsaufwand für den Transport des Teils zu einer Mühle. Sie eliminieren die Wartezeit beim Warten auf die Öffnung einer Mühle. Sie eliminieren die Kosten für die Konstruktion und Bearbeitung individueller weicher Backen für den zweiten Arbeitsgang.
Schauen wir uns ein praktisches Werkstattszenario an. Sie bearbeiten eine Charge von 500 Edelstahlwellen mit einer Gewindequerbohrung. Auf einer Standard-2-Achsen-Drehmaschine dauert die Drehbearbeitung drei Minuten. Die Teile liegen dann zwei Tage lang in einem Behälter und warten auf die Vertikalmühle. Der Mühlenaufbau dauert zwei Stunden. Der eigentliche Fräszyklus dauert pro Teil eine Minute. Der Bediener muss 500 Mal laden und entladen. Bei einer Y-Achsen-Drehmaschine erfolgt das Drehen und Fräsen in einem Vier-Minuten-Zyklus. Die Teile werden versandbereit von der Maschine geliefert. Sie sparen Stunden an Rüstzeit, Tage an Wartezeit und Hunderte von manuellen Schritten zur Teilehandhabung.
Die Reduzierung des Ausschusses führt zu massiven versteckten Einsparungen. Durch die „Done-in-One“-Bearbeitung werden menschliche Fehler bei der Teileübertragung vermieden. Jedes Mal, wenn ein Bediener ein Drehteil in einen Frässchraubstock einspannt, besteht die Gefahr einer Fehlausrichtung. Ein Chip unter dem Teil beeinträchtigt die Rechtwinkligkeit. Durch zu starkes Spannen werden dünne Wände verformt. Indem Sie das Teil im Drehfutter lassen und die Y-Achse zum Fertigstellen des Fräsvorgangs verwenden, behalten Sie die absolute Kontrolle über den Bezugspunkt. Die Ausschussraten sinken und die Genauigkeit von Merkmal zu Merkmal wird sehr vorhersehbar. Sie müssen kein teures Material mehr wegwerfen, weil beim zweiten Arbeitsgang ein einfacher Ladefehler vorliegt.
Außerdem reduzieren Sie die Werkzeugredundanz. Wenn Sie Arbeitsgänge auf zwei Maschinen aufteilen, benötigen Sie häufig doppelte Bohrer, Gewindebohrer und Schaftfräser sowohl für die Drehmaschine als auch für die Fräsmaschine. Die Konsolidierung der Arbeit in einer einzigen Maschine reduziert Ihren gesamten Werkzeugbestand und vereinfacht die Verwaltung der Werkzeuglebensdauer.
Hardware ist nur die halbe Miete. Die Implementierung einer Y-Achse erfordert ein Upgrade Ihrer Software-Infrastruktur. Bei komplexen außermittigen Fräsarbeiten wird die manuelle Dialogprogrammierung an der Steuerung äußerst ineffizient. Sie benötigen eine fortschrittliche CAM-Software, die in der Lage ist, Y-Achsen-Werkzeugwege genau zu simulieren. Noch wichtiger ist, dass Sie einen bewährten, fehlerfreien Postprozessor benötigen. Ein fehlerhafter Postprozessor gibt falsche Y-Achsen-Koordinaten aus, was zu Ausschussteilen oder katastrophalen Maschinenabstürzen führt.
Werkzeuginterferenzen und Abstandsmanagement werden zu täglichen Herausforderungen. Überfüllte Geschütztürme sind eine Realität. Durch die Hinzufügung der Y-Achsen-Verfahrbewegung können sich die Werkzeuge auf engstem Raum auf und ab bewegen. Sie erhöhen das Risiko, dass lange Bohrstangen oder angetriebene Werkzeuge gegen das Spannfutter, den Reitstock oder die Blechgehäuse prallen. Eine strenge Simulation digitaler Zwillinge in Ihrer CAM-Software ist obligatorisch. Sie müssen die genauen Werkzeughalterlängen und Spannbackenabmessungen modellieren, um das Spiel vor Beginn des Presszyklus zu überprüfen. Sie können sich nicht darauf verlassen, dass der Bediener den Eilvorschub außer Kraft setzt, um eine Kollision abzufangen. Die Kinematik ist zu komplex.
Das Qualifikationsniveau des Bedieners muss mit der Komplexität der Maschine skalieren. Der Übergang vom standardmäßigen 2-Achsen-Drehen zu Mehrachsen-Setups erfordert eine steile Lernkurve. Maschinisten müssen verstehen, wie sie Werkzeuge in drei Achsen ansetzen. Sie benötigen eine spezielle Schulung in der Wartung, Ausrichtung und Wiederherstellung von Live-Werkzeugen. Ein falsch ausgerichteter angetriebener Werkzeughalter zerstört Schaftfräser und beeinträchtigt die Toleranzen der Y-Achse. Investieren Sie viel in die Schulung der Bediener während der Maschineninstallationsphase. Bringen Sie Ihrem Setup-Personal bei, wie man einen BMT-Halter richtig anzeigt und wie man den Eingriff der C-Achsen-Bremse überprüft.
Um Ihre Produktionseffizienz zu maximieren und festzustellen, ob eine Y-Achsen-Drehmaschine zu Ihrem Fertigungsablauf passt, führen Sie die folgenden Schritte aus:
Überprüfen Sie Ihre aktuellen Teilefamilien, um Komponenten zu identifizieren, die außermittige Bohrungen, Abflachungen oder Keilnuten erfordern, die derzeit sekundäre Fräseinrichtungen erfordern.
Berechnen Sie die genauen Arbeitsstunden, Vorrichtungskosten und Ausschussraten, die mit Ihren bestehenden sekundären Fräsvorgängen verbunden sind, um eine Basis für den ROI zu ermitteln.
Fordern Sie beim Werkzeugmaschinenhersteller eine Zeitstudie und einen physischen Testschnitt mit Ihrem komplexesten Teil und dem härtesten Material an.
Stellen Sie sicher, dass Ihr aktuelles CAM-Softwarepaket die Y-Achsen-Kinematik unterstützt, und sichern Sie sich einen garantiert bewährten Postprozessor, bevor Sie den Maschinenkauf abschließen.
A: Eine C-Achse dreht die Hauptspindel, um das Teil zu positionieren, aber das Schneidwerkzeug bewegt sich nur in X und Z. Eine Y-Achse bewegt das Werkzeug orthogonal nach oben und unten relativ zur Mittellinie. Dies ermöglicht eine echte außermittige Bearbeitung und das Fräsen flacher Wände, ohne das Teil zu drehen.
A: Ja, das ist durch gleichzeitige Interpolation der X-, Y-, Z- und C-Achsen möglich. Allerdings ist die 3D-Oberflächenbearbeitung im Allgemeinen durch die Steifigkeit des angetriebenen Werkzeugs und die maximale Drehzahl begrenzt. Eine spezielle Fräsmaschine bearbeitet komplexe 3D-Konturen viel schneller und mit besseren Oberflächengüten.
A: BMT wird mit vier Schrauben und Präzisions-Positionierungsschlüsseln sicher an der Turmfläche montiert. Diese große Spannfläche sorgt für eine hervorragende seitliche Steifigkeit. Es verhindert die Durchbiegung des Werkzeugs beim Aufnehmen der hohen Seitenlasten, die bei aggressiven Y-Achsen-Fräsvorgängen entstehen.
A: Der branchenübliche Verfahrweg liegt zwischen +/- 2 Zoll und +/- 4 Zoll, abhängig von der physischen Größe der Drehmaschine. Dieser Verfahrweg ist normalerweise gleichmäßig oberhalb und unterhalb der Spindelmittellinie aufgeteilt, wodurch der maximal erreichbare außermittige Abstand begrenzt wird.
A: Ja, leicht. Der zusätzliche Schiebe- oder Keilmechanismus führt zu mehr mechanischen Verbindungen und vergrößert den Überstand des Werkzeugs vom Basisgussteil. Dies kann die Fähigkeit zur schweren Schruppbearbeitung beim Drehen im Vergleich zu einer standardmäßigen 2-Achsen-Kastendrehmaschine verringern.
A: Während einfache außermittige Löcher manuell an der Steuerung programmiert werden können, erfordert komplexes Fräsen eine robuste CAM-Software. Die Software muss über eine genaue Maschinenkinematiksimulation und einen bewährten Postprozessor verfügen, um Werkzeuginterferenzen und -abstürze im begrenzten Arbeitsbereich zu verhindern.

