
- Все
- Название продукта
- Ключевое слово продукта
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Поиск по нескольким полям


Просмотры: 0 Автор: Редактор сайта Время публикации: 28.09.2026 Происхождение: Сайт


Традиционные 2- и 3-осные токарные станки прекрасно справляются с простыми валами и штифтами. Вы программируете оси X и Z для профиля и, возможно, используете ось C, чтобы просверлить окружность отверстия под болт на грани. Но геометрия деталей редко остается простой. Когда отпечатки требуют настоящего фрезерования со смещением от центра, многогранных операций или перпендикулярных поперечных отверстий, стандартный токарный станок достигает жесткого предела. Вы вынуждены тянуть деталь, перемещать ее на вертикальный фрезерный станок и снова настраивать. Использование вторичных фрезерных операций приводит к увеличению запасов незавершенного производства. Это увеличивает стоимость оборудования. Каждый раз, когда вы раскрепляете деталь и перемещаете ее, вы вносите ошибки допуска наложения в нескольких установках. Вы теряете исходное данное. А Револьверная головка с ЧПУ по оси Y устраняет разрыв между стандартными токарных станками и высококлассными токарно-фрезерными центрами. В этом руководстве оцениваются механика, требования к инструментам и производственные переменные, чтобы помочь вам определить, оправдывает ли добавление оси Y капитальные затраты.
Возможность настоящего смещения от центра: ось Y позволяет выполнять перпендикулярную обработку вне центральной линии шпинделя, устраняя неточности размеров, связанные с интерполяцией полярных координат (ось C).
Окупаемость инвестиций при одной установке: объединение операций токарной обработки и трехосного фрезерования сокращает время обработки, процент брака и зависимость от приспособлений.
Ограничения по жесткости и точности: несмотря на свою высокую гибкость, револьверная головка с осью Y не может сравниться со скоростью съема тяжелого материала или предельной точностью специального многоосного токарно-фрезерного шпинделя, особенно при обработке твердых сплавов.
Зависимость от инструмента: эффективность фрезерования по оси Y во многом определяется интерфейсом револьверной головки; для максимизации потенциала револьверной головки с приводом необходимы жесткие установки, такие как револьверная головка BMT.
Добавление оси Y меняет фундаментальную кинематику токарного станка. На стандартной машине револьвер перемещается по X (к центральной линии) и Z (вдоль станины). Для введения вертикального движения машиностроители изменяют конструкцию каретки. Обычно они используют клиновую конструкцию или механизм вторичного скольжения. Это механическое дополнение позволяет всему узлу револьверной головки перемещаться ортогонально относительно осей X и Z. Инструмент может физически подниматься выше или опускаться ниже осевой линии главного шпинделя.
Давайте сначала посмотрим на конструкцию клина. Клин одновременно интерполирует оси X и Y для достижения истинного вертикального движения. Он сохраняет более низкий центр тяжести. Это удерживает силы резания ближе к базовой отливке, что помогает снизить вибрацию во время тяжелой черновой обработки. В конструкции вторичных направляющих система направляющих по оси Y расположена непосредственно над осью X. Он предлагает простую кинематику программирования, но имеет немного более высокий профиль. Оба метода дают оператору возможность расположить концевую фрезу или сверлить совершенно не по центру.
Это физическое движение сильно отличается от использования интерполированной оси C. Многие станочники пытаются имитировать ось Y, комбинируя подачу по оси X с вращением по оси C. Это называется интерполяцией полярных координат. Он отлично подходит для сверления отверстия на лицевой стороне детали. Он с треском проваливается, когда нужно фрезеровать плоскую поверхность или прямую прорезь по внешнему диаметру.
Когда вы используете полярную интерполяцию для фрезерования плоскости, станок постоянно вращает деталь, перемещая инструмент внутрь и наружу. Поскольку инструмент имеет физический диаметр, геометрия резания изменяется при вращении детали. Это создает слегка вогнутую или искаженную поверхность. Стенки щели будут сужаться. Истинная ось Y перемещает инструмент по идеально прямой линии через деталь. Шпиндель остается заблокированным. Это поддерживает идеальную перпендикулярность и гарантирует ровные стены и острые углы.
Ось Y нужна, когда элементы детали игнорируют осевую линию. Сверление и нарезание резьбы со смещением от центра являются наиболее распространенными причинами. Представьте себе фланец гидравлического коллектора, для которого на лицевой стороне требуется окружность отверстий под болты, но также необходимы поперечные отверстия с резьбой по внешнему диаметру, которые не пересекают центр детали. Стандарт Револьверная головка токарного станка с ЧПУ не может точно достичь этих поперечных отверстий. Вам необходимо вертикальное перемещение, чтобы расположить сверло точно над смещением от центра. Без него вы создадите специальное приспособление для вертикальной фрезы, просто чтобы просверлить три отверстия.
Фрезерование плоских поверхностей, карманов, пазов и шпоночных пазов также требует правильного перемещения по оси Y. Если вам нужно обработать карман с плоским дном на боковой стороне цилиндра, инструмент должен перемещаться по плоскостям Y и Z одновременно. Прямые шпоночные пазы требуют, чтобы концевая фреза двигалась идеально параллельно центральной линии без вращения детали. Ось Y позволяет осуществлять настоящие 3-осевые операции фрезерования прямо на токарном станке. Вы можете контурировать сложные формы по нескольким граням, даже не останавливая шпиндель для повторной установки материала.
Рассмотрим вал со шпоночной канавкой Вудраффа и лыской ГРМ. Выполнение этого на двухосном токарном станке означает поворот вала, его отрезку, удаление заусенцев и перемещение на фрезу. Оператор мельницы должен указать вал, найти центр и обработать детали. Если оператор зажимает деталь слегка криво, установочная плоскость не совпадает по фазе со шпоночной канавкой. Деталь - металлолом.
Жесткое согласование функций делает вторичные настройки рискованными. Если поперечное отверстие должно быть идеально перпендикулярно фрезерованной плоскости на противоположной стороне детали, обработка их на двух разных станках может привести к ошибке. Вы теряете опорные привязки при перемещении детали с токарного станка на вертикальный обрабатывающий центр. Стружка застревает в тисках мельницы. Выполнение всех сложных фрезерных работ на токарных станках замков в соотношении диаметров точения и фрезерованных деталей. Энкодеры машины контролируют выравнивание, а не навыки настройки оператора.
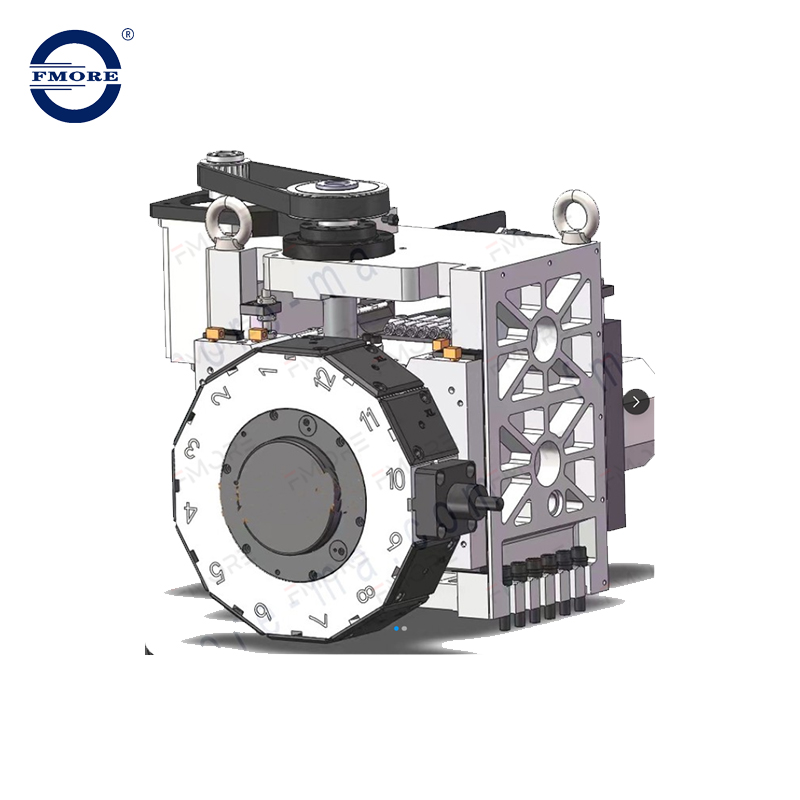
Механическое перемещение оси Y бесполезно без подходящего инструмента. По сути, вы превращаете свой токарный станок в горизонтальную фрезу. Это создает огромный стресс для Револьверная головка с электроприводом . Вы должны оценить частоту вращения приводного инструмента, доступный крутящий момент и рабочие циклы. Фрезерование глубокого кармана в стали 4140 требует постоянного крутящего момента, которого нет при прерывистом сверлении. Приводной механизм внутри револьверной головки должен выдерживать непрерывные фрезерные нагрузки без перегрева и остановки.
Интерфейсы инструментов определяют, насколько хорошо машина справляется с этими нагрузками. В отрасли обычно делятся конструкции VDI и BMT. В VDI используется зубчатый вал, который втягивает державку инструмента в торец револьверной головки. Это быстро настроить. Однако он опирается на одну точку зажима. Когда вы прикладываете большие боковые нагрузки по оси Y во время фрезерования, хвостовики VDI могут прогибаться или вибрировать.
А Револьверная головка BMT (базовая револьверная головка) решает эту проблему жесткости. Держатели BMT прикручиваются непосредственно к лицевой части башни с помощью четырех тяжелых винтов и прецизионных установочных ключей. Такая широкая позиция распределяет силы резания по гораздо большей площади поверхности. Он обеспечивает боковую жесткость, необходимую для агрессивного фрезерования по оси Y. Если вы планируете фрезеровать сталь или использовать большие концевые фрезы, BMT — единственный логичный выбор.
| Особенность | BMT (базовая турель) | VDI (Verein Deutscher Ingenieure) |
|---|---|---|
| Способ монтажа | Четыре болта с установочными ключами на лицевой стороне башни. | Одиночный зубчатый вал, втянутый в канал башни. |
| Жесткость | Чрезвычайно высокий. Идеально подходит для тяжелого фрезерования и прерывистого резания. | Умеренный. Склонен к прогибу при сильных боковых нагрузках. |
| Скорость установки | Помедленнее. Требуется затянуть несколько болтов и проверить соосность. | Быстрый. Единый механизм блокировки позволяет быстро менять инструмент. |
| Точность выравнивания | Ключи каждый раз идеально фиксируют держатель инструмента по центру. | Требуется ручная индикация, чтобы инструмент был идеально прямым. |
Скорость индексации также влияет на время цикла. Современный Револьверная головка с сервоприводом использует специальный серводвигатель для вращения рабочего диска. Это обеспечивает быструю и непрерывную двунаправленную индексацию. Револьверная головка выбирает кратчайший путь к следующему инструменту. После установки башни на место мощные гидравлические или сервоприводные муфты надежно фиксируют башню. Такое сочетание скорости и огромной силы зажима гарантирует, что инструмент остается в идеальном положении даже при тяжелых прерывистых резаниях. Вы избегаете механического износа, связанного со старыми турелями с женевским механизмом.
Подача СОЖ и управление стружкой также требуют модернизации при использовании приводного инструмента. Фрезерование глубоких карманов на токарном станке создает проблемы с эвакуацией стружки, поскольку сила тяжести не вытягивает стружку из зоны резания так эффективно, как на вертикальном фрезерном станке. Подача СОЖ под высоким давлением становится обязательной. Вам нужно достаточно PSI, чтобы выдуть стружку из глухих отверстий до того, как концевая фреза снова нарежет ее и сломает.
А Револьверная головка по оси Y обеспечивает невероятную гибкость, но имеет физические ограничения. Прежде чем покупать, вы должны объективно проанализировать компромиссы. Основным ограничением является точность и жесткость при большой нагрузке. Добавление клина или суппорта по оси Y приводит к появлению большего количества движущихся частей и увеличению механического вылета. Режущий инструмент расположен дальше от базовой отливки станка. Хотя он идеально подходит для большинства деталей, он менее жесткий, чем специальный фрезерный шпиндель на высокопроизводительном токарно-фрезерном станке с осью B.
Твердость материала быстро обнажает эти структурные ограничения. Токарный станок с осью Y легко фрезерует алюминий, латунь и мягкую сталь. Вы можете увеличить скорость подачи и добиться превосходного качества поверхности. Однако агрессивная скорость съема материала из прочных сплавов, таких как титан, инконель или закаленные инструментальные стали, меняет уравнение. Тяжелое фрезерование этих материалов вызывает вибрацию. Вылет револьверной головки усиливает эту вибрацию, что приводит к снижению стойкости инструмента и ухудшению качества поверхности. Для крупносерийных аэрокосмических сплавов специализированный токарно-фрезерный станок часто работает лучше.
Физические ограничения хода также определяют совместимость деталей. Ось Y не обеспечивает такого большого перемещения, как вертикальная фреза. Типичный ход оси Y составляет от +/- 2 до 4 дюймов, в зависимости от размера рамы машины. Это перемещение обычно делится поровну выше и ниже центральной линии. Вы должны оценить размер детали с учетом этих ограничений. Если вам нужно фрезеровать плоскую деталь длиной 6 дюймов на фланце большого диаметра, ход стандартной оси Y может закончиться до завершения резки.
Капитальные затраты и требования к площади помещения в значительной степени благоприятствуют токарному станку с осью Y. Полный 5-осевой фрезерно-токарный центр со специальным фрезерным шпинделем и устройством смены инструмента требует огромных первоначальных инвестиций. Он также занимает значительную площадь и требует сложного обслуживания. Токарный станок с осью Y обеспечивает 80% возможностей при меньших затратах и занимаемой площади. Он легко вписывается в стандартные токарные ячейки.
Оценивая потребности вашего магазина, примите во внимание следующие конкретные эксплуатационные ограничения:
Максимальный вес инструмента: Револьверные головки имеют строгие ограничения по весу для приводных инструментов. Превышение этого значения приводит к ошибкам индексации и преждевременному износу сервопривода.
Контуры зазора: длинные расточные оправки, установленные рядом с приводными инструментами, могут легко ударяться о листовой металл или заднюю бабку во время перемещения по оси Y.
Жесткость блокировки шпинделя: главный шпиндель должен иметь надежный тормоз оси C, чтобы удерживать деталь в совершенно неподвижном состоянии, пока ось Y фрезерует тяжелые лыски.
Для расчета рентабельности инвестиций в станок с осью Y необходимо учитывать первоначальную покупную цену. Вы покупаете сокращение времени цикла и стабильность процесса. Первичная финансовая отдача достигается за счет устранения второстепенных операций. Когда вы опускаете готовую деталь в уловитель деталей, вы устраняете трудозатраты, необходимые для перемещения этой детали на станок. Вы исключаете время ожидания открытия мельницы. Вы исключаете затраты на проектирование и обработку нестандартных мягких губок для второй операции.
Давайте посмотрим на практический сценарий цеха. Вы обрабатываете партию из 500 валов из нержавеющей стали с поперечными отверстиями с резьбой. На стандартном двухосном токарном станке токарная обработка занимает три минуты. Затем детали лежат в бункере в течение двух дней в ожидании вертикальной мельницы. Установка мельницы занимает два часа. Фактический цикл фрезерования занимает одну минуту на деталь. Оператору приходится загружать и выгружать 500 раз. На токарном станке с осью Y точение и фрезерование выполняются за один четырехминутный цикл. Детали снимаются с машины и готовы к отправке. Вы экономите часы времени на настройку, дни ожидания в очереди и сотни операций по ручной обработке деталей.
Сокращение количества лома приводит к огромной скрытой экономии. Обработка по принципу «Done-in-One» исключает человеческие ошибки при перемещении деталей. Каждый раз, когда оператор загружает обточенную деталь в фрезерные тиски, существует риск смещения. Скол под деталью портит перпендикулярность. Слишком сильный зажим искажает тонкие стенки. Удерживая деталь в токарном патроне и используя ось Y для завершения фрезерования, вы сохраняете абсолютный контроль над исходной точкой. Уровень брака резко падает, а точность каждой детали становится весьма предсказуемой. Вы перестанете выбрасывать дорогой материал из-за простой ошибки загрузки на второй операции.
Вы также уменьшаете избыточность инструментов. Когда вы разделяете операции на два станка, вам часто нужны дублирующие сверла, метчики и концевые фрезы как для токарного, так и для фрезерного станка. Объединение работы на одном станке сокращает общий запас инструментов и упрощает управление сроком службы инструментов.
Аппаратное обеспечение – это только полдела. Внедрение оси Y требует обновления вашей программной инфраструктуры. Ручное диалоговое программирование на панели управления становится крайне неэффективным при сложном смещенном фрезеровании. Вам необходимо современное программное обеспечение CAM, способное точно моделировать траектории инструмента по оси Y. Что еще более важно, вам нужен проверенный постпроцессор без ошибок. Плохой постпроцессор будет выдавать неверные координаты оси Y, что приведет к браку деталей или катастрофическим сбоям в работе машины.
Вмешательство инструментов и управление зазорами становятся ежедневными проблемами. Переполненность башен – это реальность. Добавление перемещения по оси Y означает, что инструменты перемещаются вверх и вниз в ограниченном пространстве. Вы увеличиваете риск столкновения длинных расточных оправок или приводного инструмента с патроном, задней бабкой или корпусом из листового металла. Строгое моделирование цифрового двойника в вашем программном обеспечении CAM является обязательным. Вы должны смоделировать точную длину державки инструмента и размеры кулачков патрона, чтобы проверить зазор перед началом цикла прессования. Вы не можете рассчитывать на то, что оператор отменит высокую скорость подачи, чтобы уловить столкновение. Кинематика слишком сложна.
Уровни навыков оператора должны масштабироваться в зависимости от сложности машины. Переход от стандартной двухосной токарной обработки к многоосной обработке требует сложного обучения. Станочники должны понимать, как трогать инструменты по трем осям. Им необходима специальная подготовка по техническому обслуживанию, центровке и восстановлению приводного инструмента. Несоосный держатель приводного инструмента приведет к разрушению концевых фрез и нарушению допусков по оси Y. Инвестируйте значительные средства в обучение операторов на этапе установки машины. Научите персонал, занимающийся наладкой, тому, как правильно указать держатель BMT и как проверить зацепление тормоза оси C.
Чтобы максимизировать эффективность производства и определить, соответствует ли токарный станок с осью Y вашему производственному процессу, выполните следующие шаги:
Проведите аудит имеющихся семейств деталей, чтобы выявить компоненты, требующие сверления со смещением от центра, лысок или шпоночных канавок, которые в настоящее время требуют вторичной настройки фрезерования.
Рассчитайте точные трудозатраты, затраты на приспособления и процент брака, связанные с существующими операциями вторичного фрезерования, чтобы установить базовый уровень рентабельности инвестиций.
Запросите у производителя станка анализ времени и физические испытания, используя самую сложную деталь и самый прочный материал.
Прежде чем завершить покупку станка, убедитесь, что ваш текущий пакет программного обеспечения CAM поддерживает кинематику оси Y, и получите гарантированный, проверенный постпроцессор.
A: Ось C вращает главный шпиндель для позиционирования детали, но режущий инструмент перемещается только по осям X и Z. Ось Y перемещает инструмент ортогонально вверх и вниз относительно центральной линии. Это обеспечивает настоящую нецентральную обработку и фрезерование плоских стенок без вращения детали.
О: Да, это возможно путем одновременной интерполяции осей X, Y, Z и C. Однако 3D-наплавка обычно ограничивается жесткостью приводного инструмента и максимальной частотой вращения. Специальный фрезерный станок гораздо быстрее обрабатывает сложные 3D-контуры и обеспечивает лучшее качество поверхности.
A: BMT надежно крепится к лицевой стороне башни с помощью четырех болтов и прецизионных установочных ключей. Широкая зона зажима обеспечивает превосходную боковую жесткость. Он предотвращает отклонение инструмента при поглощении тяжелых боковых нагрузок, возникающих во время агрессивных операций фрезерования по оси Y.
A: Стандартный ход в отрасли составляет от +/- 2 дюймов до +/- 4 дюймов, в зависимости от физического размера токарного станка. Этот ход обычно делится поровну над и под осевой линией шпинделя, ограничивая максимальное расстояние смещения от центра, которого вы можете достичь.
О: Да, немного. Дополнительный скользящий или клиновой механизм обеспечивает больше механических соединений и увеличивает вылет инструмента над базовой отливкой. Это может снизить производительность черновой обработки во время токарной обработки по сравнению со стандартным 2-осевым токарно-карусельным станком.
О: В то время как простые смещенные от центра отверстия можно запрограммировать вручную на панели управления, сложное фрезерование требует надежного программного обеспечения CAM. Программное обеспечение должно обеспечивать точное моделирование кинематики станка и проверенный постпроцессор для предотвращения помех и сбоев инструмента в ограниченном рабочем пространстве.

