
- Todo
- Nombre del producto
- Palabra clave del producto
- Modelo de producto
- Resumen del producto
- Descripción del Producto
- Búsqueda de campos múltiples


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-28 Origen: Sitio


Los centros de torneado tradicionales de 2 y 3 ejes manejan perfectamente ejes y pasadores simples. Usted programa los ejes X y Z para el perfil y tal vez use el eje C para perforar un círculo de orificios para pernos en la cara. Pero las geometrías de las piezas rara vez son simples. Cuando las impresiones requieren un verdadero fresado descentrado, operaciones multifacéticas o agujeros transversales perpendiculares, un torno estándar alcanza un límite estricto. Te ves obligado a tirar de la pieza, moverla a un molino vertical y configurarla nuevamente. Depender de operaciones de molienda secundarias infla el inventario de trabajos en progreso. Aumenta los costos de los accesorios. Cada vez que suelta una pieza y la mueve, introduce errores de tolerancia de apilamiento en múltiples configuraciones. Pierdes tu dato original. A La torreta NC del eje Y cierra la brecha entre los centros de torneado estándar y los centros de torneado-fresado de alta gama. Esta guía evalúa la mecánica, los requisitos de herramientas y las variables de producción para ayudarlo a determinar si agregar un eje Y justifica el gasto de capital.
Verdadera capacidad descentrada: un eje Y permite el mecanizado perpendicular fuera de la línea central del husillo, eliminando las imprecisiones dimensionales asociadas con la interpolación de coordenadas polares (eje C).
ROI de configuración única: la consolidación de las operaciones de torneado y fresado de 3 ejes reduce el tiempo de manipulación, las tasas de desechos y la dependencia de los accesorios.
Límites de rigidez y precisión: si bien es altamente flexible, una torreta del eje Y no puede igualar las tasas de eliminación de material pesado o la precisión extrema de un husillo de fresado-torneado multieje dedicado, particularmente en aleaciones resistentes.
Dependencia de las herramientas: la eficacia del fresado del eje Y depende en gran medida de la interfaz de la torreta; Se requieren configuraciones rígidas como una torreta de herramientas BMT para maximizar el potencial de la torreta de herramientas motorizada.
Agregar un eje Y cambia la cinemática fundamental de un torno. En una máquina estándar, la torreta se mueve en X (hacia la línea central) y Z (a lo largo de la cama). Para introducir movimiento vertical, los fabricantes de máquinas modifican el diseño del carro. Por lo general, utilizan un diseño de cuña o un mecanismo deslizante secundario. Esta adición mecánica permite que todo el conjunto de la torreta se mueva ortogonalmente con respecto a los ejes X y Z. La herramienta puede elevarse físicamente por encima o caer por debajo de la línea central del husillo principal.
Veamos primero el diseño de la cuña. La cuña interpola los ejes X e Y simultáneamente para lograr un verdadero movimiento vertical. Mantiene un centro de gravedad más bajo. Esto mantiene las fuerzas de corte más cerca de la fundición base, lo que ayuda a amortiguar la vibración durante el desbaste intenso. El diseño de corredera secundaria apila un sistema de guías del eje Y directamente encima del eje X. Ofrece una cinemática de programación sencilla pero introduce un perfil ligeramente más alto. Ambos métodos brindan al operador la capacidad de colocar una fresa o taladrar perfectamente descentrado.
Este movimiento físico es muy diferente al uso de un eje C interpolado. Muchos maquinistas intentan simular un eje Y combinando la alimentación del eje X con la rotación del eje C. Esto se llama interpolación de coordenadas polares. Funciona bien para perforar un agujero en la cara de una pieza. Falla estrepitosamente cuando es necesario fresar una superficie plana o una ranura recta en el diámetro exterior.
Cuando se utiliza la interpolación polar para fresar un plano, la máquina gira constantemente la pieza mientras mueve la herramienta hacia adentro y hacia afuera. Debido a que la herramienta tiene un diámetro físico, la geometría de corte cambia a medida que la pieza gira. Esto crea una superficie ligeramente cóncava o distorsionada. Las paredes de una ranura se estrecharán. Un verdadero eje Y mueve la herramienta en una línea perfectamente recta a lo largo de la pieza. El eje permanece bloqueado. Esto mantiene una perpendicularidad perfecta y garantiza paredes planas y esquinas afiladas y precisas.
Necesita un eje Y cuando las funciones de la pieza ignoran la línea central. La perforación y el roscado descentrados son los desencadenantes más comunes. Imagine una brida de colector hidráulico que requiere un círculo de orificios para pernos en su cara, pero también necesita orificios transversales roscados en el diámetro exterior que no intersectan el centro de la pieza. Un estándar La torreta del torno CNC no puede alcanzar esos agujeros transversales con precisión. Necesita un recorrido vertical para colocar el taladro exactamente sobre la ubicación descentrada. Sin él, estás construyendo un accesorio personalizado para un molino vertical con solo perforar tres agujeros.
El fresado de superficies planas, cavidades, ranuras y chaveteros también exige un verdadero recorrido del eje Y. Si necesita mecanizar una cavidad de fondo plano en el costado de un cilindro, la herramienta debe barrer los planos Y y Z simultáneamente. Los chaveteros rectos requieren que la fresa se desplace perfectamente paralela a la línea central sin que la pieza gire. El eje Y permite estas verdaderas operaciones de fresado en 3 ejes directamente en el torno. Puede contornear formas complejas en múltiples caras sin tener que detener el husillo para volver a colocar el material.
Considere un eje con chavetero Woodruff y plano de sincronización. Hacer esto en un torno de 2 ejes significa girar el eje, separarlo, desbarbarlo y trasladarlo a un molino. El operador del molino debe indicar el eje, encontrar el centro y mecanizar las características. Si el operador sujeta la pieza ligeramente torcida, la parte plana de sincronización está desfasada con respecto al chavetero. La pieza es chatarra.
La alineación de característica a característica con tolerancia estricta hace que las configuraciones secundarias sean riesgosas. Si un orificio transversal debe ser perfectamente perpendicular a una superficie fresada en el lado opuesto de la pieza, mecanizarlos en dos máquinas diferentes invita al error. Se pierden las referencias de datos al mover una pieza de un torno a un centro de mecanizado vertical. Las virutas quedan atrapadas en el tornillo de banco. Completar todo el fresado complejo en el torno bloquea la relación entre los diámetros torneados y las características fresadas. Los codificadores de la máquina controlan la alineación, no las habilidades de configuración del operador.
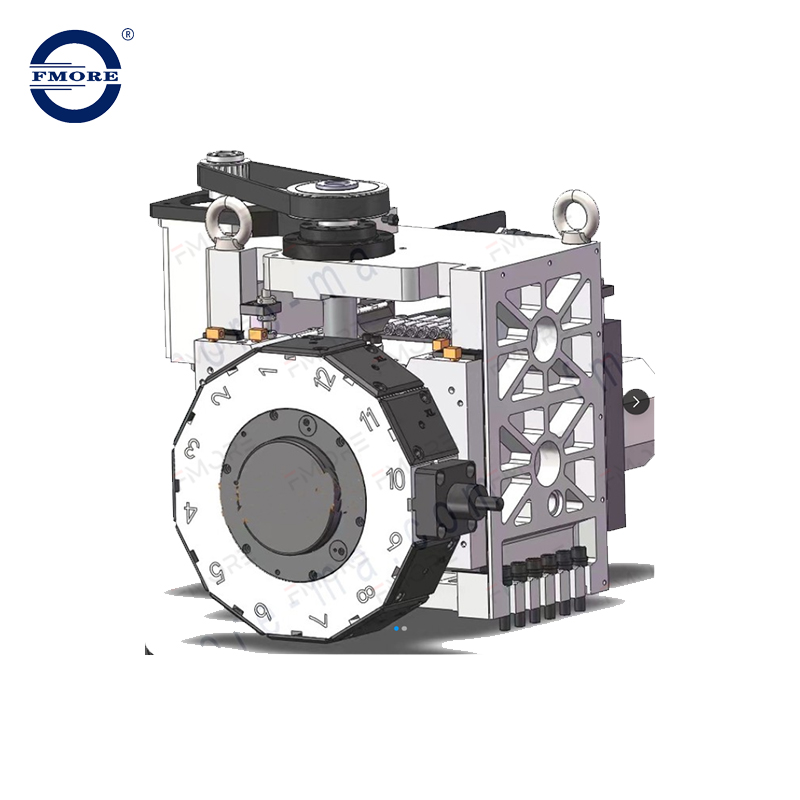
El recorrido mecánico del eje Y es inútil sin la interfaz de herramientas adecuada. Básicamente, estás convirtiendo tu torno en un molino horizontal. Esto supone una tremenda tensión para el Torreta de herramientas motorizada . Debe evaluar las RPM de las herramientas activas, el par disponible y los ciclos de trabajo. Fresar una cavidad profunda en acero 4140 requiere un torque sostenido que la perforación intermitente no requiere. El mecanismo de accionamiento dentro de la torreta debe manejar cargas de fresado continuo sin sobrecalentarse ni atascarse.
Las interfaces de herramientas dictan qué tan bien la máquina maneja estas cargas. La industria generalmente se divide entre diseños VDI y BMT. VDI utiliza un eje dentado que empuja el portaherramientas hacia la cara de la torreta. Es rápido de configurar. Sin embargo, se basa en un único punto de sujeción. Cuando se aplican cargas laterales pesadas en el eje Y durante el fresado, los mangos VDI pueden flexionarse o vibrar.
A La torreta de herramientas BMT (torreta montada en base) resuelve este problema de rigidez. Los soportes de BMT se atornillan directamente a la cara de la torreta utilizando cuatro tornillos de cabeza pesados y llaves de localización de precisión. Esta postura amplia distribuye las fuerzas de corte en una superficie mucho mayor. Proporciona la rigidez lateral necesaria para el fresado agresivo del eje Y. Si planea fresar acero o utilizar fresadoras grandes, BMT es la única opción lógica.
| Característica | BMT (torreta montada en base) | VDI (Verein Deutscher Ingenieure) |
|---|---|---|
| Método de montaje | Cuatro pernos con llaves de localización en la cara de la torreta. | Eje dentado único introducido en el orificio de la torreta. |
| Rigidez | Extremadamente alto. Ideal para fresado pesado y cortes interrumpidos. | Moderado. Propenso a deformarse bajo cargas laterales pesadas. |
| Velocidad de configuración | Más lento. Requiere apretar varios pernos y verificar la alineación. | Rápido. El mecanismo de bloqueo único permite cambios rápidos de herramientas. |
| Precisión de alineación | Las llaves bloquean el portaherramientas perfectamente en el centro en todo momento. | Requiere indicación manual para garantizar que la herramienta esté perfectamente recta. |
La velocidad de indexación también afecta los tiempos de su ciclo. Un moderno La torreta servo utiliza un servomotor dedicado para girar el disco de la herramienta. Esto permite una indexación bidireccional rápida y continua. La torreta toma el camino más corto hasta la siguiente herramienta. Una vez en posición, los acoplamientos hidráulicos o servoaccionados de alta fuerza sujetan la torreta de manera sólida. Esta combinación de velocidad y enorme fuerza de sujeción garantiza que la herramienta permanezca perfectamente posicionada, incluso en cortes intensos e interrumpidos. Evita el desgaste mecánico asociado con las antiguas torretas con mecanismo de Ginebra.
La entrega de refrigerante y la gestión de virutas también requieren actualizaciones cuando se utilizan herramientas activas. Fresar cavidades profundas en un torno crea problemas de evacuación de virutas porque la gravedad no aleja las virutas de la zona de corte con tanta eficacia como lo hace en un molino vertical. El refrigerante a través de la herramienta a alta presión se vuelve obligatorio. Necesita suficiente PSI para sacar las virutas de los agujeros ciegos antes de que la fresa las vuelva a cortar y se rompa.
A La torreta del eje Y ofrece una flexibilidad increíble, pero tiene límites físicos. Debe analizar objetivamente las compensaciones antes de comprar. La principal limitación es la precisión y la rigidez bajo cargas pesadas. Agregar una cuña o corredera en el eje Y introduce más piezas móviles y un voladizo mecánico más largo. La herramienta de corte se encuentra más alejada de la base de la máquina. Si bien es perfectamente adecuado para la mayoría de las piezas, es menos rígido que un husillo de fresado dedicado en una máquina fresadora-torneadora de eje B de alta gama.
La dureza del material expone rápidamente estos límites estructurales. Un torno de eje Y fresa fácilmente aluminio, latón y acero dulce. Puede impulsar altas velocidades de avance y lograr excelentes acabados superficiales. Sin embargo, las tasas agresivas de eliminación de material en aleaciones resistentes como titanio, inconel o aceros para herramientas endurecidos cambian la ecuación. El fresado intenso de estos materiales provoca vibraciones. El saliente de la torreta magnifica este ruido, lo que reduce la vida útil de la herramienta y compromete los acabados superficiales. Para aleaciones aeroespaciales de gran volumen, un centro de torneado y fresado dedicado suele funcionar mejor.
Las limitaciones físicas de la carrera también dictan la compatibilidad de las piezas. Un eje Y no ofrece el enorme recorrido de un molino vertical. El recorrido típico del eje Y varía de +/- 2 a 4 pulgadas, según el tamaño del bastidor de la máquina. Este recorrido suele dividirse uniformemente por encima y por debajo de la línea central. Debe evaluar el tamaño de su pieza frente a estas restricciones. Si necesita fresar un plano de 6 pulgadas de largo en una brida de gran diámetro, es posible que un eje Y estándar se quede sin carrera antes de terminar el corte.
Los gastos de capital y los requisitos de espacio favorecen en gran medida al torno del eje Y. Un centro de fresado-torneado completo de 5 ejes con un husillo de fresado y un cambiador de herramientas dedicados requiere una inversión inicial enorme. También consume una gran cantidad de espacio y requiere un mantenimiento complejo. Un torno con eje Y ofrece el 80 % de la capacidad por una fracción del costo y el espacio que ocupa. Se adapta fácilmente a celdas de torneado estándar.
Al evaluar las necesidades de su taller, considere estas limitaciones operativas específicas:
Peso máximo de la herramienta: Las torretas tienen límites de peso estrictos para las herramientas vivas. Superarlo provoca errores de indexación y desgaste prematuro del servo.
Sobres de espacio libre: Las barras de mandrinado largas montadas junto a herramientas activas pueden golpear fácilmente la chapa o el contrapunto durante un movimiento del eje Y.
Rigidez de bloqueo del husillo: el husillo principal debe tener un freno robusto en el eje C para mantener la pieza perfectamente quieta mientras el eje Y fresa planos pesados.
Calcular el ROI de una máquina del eje Y requiere mirar más allá del precio de compra inicial. Está comprando reducción del tiempo de ciclo y estabilidad del proceso. El retorno financiero primario proviene de la eliminación de operaciones secundarias. Cuando coloca una pieza terminada en el receptor de piezas, elimina la mano de obra necesaria para trasladar esa pieza a un molino. Eliminas el tiempo de cola esperando que se abra un molino. Elimina el costo de diseñar y mecanizar mordazas blandas personalizadas para la segunda operación.
Veamos un escenario práctico de taller. Está mecanizando un lote de 500 ejes de acero inoxidable con un orificio transversal roscado. En un torno estándar de 2 ejes, el torneado tarda tres minutos. Luego, las piezas permanecen en un contenedor durante dos días esperando el molino vertical. La instalación del molino dura dos horas. El ciclo de fresado real dura un minuto por pieza. El operador tiene que cargar y descargar 500 veces. Con un torno de eje Y, el torneado y el fresado se realizan en un ciclo de cuatro minutos. Las piezas salen de la máquina listas para enviarse. Ahorra horas de configuración, días de cola y cientos de pasos de manejo manual de piezas.
La reducción de los desechos genera enormes ahorros ocultos. El mecanizado 'hecho en uno' elimina el error humano en las transferencias de piezas. Cada vez que un operador carga una pieza torneada en un tornillo de banco, existe el riesgo de desalineación. Un chip debajo de la pieza arruina la perpendicularidad. Una sujeción demasiado fuerte distorsiona las paredes delgadas. Al mantener la pieza en el mandril del torno y utilizar el eje Y para terminar el fresado, se mantiene un control absoluto sobre el punto de referencia. Las tasas de desperdicio caen en picado y la precisión entre características se vuelve altamente predecible. Dejas de tirar material costoso por un simple error de carga en la segunda operación.
También reduce la redundancia de herramientas. Cuando divide las operaciones en dos máquinas, a menudo necesita duplicados de taladros, machos y fresas tanto para el torno como para la fresa. Consolidar el trabajo en una sola máquina reduce el inventario general de herramientas y simplifica la gestión de la vida útil de las herramientas.
El hardware es sólo la mitad de la batalla. La implementación de un eje Y requiere actualizar su infraestructura de software. La programación conversacional manual en el control resulta muy ineficaz en fresados descentrados complejos. Necesita un software CAM avanzado capaz de simular con precisión las trayectorias de herramientas del eje Y. Más importante aún, necesita un posprocesador probado y libre de errores. Un posprocesador defectuoso generará coordenadas incorrectas del eje Y, lo que provocará piezas desechadas o accidentes catastróficos de la máquina.
La gestión de interferencias y holguras de herramientas se convierte en desafíos diarios. El hacinamiento de torretas es una realidad. Agregar el recorrido del eje Y significa que las herramientas se mueven hacia arriba y hacia abajo en un espacio reducido. Aumenta el riesgo de que barras de mandrinar largas o herramientas motorizadas choquen contra el mandril, el contrapunto o las carcasas de chapa. Es obligatoria una simulación rigurosa de gemelos digitales en su software CAM. Debe modelar las longitudes exactas de los portaherramientas y las dimensiones de las mordazas del mandril para verificar el espacio libre antes de presionar el inicio del ciclo. No puede confiar en que el operador anule la velocidad de avance rápido para detectar una colisión. La cinemática es demasiado compleja.
Los niveles de habilidad del operador deben escalar con la complejidad de la máquina. La transición del torneado estándar de 2 ejes a configuraciones de múltiples ejes implica una curva de aprendizaje pronunciada. Los maquinistas deben saber cómo accionar herramientas en tres ejes. Necesitan capacitación especializada en mantenimiento, alineación y reconstrucción de herramientas motorizadas. Un portaherramientas motorizado desalineado destruirá las fresas y arruinará las tolerancias del eje Y. Invierta mucho en la formación de los operadores durante la fase de instalación de la máquina. Enseñe a su personal de instalación cómo indicar correctamente un soporte BMT y cómo verificar el acoplamiento del freno del eje C.
Para maximizar su eficiencia de producción y determinar si un torno de eje Y se adapta a su flujo de trabajo de fabricación, ejecute los siguientes pasos:
Audite sus familias de piezas actuales para identificar componentes que requieren perforaciones, planos o chaveteros descentrados que actualmente obligan a configuraciones de fresado secundario.
Calcule las horas de mano de obra exactas, los costos de accesorios y las tasas de desechos asociados con sus operaciones de fresado secundario existentes para establecer una línea de base para el retorno de la inversión.
Solicite un estudio de tiempos y una prueba física de corte al fabricante de la máquina herramienta utilizando su pieza más compleja y el material más resistente.
Verifique que su paquete de software CAM actual sea compatible con la cinemática del eje Y y obtenga un posprocesador probado y garantizado antes de finalizar la compra de la máquina.
R: Un eje C gira el husillo principal para posicionar la pieza, pero la herramienta de corte solo se mueve en X y Z. Un eje Y mueve la herramienta ortogonalmente hacia arriba y hacia abajo con respecto a la línea central. Esto permite un verdadero mecanizado descentrado y un fresado de paredes planas sin girar la pieza.
R: Sí, es posible interpolando los ejes X, Y, Z y C simultáneamente. Sin embargo, la creación de superficies 3D generalmente está limitada por la rigidez de la herramienta activa y las RPM máximas. Una fresadora dedicada maneja contornos 3D complejos mucho más rápido y con mejores acabados superficiales.
R: BMT se monta de forma segura en la cara de la torreta usando cuatro pernos y llaves de localización de precisión. Esta amplia huella de sujeción proporciona una rigidez lateral superior. Evita la deflexión de la herramienta al absorber las pesadas cargas laterales generadas durante las agresivas operaciones de fresado del eje Y.
R: El recorrido estándar de la industria varía de +/- 2 pulgadas a +/- 4 pulgadas, dependiendo del tamaño físico del torno. Este recorrido generalmente se divide uniformemente por encima y por debajo de la línea central del husillo, lo que limita la distancia máxima descentrada que puede alcanzar.
R: Sí, un poco. El mecanismo adicional de deslizamiento o cuña introduce más juntas mecánicas y aumenta el saliente de la herramienta desde la base fundida. Esto puede reducir la capacidad de desbaste pesado durante el torneado en comparación con un torno estándar de caja de 2 ejes.
R: Si bien los orificios descentrados simples se pueden programar manualmente en el control, el fresado complejo requiere un software CAM robusto. El software debe incluir una simulación cinemática precisa de la máquina y un postprocesador probado para evitar interferencias de herramientas y fallas en un entorno de trabajo confinado.

