
- Tous
- Nom du produit
- Mot clé du produit
- Modèle de produit
- Résumé du produit
- Description du produit
- Recherche multi-champs


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-11-18 Origine : Site


Avez-vous déjà vu un arbre en parfait état se transformer en ferraille à cause de violentes vibrations du tour ? Ce phénomène ne se limite pas à gâcher les finitions de surface. Il brise les plaquettes en carbure, accélère l'usure de la broche et détruit les tolérances dimensionnelles serrées. Dans le domaine de l’usinage de précision, obtenir cette finition semblable à un miroir est la base. Pourtant, les opérateurs sont constamment confrontés au cauchemar de l’instabilité vibratoire.
Lors du tournage de pièces longues ou fines, la gestion de ces forces latérales destructrices nécessite un ancrage structurel solide. S'appuyer uniquement sur le mandrin et la contre-pointe est une recette mathématique pour la déviation. Dans ce guide complet, nous passerons en revue les optimisations de configuration exactes. Nous vous montrerons comment éliminer la déviation grâce à un étalonnage précis et à une sélection stratégique des équipements.
Principes d'usinage de base :
Diagnostic des vibrations : la distinction entre la résonance de la machine, les vibrations forcées et le retour régénératif harmonique est la première étape vers une solution empirique efficace.
Ancrage structurel : Un mécanisme de support correctement calibré réduit considérablement la portée non supportée du matériau pour empêcher la flexion à mi-portée.
Maîtrise de la force de serrage : l’identification de la zone de pression optimale est la clé du succès. Une force insuffisante permet des micro-rebonds, tandis qu'un serrage excessif induit une dilatation thermique incontrôlée et de graves rayures.
Optimisation systématique : des protocoles de lubrification rigoureux, un alignement précis et une adaptation du matériau du rouleau de contact à la pièce à usiner sont fondamentaux pour un environnement de coupe rigide.
Dans le quotidien du tournage de précision, le broutage est une force hautement destructrice qui compromet à la fois la précision dimensionnelle et l'intégrité de la surface d'un composant usiné. Pour l’éliminer efficacement, les machinistes doivent d’abord comprendre la physique sous-jacente qui fait résonner violemment une machine-outil. Cette vibration se divise généralement en deux catégories principales. La première est une vibration forcée et la seconde est une vibration auto-excitée, communément appelée rétroaction harmonique régénérative.
La vibration forcée est d’origine strictement mécanique. Cela peut être dû à des mandrins déséquilibrés, à des roulements de broche usés, à des courroies d'entraînement endommagées ou à des coupes interrompues causées par la géométrie de la pièce elle-même. Étant donné que la fréquence des vibrations forcées correspond à la vitesse de rotation de la broche ou à la fréquence du défaut mécanique, son diagnostic est relativement simple. Vous inspectez simplement le matériel rotatif.
En revanche, la rétroaction régénérative est bien plus complexe et insidieuse. Cela se produit lorsque l'outil de coupe rencontre des irrégularités microscopiques laissées par la rotation précédente de la pièce. À mesure que la plaquette en carbure traverse ces ondes microscopiques, la force de coupe fluctue. L'outil et la pièce à usiner s'éloignent alors l'un de l'autre. Par conséquent, cela crée une nouvelle vague, souvent amplifiée, sur le passage courant. Si le déphasage entre ces ondes successives s’aligne défavorablement, la vibration se nourrit d’elle-même. Il croît de façon exponentielle jusqu'à ce que la machine entière résonne avec un cri assourdissant.
Les pièces longues et minces sont intrinsèquement sensibles à cette réalité physique. En génie mécanique, la rigidité d'un arbre cylindrique est inversement proportionnelle au cube de sa longueur. Lorsque le rapport longueur/diamètre dépasse six pour un, la rigidité naturelle de l'acier n'est plus suffisante pour résister aux forces de coupe latérales. Sans support structurel adéquat, la partie médiane de la pièce se comporte exactement comme une corde de guitare pincée. Il s'incline et vibre violemment au contact du tranchant.
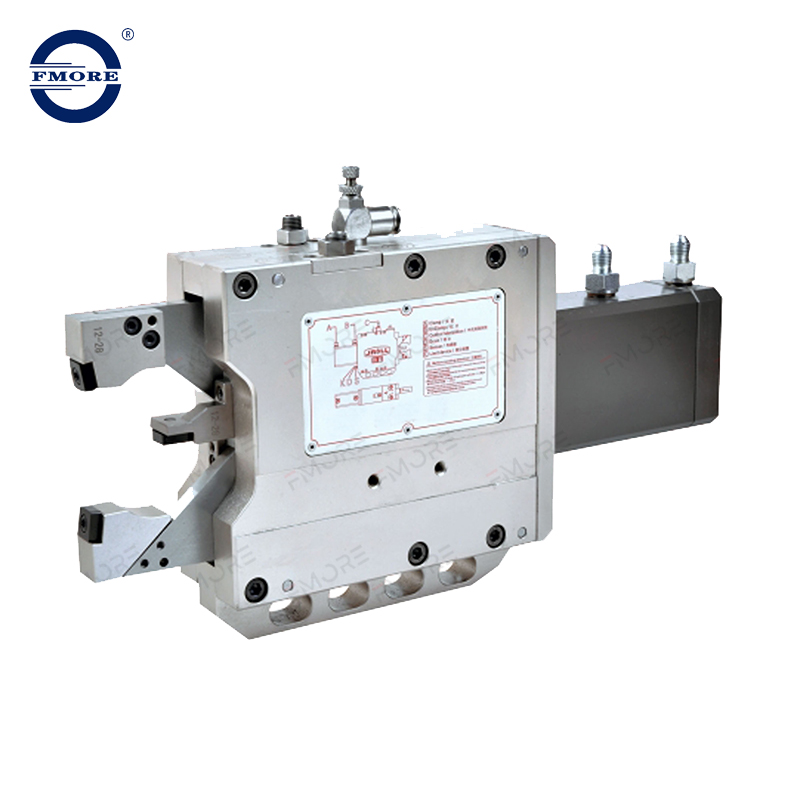
Lors de l'usinage de composants avec un rapport longueur/diamètre élevé, se fier uniquement au mandrin et au centre de la contre-pointe est physiquement insuffisant. Tandis que la contre-pointe sécurise l'extrémité de l'arbre, le centre de la pièce reste entièrement vulnérable à la pression de l'outil. C'est précisément là qu'un la lunette devient une pièce indispensable de votre arsenal d'usinage.
Ce dispositif fonctionne en introduisant un nœud de support intermédiaire rigide sur la longueur de la pièce en rotation. En divisant efficacement la portée non supportée en deux sections plus courtes, le support augmente de façon exponentielle la rigidité dynamique globale de la pièce. Placer un support exactement au milieu d’un arbre réduit de moitié la longueur effective non supportée. Selon les formules fondamentales de déflexion de la poutre, cette intervention localisée augmente la rigidité de cette section spécifique par un facteur massif de huit.
De plus, cette rigidité localisée est obligatoire pour maintenir des tolérances géométriques serrées. Sans cela, la force latérale exercée par l’outil de coupe repoussera le matériau. Il en résulte un profil conique ou en forme de tonneau plutôt qu'un cylindre parfait. Le mécanisme de support absorbe et amortit également les vibrations à haute fréquence avant qu'elles ne puissent se propager le long de l'arbre et évoluer vers un retour régénératif sévère.
L’intégration de ce mécanisme nécessite une conscience spatiale et une propreté absolue. L'appareil doit être monté solidement sur le banc du tour et ses trois points de contact doivent être parfaitement concentriques à l'axe de la broche. Lorsqu'elle est exécutée correctement, cette configuration transforme une tige flexible en une structure hautement usinable. Les opérateurs peuvent alors utiliser des vitesses d'avance agressives et des profondeurs de coupe élevées sans craindre une panne catastrophique de l'outil.
L’efficacité de votre système de soutien dépend entièrement d’une variable critique. Appliquer le bon La pression du patin contre la pièce en rotation est un exercice d'équilibre délicat qui nécessite une observation empirique, un retour tactile et une précision technique. Les machinistes chevronnés appellent souvent cela la recherche de la zone optimale dans laquelle la force de serrage n'est ni trop lâche ni trop serrée.
Lorsque les plages de contact n’exercent pas suffisamment de force, la pièce peut flotter dans les mâchoires. Ce jeu microscopique va à l’encontre de l’objectif même de l’ancrage structurel. Lorsque l'outil de coupe s'engage dans le matériau, l'arbre fléchit légèrement jusqu'à ce qu'il touche les patins desserrés. Cet effet de rebond crée un contact intermittent. Cela se traduit immédiatement par un broutage important de l'outil et une finition de surface irrégulière. Un serrage insuffisant ne parvient pas non plus à fournir l’effet d’amortissement nécessaire, permettant aux vibrations harmoniques de se propager librement.
À l’inverse, l’application d’une force de serrage excessive entraîne de nombreux problèmes mécaniques et thermiques graves. Un serrage excessif des mâchoires force les patins à frotter agressivement contre l'arbre rotatif. Cette friction excessive génère rapidement une chaleur intense. À mesure que la pièce chauffe, une dilatation thermique se produit. Étant donné que le diamètre de l’arbre chauffé augmente tandis que les mâchoires de support restent fixes, la friction s’accumule continuellement. Ce cycle thermique incontrôlable entraîne inévitablement des rayures profondes sur la surface métallique, une dégradation prématurée des rouleaux de contact et une flexion permanente de la pièce.
La dynamique thermique doit être gérée activement lors de longs cycles de tournage. Un arbre parfaitement ajusté à température ambiante peut devenir dangereusement serré après dix minutes d'ébauche intensive. Les opérateurs aguerris anticipent cette expansion. Ils utilisent une application appropriée de liquide de refroidissement à haute pression et vérifient périodiquement la tension à la main pour garantir que la friction reste dans les limites opérationnelles sûres.
L'obtention du réglage de serrage optimal est un processus systématique qui repose sur des mesures minutieuses plutôt que sur des conjectures. Une rigueur La procédure de configuration du tour garantit la répétabilité et protège à la fois la pièce coûteuse et la machine-outil elle-même.
Préparation et nettoyage
Avant de monter la pièce à travailler, essuyez les chemins de lit avec un chiffon non pelucheux. Assurez-vous que le banc du tour, la base et les plages de contact sont impeccablement propres. Même un seul éclat de métal coincé sous la lourde base en fer peut faire basculer l'assemblage, provoquant ainsi une perte de concentricité de l'ensemble du système.
Établir la concentricité
N'utilisez jamais les mâchoires de support pour forcer l'alignement d'un arbre plié. Tout d’abord, fixez la pièce entre le mandrin et le centre de la contre-pointe. Utilisez un indicateur de test à cadran pour balayer la section de l'arbre où le support sera positionné. Assurez-vous que le faux-rond se situe dans des tolérances acceptables. Si l'arbre est excessivement déformé, il doit être physiquement redressé avant de commencer l'usinage.
Avancement des coussinets inférieurs
Positionnez le cadre lourd sur le point de support souhaité et fixez-le fermement au lit. Commencez par avancer les deux patins inférieurs, généralement positionnés aux positions quatre et huit heures. Mettez-les en léger contact avec la pièce. Utilisez un comparateur à cadran posé sur la pièce à usiner pour surveiller sa position verticale. Les coussinets inférieurs doivent toucher intimement le matériau sans le soulever de sa ligne médiane naturelle.
Réglage du coussin supérieur et de la tension finale
Une fois que les coussinets inférieurs supportent le poids et maintiennent la ligne médiane, avancez le coussin supérieur à la position midi. Le réglage nécessite ici un retour tactile raffiné. Le tampon doit établir un contact ferme, mais vous devez toujours pouvoir faire tourner le mandrin à la main avec une résistance modérée et douce. Pour les configurations de haute précision, utilisez des indicateurs de couple sur les vis de réglage pour garantir une tension uniforme sur les trois points.
La mise en œuvre de la friction de lubrification des limites
est l'ennemi ultime d'une configuration de support statique. Avant d'engager la broche, appliquez un lubrifiant périphérique haute pression directement sur la zone de contact. L'huile lourde ou les composés antigrippants spécialisés chargés de bisulfure de molybdène fonctionnent mieux. Une lubrification adéquate crée un film hydrodynamique vital qui sépare le matériau du patin de l'acier en rotation. Cela réduit considérablement la génération de chaleur et évite le grippage catastrophique.
Compréhension la déviation de la pièce est cruciale pour l’ingénierie de précision. La déflexion n’est pas uniforme sur tout un arbre. Il suit plutôt une courbe parabolique prévisible, la flexion maximale se produisant généralement exactement au milieu entre deux nœuds de support. Par conséquent, le placement stratégique de votre mécanisme de soutien et la sélection minutieuse des matériaux de contact appropriés sont essentiels.
La composition matérielle des points de contact influence considérablement à la fois le coefficient de frottement et le risque de dégradation de la surface. Pour prendre la meilleure décision technique, reportez-vous à la comparaison des matériaux suivante :
| Matériau de contact | Coefficient de frottement | Résistance à l'usure | Scénario d'application optimal |
|---|---|---|---|
| Bronze coulé | Moyen | Haut | Ebauche robuste sur de grands arbres en acier. Nécessite une lubrification constante des limites. |
| Rouleaux en acier trempé | Faible (roulant) | Très élevé | Tournage à haut régime et meulage CNC de précision. Sensible à l'intégration de copeaux. |
| PTFE/Nylon | Très faible | Faible | La finition s'effectue sur des matériaux délicats comme l'aluminium poli ou le laiton. Faible tolérance à la chaleur. |
De plus, la géométrie de la pièce dicte votre stratégie de support. Une barre d'acier solide a une masse et une rigidité inhérentes, lui permettant d'absorber l'énergie vibratoire. Un tube creux à paroi mince agit comme un résonateur acoustique et est très susceptible de s'écraser si la force de serrage est trop élevée. Lors du support de tubes creux, les opérateurs doivent utiliser des points de contact plus larges pour répartir la charge radiale. L'insertion d'un bouchon structurel bien ajusté dans le diamètre intérieur du tube est souvent nécessaire pour empêcher les parois de s'effondrer sous la pression.
Choisir le bon mécanisme de support n’est pas un jeu de devinettes. Cela nécessite d'adapter les spécifications physiques de l'outil à vos exigences de production. Par exemple, les unités hydrauliques modernes à centrage automatique conçues pour le tournage et la rectification CNC de précision offrent des améliorations considérables par rapport aux modèles manuels en fonte.
Lors de l'évaluation d'une unité, examinez la plage de serrage et la répétabilité. Les modèles hydrauliques haut de gamme présentent généralement de larges plages de serrage, telles que 20 mm à 165 mm, ou des modèles robustes plus grands allant de 50 mm à 250 mm. Cette polyvalence permet à une seule machine de gérer diverses familles de pièces. Plus important encore, les mécanismes à rouleaux de précision de ces unités avancées maintiennent une répétabilité de centrage de 0,005 mm. Cette micro-précision garantit que lorsque les bras hydrauliques se ferment, la ligne centrale de la pièce reste absolument parfaitement alignée avec l'axe de la broche, éliminant ainsi le faux-rond induit.
Ces dernières années, l’industrie de l’usinage de précision a connu une évolution massive vers des systèmes de contrôle adaptatifs et une fabrication intelligente. Les tendances actuelles de l'industrie indiquent une intégration croissante de mécanismes de support équipés de capteurs. Ces unités avancées peuvent surveiller le frottement de contact, la charge radiale et la température des plaquettes en temps réel.
Cette évolution technologique permet aux contrôleurs CNC modernes d’ajuster automatiquement la pression de serrage hydraulique à la volée. Si les capteurs détectent un pic de température rapide indiquant une dilatation thermique, le système micro-ajuste la tension de la mâchoire avant qu'une rayure catastrophique de la surface ne se produise. Alors que les systèmes hydrauliques entièrement automatisés deviennent la norme dans les installations de production aérospatiale et automobile à grand volume, les principes fondamentaux de l'étalonnage mécanique restent absolument vitaux pour les ateliers de fabrication sur mesure et les opérateurs d'équipements existants.
Même avec une préparation méticuleuse, les machinistes peuvent occasionnellement rencontrer des vibrations inattendues ou des imprécisions dimensionnelles. Le dépannage systématique de votre configuration est absolument essentiel pour isoler la cause première du problème avant qu'il ne ruine un morceau de barre coûteux.
Si votre pièce présente une conicité malgré l'utilisation d'un support, le coupable le plus courant est un léger désalignement. Si le centre du support n'est pas parfaitement colinéaire avec l'axe de la broche et le centre de la contre-pointe, la pièce est forcée de prendre une forme d'arc non naturelle. Pour diagnostiquer cela, montez un indicateur à cadran sur le chariot et faites-le passer sur toute la longueur de la pièce. Un écart linéaire constant indique que les mâchoires de support poussent le matériau hors du centre.
Lorsqu’un grincement aigu apparaît soudainement, ne présumez pas immédiatement que les mâchoires de support sont en cause. Un roulement de broche usé peut produire des vibrations harmoniques qui imitent parfaitement une déflexion à mi-portée. Pour isoler le problème, effectuez un test de coupe à proximité du mandrin sans le support engagé. Si la finition rugueuse persiste près du mandrin, les roulements de broche ou les mâchoires du mandrin sont probablement compromis. Si la coupe est lisse près du mandrin mais se dégrade à mesure que l'outil se déplace vers le milieu de la pièce, le problème est définitivement lié au pliage à mi-portée.
Enfin, une erreur courante consiste à utiliser le mauvais type de support pour une opération spécifique. Une unité fixe boulonnée au lit est idéale pour soutenir l’extrémité d’un long arbre pour l’alésage interne. Toutefois, si vous devez faire tourner une vis mère de précision très fine sur toute sa longueur, une unité stationnaire ne suffit pas. Dans ce scénario, un support suiveur qui se boulonne directement sur le chariot mobile est nécessaire pour fournir une résistance localisée exactement à l'opposé de l'outil de coupe.
La maîtrise de la relation délicate entre le support structurel et la force de serrage est une véritable marque de fabrique d'un machiniste qualifié. En contrôlant les forces de flexion et en éliminant systématiquement les sources profondes de vibrations, vous pouvez tourner même les pièces les plus minces les plus difficiles en toute confiance. N'oubliez pas que chaque scénario d'usinage est unique. Prenez le temps de calibrer correctement votre équipement, surveillez de près vos niveaux de chaleur et ajustez votre tension progressivement.
Un support structurel approprié évite non seulement des taux de rebut coûteux sur les pièces minces, mais crée en fin de compte des produits bien supérieurs. Si votre atelier est aux prises avec des vibrations, de mauvaises finitions de surface ou une usure excessive des plaquettes, il est temps d'évaluer votre stratégie de serrage. Pour une précision de pointe, explorez les solutions avancées de support hydraulique et manuel chez Fmore CNC pour trouver le mécanisme exact conçu pour votre application spécifique de tournage ou de meulage.
Si la pièce présente des rayures visibles, devient excessivement chaude au toucher après une courte période de tournage ou montre des signes de déviation vers le centre de la barre, votre force de serrage est probablement trop élevée. Vous remarquerez peut-être également que le moteur du tour fonctionne ou qu’il y a une odeur de lubrifiant limite brûlé.
Bien qu'il s'agisse de l'outil mécanique le plus efficace pour amortir les vibrations dans les pièces longues, il doit être associé à une géométrie d'outil correcte, des plaquettes tranchantes et des paramètres d'usinage optimaux tels que la vitesse et l'avance pour être pleinement efficace. Il s’agit d’une pièce essentielle du puzzle, mais pas d’une panacée magique pour les outils ennuyeux ou la mauvaise programmation.
Le bronze coulé est la norme industrielle traditionnelle en raison de son immense résistance à la compression et de ses propriétés autolubrifiantes, ce qui le rend parfait pour l'ébauche lourde. Cependant, le nylon, le PTFE ou les matières plastiques haute densité constituent d'excellentes alternatives pour éviter les rayures sur les pièces délicates ou préfinies comme l'aluminium poli.
En général, non. Pour les pièces courtes et très rigides, le mandrin et la contre-pointe offrent une stabilité plus que suffisante. Ces mécanismes de support sont spécifiquement réservés aux configurations présentant des rapports longueur/diamètre élevés qui invitent naturellement à la flexion et aux vibrations harmoniques.
Si vous effectuez une passe d'ébauche agressive qui génère une chaleur importante, vous devez arrêter la broche et vérifier périodiquement la tension. La dilatation thermique peut provoquer un gonflement rapide du métal, transformant une configuration parfaitement ajustée en un risque de serrage excessif en quelques minutes.
Dans les opérations standard de tournage de l'acier, un rapport longueur/diamètre supérieur à 6:1 nécessite généralement un support de poupée mobile. Une fois que le rapport dépasse 10:1 ou 12:1, une lunette montée au centre devient obligatoire pour éviter une déflexion catastrophique à mi-portée et maintenir des conditions d'usinage sûres.
Chaque configuration mécanique a une fréquence de résonance naturelle. Si le régime de votre broche correspond à cette fréquence exacte, la vibration s'amplifiera de façon exponentielle. Une simple modification de la vitesse de votre broche de dix à quinze pour cent peut perturber cette résonance harmonique, éliminant souvent instantanément le broutage sans modifier la configuration physique.

