
- Todo
- Nombre del producto
- Palabra clave del producto
- Modelo de producto
- Resumen del producto
- Descripción del Producto
- Búsqueda de campos múltiples


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-11-18 Origen: Sitio


¿Alguna vez ha visto un eje en perfecto estado convertirse en chatarra debido a la violenta vibración del torno? Este fenómeno hace más que arruinar los acabados superficiales. Rompe los insertos de carburo, acelera el desgaste del husillo y destruye las estrechas tolerancias dimensionales. En el ámbito del mecanizado de precisión, lograr ese acabado similar a un espejo es la base. Sin embargo, los operadores luchan constantemente contra la pesadilla de la inestabilidad vibratoria.
Al tornear piezas largas o delgadas, gestionar estas fuerzas laterales destructivas requiere un anclaje estructural sólido. Depender únicamente del mandril y el contrapunto es una receta matemática para la desviación. En esta guía completa, analizaremos las optimizaciones de configuración exactas. Le mostraremos cómo eliminar la desviación mediante una calibración precisa y una selección estratégica de equipos.
Principios básicos de mecanizado:
Diagnóstico de vibraciones: distinguir entre resonancia de la máquina, vibración forzada y retroalimentación regenerativa armónica es el primer paso hacia una solución empírica efectiva.
Anclaje estructural: Un mecanismo de soporte adecuadamente calibrado reduce significativamente el tramo sin soporte del material para evitar la flexión a mitad del tramo.
Dominio de la fuerza de sujeción: identificar la zona de presión óptima dicta el éxito. Una fuerza insuficiente permite microrrebotes, mientras que una sujeción excesiva induce una expansión térmica descontrolada y rayaduras severas.
Optimización sistemática: protocolos de lubricación rigurosos, alineación precisa y adaptación del material del rodillo de contacto a la pieza de trabajo son fundamentales para un entorno de corte rígido.
En la rutina diaria del torneado de precisión, La vibración es una fuerza altamente destructiva que compromete tanto la precisión dimensional como la integridad de la superficie de un componente mecanizado. Para eliminarlo de manera efectiva, los maquinistas primero deben comprender la física subyacente que hace que una máquina herramienta resuene violentamente. Esta vibración normalmente se divide en dos categorías principales. La primera es la vibración forzada y la segunda es la vibración autoexcitada, comúnmente conocida como retroalimentación armónica regenerativa.
La vibración forzada es de origen estrictamente mecánico. Puede deberse a mandriles desequilibrados, cojinetes de husillo desgastados, correas de transmisión dañadas o cortes interrumpidos causados por la geometría de la propia pieza. Debido a que la frecuencia de la vibración forzada coincide con la velocidad de rotación del husillo o la frecuencia del defecto mecánico, su diagnóstico es relativamente sencillo. Simplemente inspecciona el hardware giratorio.
Por el contrario, la retroalimentación regenerativa es mucho más compleja e insidiosa. Ocurre cuando la herramienta de corte encuentra irregularidades microscópicas dejadas por la rotación previa de la pieza de trabajo. A medida que el inserto de carburo pasa sobre estas ondas microscópicas, la fuerza de corte fluctúa. Esto hace que la herramienta y la pieza de trabajo se alejen entre sí. En consecuencia, esto crea una ola nueva y a menudo amplificada en el paso actual. Si el cambio de fase entre estas ondas sucesivas se alinea desfavorablemente, la vibración se retroalimenta. Crece exponencialmente hasta que toda la máquina resuena con un chirrido ensordecedor.
Las piezas de trabajo largas y delgadas son inherentemente susceptibles a esta realidad física. En ingeniería mecánica, la rigidez de un eje cilíndrico es inversamente proporcional al cubo de su longitud. Cuando la relación longitud-diámetro excede de seis a uno, la rigidez natural del acero ya no es suficiente para resistir las fuerzas de corte laterales. Sin un soporte estructural adecuado, la parte media de la pieza de trabajo actúa exactamente como una cuerda de guitarra pulsada. Se inclina y vibra violentamente al entrar en contacto con el filo.
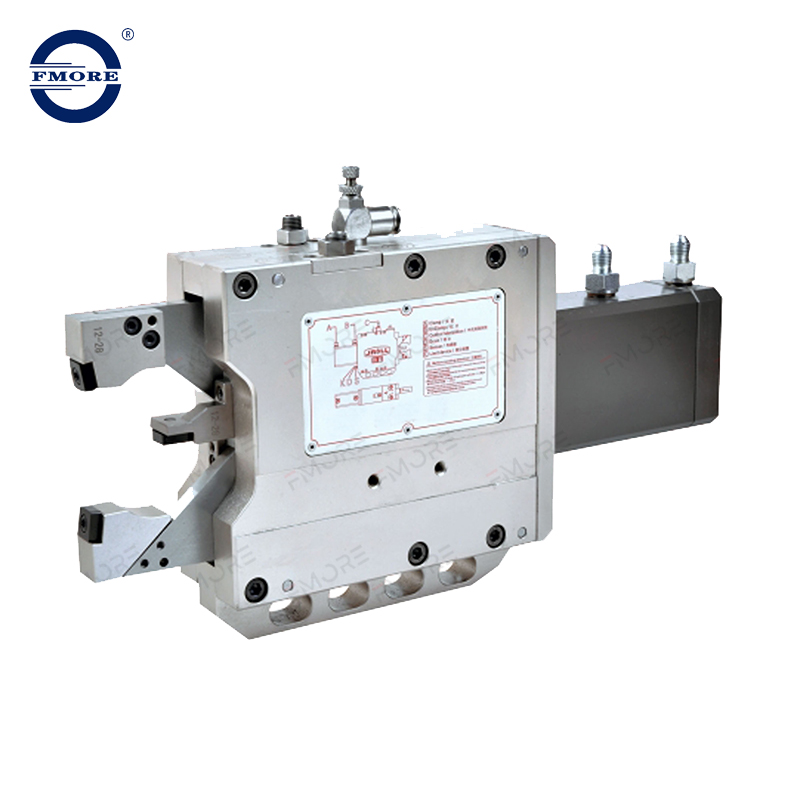
Al mecanizar componentes con una relación longitud-diámetro alta, depender únicamente del mandril y del centro del contrapunto es físicamente insuficiente. Mientras que el contrapunto asegura el extremo más alejado del eje, el centro de la pieza de trabajo permanece completamente vulnerable a la presión de la herramienta. Aquí es precisamente donde un La luneta se convierte en una pieza indispensable de su arsenal de mecanizado.
Este dispositivo funciona introduciendo un nodo de soporte intermedio rígido a lo largo de la pieza de trabajo giratoria. Al dividir efectivamente el tramo sin soporte en dos secciones más cortas, el soporte aumenta exponencialmente la rigidez dinámica general de la pieza. Colocar un soporte exactamente en el punto medio de un eje reduce a la mitad la longitud efectiva sin soporte. Según fórmulas fundamentales de deflexión de vigas, esta intervención localizada aumenta la rigidez de esa sección específica en un enorme factor de ocho.
Además, esta rigidez localizada es obligatoria para mantener tolerancias geométricas estrictas. Sin él, la fuerza lateral ejercida por la herramienta de corte empujará el material. Esto da como resultado un perfil cónico o en forma de barril en lugar de un cilindro perfecto. El mecanismo de soporte también absorbe y amortigua las vibraciones de alta frecuencia antes de que puedan propagarse a lo largo del eje y evolucionar hacia una retroalimentación regenerativa severa.
Integrar este mecanismo requiere conciencia espacial y limpieza absoluta. El dispositivo debe montarse de forma segura en la mesa del torno y sus tres puntos de contacto deben estar perfectamente concéntricos con el eje del husillo. Cuando se ejecuta correctamente, esta configuración transforma una varilla flexible en una estructura altamente mecanizable. Luego, los operadores pueden utilizar velocidades de avance agresivas y grandes profundidades de corte sin temor a fallas catastróficas de la herramienta.
La eficacia de su sistema de apoyo depende enteramente de una variable crítica. Aplicando lo correcto La presión de la almohadilla contra la pieza de trabajo giratoria es un delicado acto de equilibrio que requiere observación empírica, retroalimentación táctil y precisión técnica. Los maquinistas veteranos a menudo se refieren a esto como encontrar la zona óptima donde la fuerza de sujeción no es ni demasiado floja ni demasiado apretada.
Cuando las almohadillas de contacto no ejercen suficiente fuerza, se permite que la pieza de trabajo flote dentro de las mordazas. Este espacio microscópico anula todo el propósito del anclaje estructural. A medida que la herramienta de corte se acopla al material, el eje se desviará ligeramente hasta que toque fondo contra las almohadillas sueltas. Este efecto de rebote crea un contacto intermitente. Esto se traduce inmediatamente en un fuerte ruido de la herramienta y un acabado superficial errático. Una sujeción insuficiente tampoco proporciona el efecto de amortiguación necesario, permitiendo que las vibraciones armónicas se propaguen libremente.
Por el contrario, aplicar una fuerza de sujeción excesiva introduce una serie de problemas mecánicos y térmicos graves. Apretar demasiado las mordazas obliga a las almohadillas a frotar agresivamente contra el eje giratorio. Esta fricción excesiva genera rápidamente un calor intenso. A medida que la pieza de trabajo se calienta, se produce una expansión térmica. Debido a que el diámetro del eje calentado aumenta mientras las mordazas de soporte permanecen fijas, la fricción aumenta continuamente. Este ciclo térmico desbocado conduce inevitablemente a un rayado profundo de la superficie del metal, una degradación prematura de los rodillos de contacto y una flexión permanente de la pieza de trabajo.
La dinámica térmica debe gestionarse activamente durante ciclos de giro largos. Un eje perfectamente ajustado a temperatura ambiente puede quedar peligrosamente apretado después de diez minutos de desbaste intenso. Los operadores experimentados anticipan esta expansión. Utilizan una aplicación adecuada de refrigerante a alta presión y verifican periódicamente la tensión a mano para garantizar que la fricción permanezca dentro de límites operativos seguros.
Lograr el ajuste de sujeción óptimo es un proceso sistemático que se basa en una medición cuidadosa en lugar de conjeturas. Un riguroso El procedimiento de configuración del torno garantiza la repetibilidad y protege tanto la costosa pieza de trabajo como la propia máquina herramienta.
Preparación y limpieza
Antes de montar la pieza de trabajo, limpie las vías de la base con un paño sin pelusa. Asegúrese de que la base del torno, la base y las almohadillas de contacto estén impecablemente limpias. Incluso una sola viruta de metal perdida atrapada bajo la pesada base de hierro puede inclinar el conjunto, desviando todo el sistema de su concentricidad.
Establecimiento de la concentricidad
Nunca utilice las mordazas de soporte para forzar la alineación de un eje doblado. Primero, asegure la pieza de trabajo entre el mandril y el centro del contrapunto. Utilice un indicador de prueba de cuadrante para barrer la sección del eje donde se colocará el soporte. Asegúrese de que el descentramiento esté dentro de las tolerancias aceptables. Si el eje está excesivamente deformado, se debe enderezar físicamente antes de comenzar el mecanizado.
Cómo avanzar las almohadillas inferiores
Coloque el marco pesado sobre el punto de soporte deseado y sujételo firmemente a la cama. Comience haciendo avanzar las dos almohadillas inferiores, generalmente ubicadas en las posiciones de las cuatro y las ocho en punto. Póngalos en ligero contacto con la pieza de trabajo. Utilice un indicador de cuadrante apoyado sobre la pieza de trabajo para controlar su posición vertical. Las almohadillas inferiores deben tocar el material íntimamente sin levantarlo de su línea central natural.
Configuración de la almohadilla superior y la tensión final
Una vez que las almohadillas inferiores soporten el peso y mantengan la línea central, avance la almohadilla superior a la posición de las doce en punto. El ajuste aquí requiere una retroalimentación táctil refinada. La almohadilla debe hacer un contacto firme, pero aun así debes poder girar el portabrocas con la mano con una resistencia moderada y suave. Para configuraciones de alta precisión, utilice indicadores de torsión en los tornillos de ajuste para garantizar una tensión uniforme en los tres puntos.
La implementación de la fricción de lubricación límite
es el enemigo final de una configuración de soporte estático. Antes de acoplar el husillo, aplique un lubricante límite de alta presión directamente a la zona de contacto. El aceite pesado o los compuestos antiagarrotamiento especializados cargados con disulfuro de molibdeno funcionan mejor. La lubricación adecuada crea una película hidrodinámica vital que separa el material de la pastilla del acero giratorio. Esto reduce drásticamente la generación de calor y evita irritaciones catastróficas.
Comprensión La deflexión de la pieza de trabajo es crucial para la ingeniería de precisión. La deflexión no es uniforme a lo largo de un eje. Más bien, sigue una curva parabólica predecible, donde la flexión máxima ocurre típicamente en el punto medio exacto entre dos nodos de soporte. Por lo tanto, la ubicación estratégica de su mecanismo de apoyo y la cuidadosa selección de los materiales de contacto adecuados son vitales.
La composición del material de los puntos de contacto influye drásticamente tanto en el coeficiente de fricción como en el riesgo de deterioro de la superficie. Para tomar la mejor decisión de ingeniería, consulte la siguiente comparación de materiales:
| Material de contacto | Coeficiente de fricción | Resistencia al desgaste | Escenario de aplicación óptimo |
|---|---|---|---|
| Bronce fundido | Medio | Alto | Desbaste de alta resistencia en grandes ejes de acero. Requiere lubricación límite constante. |
| Rodillos de acero endurecido | Bajo (rodante) | muy alto | Torneado de alta velocidad y rectificado CNC de precisión. Susceptible a la incrustación de virutas. |
| PTFE / nailon | Muy bajo | Bajo | El acabado pasa sobre materiales delicados como aluminio pulido o latón. Baja tolerancia al calor. |
Además, la geometría de la pieza de trabajo dicta su estrategia de soporte. Una barra de acero sólida tiene masa y rigidez inherentes, lo que le permite absorber energía vibratoria. Un tubo hueco de pared delgada actúa como resonador acústico y es muy susceptible a aplastarse si la fuerza de sujeción es demasiado alta. Al soportar tubos huecos, los operadores deben utilizar puntos de contacto más anchos para distribuir la carga radial. A menudo es necesario insertar un tapón estructural ajustado en el diámetro interior del tubo para evitar que las paredes colapsen bajo presión.
Seleccionar el mecanismo de soporte correcto no es un juego de adivinanzas. Requiere hacer coincidir las especificaciones físicas de la herramienta con sus demandas de producción. Por ejemplo, las modernas unidades hidráulicas autocentrantes diseñadas para torneado y rectificado CNC de precisión ofrecen enormes mejoras con respecto a los modelos manuales de hierro fundido.
Al evaluar una unidad, observe el rango de sujeción y la repetibilidad. Los modelos hidráulicos de alta gama suelen presentar amplios rangos de sujeción, como de 20 mm a 165 mm, o modelos más grandes y resistentes que abarcan de 50 mm a 250 mm. Esta versatilidad permite que una sola máquina maneje diversas familias de piezas. Más importante aún, los mecanismos de rodillos de precisión de estas unidades avanzadas mantienen una repetibilidad de centrado de 0,005 mm. Esta precisión de micronivel garantiza que cuando los brazos hidráulicos se cierran, la línea central de la pieza de trabajo permanezca absolutamente perfectamente alineada con el eje del husillo, eliminando el descentramiento inducido.
En los últimos años, la industria del mecanizado de precisión ha experimentado un cambio masivo hacia sistemas de control adaptativos y fabricación inteligente. Las tendencias actuales de la industria indican una creciente integración de mecanismos de soporte equipados con sensores. Estas unidades avanzadas pueden monitorear la fricción de contacto, la carga radial y la temperatura de la almohadilla en tiempo real.
Esta evolución tecnológica permite a los controladores CNC modernos ajustar automáticamente la presión de sujeción hidráulica sobre la marcha. Si los sensores detectan un aumento rápido de temperatura que indica expansión térmica, el sistema microajusta la tensión de la mandíbula antes de que se produzca una puntuación catastrófica en la superficie. Si bien los sistemas hidráulicos totalmente automatizados se están convirtiendo en el estándar en las instalaciones de producción aeroespacial y automotriz de gran volumen, los principios fundamentales de la calibración mecánica siguen siendo absolutamente vitales para los talleres personalizados y los operadores de equipos heredados.
Incluso con una preparación meticulosa, los maquinistas pueden ocasionalmente encontrar vibraciones inesperadas o imprecisiones dimensionales. Solucionar sistemáticamente los problemas de su configuración es absolutamente esencial para aislar la causa raíz del problema antes de que arruine una costosa pieza de barra.
Si su pieza de trabajo presenta una forma cónica a pesar de usar un soporte, el culpable más común es una desalineación sutil. Si el centro del soporte no es perfectamente colineal con el eje del husillo y el centro del contrapunto, la pieza de trabajo está siendo forzada a adoptar una forma de arco antinatural. Para diagnosticar esto, monte un indicador de cuadrante en el carro y páselo a lo largo de la pieza de trabajo. Una desviación lineal constante indica que las mordazas de soporte están empujando el material fuera del centro.
Cuando de repente aparece un chirrido agudo, no asuma inmediatamente que la culpa es de las mordazas de soporte. Un cojinete de husillo desgastado puede producir vibraciones armónicas que imitan perfectamente la deflexión a mitad del tramo. Para aislar el problema, realice un corte de prueba cerca del portabrocas sin que el soporte esté enganchado. Si el acabado rugoso persiste cerca del portabrocas, es probable que los cojinetes del husillo o las mordazas del portabrocas estén comprometidos. Si el corte es suave cerca del mandril pero se degrada a medida que la herramienta se mueve hacia el centro de la pieza, el problema está definitivamente relacionado con la flexión a mitad del tramo.
Finalmente, un error común es utilizar el tipo de soporte incorrecto para la operación específica. Una unidad estacionaria atornillada a la cama es ideal para soportar el extremo de un eje largo para perforación interna. Sin embargo, si necesita girar un husillo de precisión muy delgado en toda su longitud, una unidad estacionaria es insuficiente. En este escenario, se requiere un soporte seguidor que se atornilla directamente al carro de desplazamiento para proporcionar una resistencia localizada exactamente opuesta a la herramienta de corte.
Dominar la delicada relación entre el soporte estructural y la fuerza de sujeción es un verdadero sello distintivo de un maquinista experto. Al controlar las fuerzas de flexión y eliminar sistemáticamente las fuentes fundamentales de vibración, puede tornear incluso las piezas delgadas más difíciles con absoluta confianza. Recuerde que cada escenario de mecanizado es único. Tómese el tiempo para calibrar su equipo correctamente, controle de cerca sus niveles de calor y ajuste la tensión de forma gradual.
Un soporte estructural adecuado no sólo evita costosas tasas de desperdicio en piezas delgadas sino que, en última instancia, crea productos muy superiores. Si su taller tiene problemas con vibraciones, acabados superficiales deficientes o desgaste excesivo de las plaquitas, es hora de evaluar su estrategia de sujeción. Para obtener una precisión líder en la industria, explore las soluciones avanzadas de soporte hidráulico y manual en Fmore CNC para encontrar el mecanismo exacto diseñado para su aplicación específica de torneado o rectificado.
Si la pieza de trabajo muestra marcas visibles, se calienta excesivamente al tacto después de un breve período de giro o muestra signos de desviación hacia el centro de la barra, es probable que la fuerza de sujeción sea demasiado alta. También puede notar que el motor del torno funciona mal o huele a lubricante quemado.
Si bien es la herramienta mecánica más eficaz para amortiguar la vibración en piezas largas, debe combinarse con una geometría de herramienta correcta, plaquitas afiladas y parámetros de mecanizado óptimos como la velocidad y el avance para que sea totalmente eficaz. Es una pieza fundamental del rompecabezas, pero no una panacea mágica para las herramientas aburridas o la programación deficiente.
El bronce fundido es el estándar tradicional de la industria debido a su inmensa resistencia a la compresión y sus propiedades autolubricantes, lo que lo hace perfecto para desbaste pesado. Sin embargo, el nailon, el PTFE o los materiales plásticos de alta densidad son excelentes alternativas para evitar daños en la superficie de piezas delicadas o preacabadas como el aluminio pulido.
Generalmente no. Para piezas cortas y muy rígidas, el plato y el contrapunto proporcionan una estabilidad más que suficiente. Estos mecanismos de soporte están reservados específicamente para configuraciones con altas relaciones de longitud a diámetro que naturalmente invitan a la flexión y la vibración armónica.
Si está realizando una pasada de desbaste agresiva que genera mucho calor, debe detener el husillo y comprobar la tensión periódicamente. La expansión térmica puede hacer que el metal se hinche rápidamente, convirtiendo una configuración perfectamente ajustada en un peligro demasiado apretado en cuestión de minutos.
En operaciones estándar de torneado de acero, una relación longitud-diámetro superior a 6:1 generalmente requiere soporte de contrapunto. Una vez que la relación supera 10:1 o 12:1, se vuelve obligatoria una luneta montada en el centro para evitar una deflexión catastrófica a mitad del tramo y mantener condiciones seguras de mecanizado.
Cada configuración mecánica tiene una frecuencia de resonancia natural. Si las RPM de su husillo coinciden con esta frecuencia exacta, la vibración se amplificará exponencialmente. Simplemente alterar la velocidad del husillo entre un diez y un quince por ciento puede interrumpir esta resonancia armónica, eliminando a menudo la vibración instantáneamente sin cambiar la configuración física.

