
- Все
- Название продукта
- Ключевое слово продукта
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Поиск по нескольким полям


Просмотры: 0 Автор: Редактор сайта Время публикации: 18.11.2026 Происхождение: Сайт


Вы когда-нибудь видели, как совершенно исправный вал превращался в металлолом из-за сильной вибрации станка? Это явление не только портит отделку поверхности. Он разрушает твердосплавные пластины, ускоряет износ шпинделя и нарушает жесткие допуски на размеры. В сфере прецизионной обработки достижение зеркального блеска является основой. Тем не менее, операторы постоянно борются с кошмаром вибрационной нестабильности.
При токарной обработке длинных или тонких деталей для управления этими разрушительными боковыми силами требуется прочный структурный анкер. Полагаться только на патрон и заднюю бабку — это математический рецепт отклонения. В этом подробном руководстве мы рассмотрим точную оптимизацию настройки. Мы покажем вам, как устранить отклонение посредством точной калибровки и стратегического выбора оборудования.
Основные принципы обработки:
Диагностика вибрации. Различие между резонансом машины, вынужденной вибрацией и гармонической регенеративной обратной связью является первым шагом на пути к эффективному эмпирическому решению.
Структурное крепление: правильно откалиброванный опорный механизм значительно уменьшает неподдерживаемый пролет материала и предотвращает изгиб в середине пролета.
Мастерство зажимной силы: определение оптимальной зоны давления определяет успех. Недостаточное усилие приводит к микроподпрыгиваниям, а чрезмерное зажатие вызывает неконтролируемое тепловое расширение и образование серьезных задиров.
Систематическая оптимизация: строгие протоколы смазки, точное выравнивание и соответствие материала контактного ролика заготовке являются основой для жесткой среды резки.
В ежедневной работе по токарной обработке, Вибрация — это очень разрушительная сила, которая ставит под угрозу как точность размеров, так и целостность поверхности обрабатываемой детали. Чтобы эффективно устранить его, машинисты должны сначала понять основную физику, вызывающую сильный резонанс станка. Эта вибрация обычно делится на две основные категории. Первая — это вынужденная вибрация, а вторая — самовозбуждающаяся вибрация, обычно называемая регенеративной гармонической обратной связью.
Вынужденная вибрация имеет строго механическое происхождение. Это может быть связано с несбалансированными патронами, изношенными подшипниками шпинделя, поврежденными приводными ремнями или прерывистыми резами, вызванными геометрией самой детали. Поскольку частота вынужденной вибрации соответствует скорости вращения шпинделя или частоте механического дефекта, ее относительно легко диагностировать. Вы просто осматриваете вращающееся оборудование.
Напротив, регенеративная обратная связь гораздо более сложна и коварна. Оно возникает, когда режущий инструмент сталкивается с микроскопическими неровностями, оставшимися от предыдущего вращения заготовки. Когда твердосплавная пластина движется по этим микроскопическим волнам, сила резания колеблется. Это приводит к тому, что инструмент и заготовка отталкиваются друг от друга. Следовательно, это создает новую и часто усиливающуюся волну на текущем проходе. Если фазовый сдвиг между этими последовательными волнами выравнивается неблагоприятно, вибрация усиливается сама по себе. Он растет в геометрической прогрессии, пока вся машина не резонирует с оглушительным визгом.
Длинные и тонкие детали по своей природе подвержены воздействию этой физической реальности. В машиностроении жесткость цилиндрического вала обратно пропорциональна кубу его длины. Когда соотношение длины к диаметру превышает шесть к одному, естественной жесткости стали уже недостаточно, чтобы противостоять боковым силам резания. Без адекватной структурной поддержки середина заготовки действует точно так же, как натянутая гитарная струна. Он прогибается и сильно вибрирует при контакте с режущей кромкой.
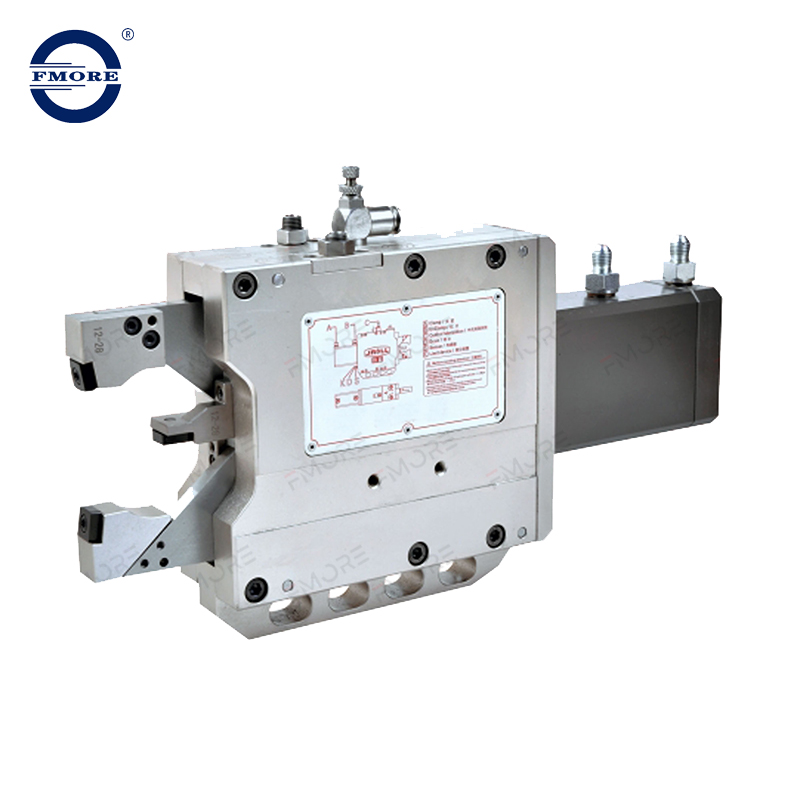
При обработке деталей с высоким соотношением длины к диаметру полагаться только на патрон и центр задней бабки физически недостаточно. Хотя задняя бабка фиксирует дальний конец вала, центр заготовки остается полностью уязвимым для давления инструмента. Именно здесь люнет становится незаменимой частью вашего арсенала механической обработки.
Это устройство функционирует за счет введения жесткого промежуточного опорного узла по длине вращающейся заготовки. Эффективно разделяя неподдерживаемый пролет на две более короткие секции, опора экспоненциально увеличивает общую динамическую жесткость детали. Размещение опоры точно посередине вала уменьшает эффективную длину без опоры вдвое. Согласно фундаментальным формулам отклонения балки, это локализованное вмешательство увеличивает жесткость конкретной секции в восемь раз.
Более того, эта локализованная жесткость является обязательной для соблюдения жестких геометрических допусков. Без этого боковая сила, действующая режущим инструментом, будет отталкивать материал. В результате получается конический или бочкообразный профиль, а не идеальный цилиндр. Опорный механизм также поглощает и гасит высокочастотные вибрации, прежде чем они распространятся вдоль вала и перерастут в сильную регенеративную обратную связь.
Интеграция этого механизма требует пространственного осознания и абсолютной чистоты. Устройство должно быть надежно закреплено на станине станка, а три его точки контакта должны быть строго концентричны оси шпинделя. При правильном исполнении эта конфигурация превращает гибкий стержень в легко поддающуюся механической обработке конструкцию. Тогда операторы могут использовать агрессивные скорости подачи и большую глубину резания, не опасаясь катастрофического выхода из строя инструмента.
Эффективность вашей системы поддержки полностью зависит от одной важной переменной. Применение правильных Давление колодки на вращающуюся заготовку — это деликатный процесс балансировки, требующий эмпирических наблюдений, тактильной обратной связи и технической точности. Опытные механики часто называют это поиском оптимальной зоны, где сила зажима не слишком слабая и не слишком сильная.
Когда контактные площадки не оказывают достаточного усилия, заготовка может плавать внутри губок. Этот микроскопический зазор сводит на нет всю цель структурного анкера. Когда режущий инструмент входит в контакт с материалом, вал слегка отклоняется, пока не упрется в свободные подушки. Этот эффект подпрыгивания создает прерывистый контакт. Это немедленно приводит к сильной вибрации инструмента и нестабильному качеству поверхности. Недостаточный зажим также не может обеспечить необходимый эффект демпфирования, позволяя гармоническим колебаниям свободно распространяться.
И наоборот, применение чрезмерного усилия зажима приводит к множеству серьезных механических и термических проблем. Чрезмерное затягивание губок приводит к агрессивному трению колодок о вращающийся вал. Это чрезмерное трение быстро приводит к сильному нагреву. При нагреве заготовки происходит тепловое расширение. Поскольку диаметр нагретого вала увеличивается, а опорные губки остаются неподвижными, трение постоянно увеличивается. Этот неконтролируемый термический цикл неизбежно приводит к глубоким задировам поверхности металла, преждевременному разрушению контактных роликов и необратимому изгибу заготовки.
Термической динамикой необходимо активно управлять во время длительных циклов точения. Вал, который идеально отрегулирован при комнатной температуре, может стать опасно тугим после десяти минут тяжелой черновой обработки. Опытные операторы ожидают такого расширения. Они используют правильное применение охлаждающей жидкости под высоким давлением и периодически проверяют натяжение вручную, чтобы гарантировать, что трение остается в безопасных эксплуатационных пределах.
Достижение оптимальной настройки зажима — это систематический процесс, основанный на тщательных измерениях, а не на догадках. Строгий Процедура настройки токарного станка обеспечивает повторяемость и защищает как дорогую заготовку, так и сам станок.
Подготовка и очистка
Перед установкой заготовки протрите направляющие станины безворсовой тканью. Убедитесь, что станина, основание и контактные площадки безупречно чисты. Даже одна-единственная металлическая стружка, попавшая под тяжелое железное основание, может наклонить узел, выведя всю систему из концентричности.
Обеспечение концентричности
Никогда не используйте опорные губки для выравнивания изогнутого вала. Сначала закрепите заготовку между патроном и центром задней бабки. С помощью циферблатного индикатора осмотрите участок вала, где будет расположена опора. Убедитесь, что биение находится в пределах допустимых допусков. Если вал чрезмерно деформирован, его необходимо физически выпрямить перед началом обработки.
Выдвижение нижних подушек
Расположите тяжелую раму над желаемой точкой опоры и прочно закрепите ее на станине. Начните с продвижения двух нижних подушечек, обычно расположенных в положениях четырех и восьми часов. Обеспечьте легкий контакт их с заготовкой. Используйте циферблатный индикатор, расположенный на верхней части заготовки, чтобы контролировать ее вертикальное положение. Нижние подушечки должны плотно прикасаться к материалу, не отрывая его от естественной центральной линии.
Установка верхней подушки и окончательное натяжение.
Как только нижние подушки удерживают вес и удерживают центральную линию, передвиньте верхнюю площадку в положение «двенадцать часов». Регулировка здесь требует тонкой тактильной обратной связи. Подушечка должна плотно прилегать, но вы все равно сможете вращать патрон вручную с умеренным и плавным сопротивлением. Для высокоточной настройки используйте индикаторы крутящего момента на регулировочных винтах, чтобы обеспечить равномерное натяжение во всех трех точках.
Внедрение граничной смазки
Трение — главный враг статической системы поддержки. Перед зацеплением шпинделя нанесите граничную смазку под высоким давлением непосредственно на зону контакта. Лучше всего подойдет тяжелое масло или специальные противозадирные составы, содержащие дисульфид молибдена. Правильная смазка создает жизненно важную гидродинамическую пленку, которая отделяет материал колодок от вращающейся стали. Это резко снижает выделение тепла и предотвращает катастрофическое истирание.
Понимание Отклонение заготовки имеет решающее значение для точного машиностроения. Прогиб неравномерен по всему валу. Скорее, он следует предсказуемой параболической кривой, при этом максимальный изгиб обычно происходит точно в средней точке между двумя опорными узлами. Поэтому стратегическое размещение вашего механизма поддержки и тщательный выбор соответствующих контактных материалов имеют жизненно важное значение.
Состав материала точек контакта существенно влияет как на коэффициент трения, так и на риск повреждения поверхности. Чтобы принять лучшее инженерное решение, обратитесь к следующему сравнению материалов:
| Контактный материал | Коэффициент | трения Износостойкость | Оптимальный сценарий применения |
|---|---|---|---|
| Литая бронза | Середина | Высокий | Тяжелая черновая обработка больших стальных валов. Требует постоянной граничной смазки. |
| Ролики из закаленной стали | Низкий (подвижный) | Очень высокий | Высокоскоростная токарная обработка и прецизионное шлифование на станках с ЧПУ. Подвержен вживлению чипа. |
| ПТФЭ/Нейлон | Очень низкий | Низкий | Отделка проходит по деликатным материалам, таким как полированный алюминий или латунь. Низкая жароустойчивость. |
Кроме того, геометрия заготовки определяет вашу стратегию поддержки. Твердый стальной стержень обладает собственной массой и жесткостью, что позволяет ему поглощать энергию вибрации. Полая тонкостенная трубка действует как акустический резонатор и очень чувствительна к разрушению, если сила зажима слишком велика. При поддержке полых труб операторы должны использовать более широкие точки контакта для распределения радиальной нагрузки. Вставка плотно прилегающей конструкционной заглушки во внутренний диаметр трубы часто необходима для предотвращения разрушения стенок под давлением.
Выбор правильного механизма поддержки – это не игра в угадайку. Это требует соответствия физических характеристик инструмента вашим производственным требованиям. Например, современные самоцентрирующиеся гидравлические агрегаты, предназначенные для прецизионного точения и шлифования на станках с ЧПУ, значительно превосходят ручные чугунные модели.
При оценке устройства обратите внимание на диапазон зажима и повторяемость. Гидравлические модели высокого класса обычно имеют широкий диапазон зажима, например от 20 до 165 мм, или более крупные модели для тяжелых условий эксплуатации с диапазоном от 50 до 250 мм. Такая универсальность позволяет одному станку обрабатывать различные семейства деталей. Что еще более важно, прецизионные роликовые механизмы в этих усовершенствованных устройствах поддерживают повторяемость центрирования 0,005 мм. Такая точность на микроуровне гарантирует, что при закрытии гидравлических рычагов центральная линия заготовки остается абсолютно точно совмещенной с осью шпинделя, что исключает вынужденное биение.
В последние годы в отрасли точной механической обработки наблюдается массовый сдвиг в сторону адаптивных систем управления и интеллектуального производства. Текущие отраслевые тенденции указывают на растущую интеграцию механизмов поддержки, оснащенных датчиками. Эти усовершенствованные устройства могут контролировать контактное трение, радиальную нагрузку и температуру колодок в режиме реального времени.
Эта технологическая эволюция позволяет современным контроллерам ЧПУ автоматически регулировать давление гидравлического зажима на ходу. Если датчики обнаруживают резкий скачок температуры, указывающий на тепловое расширение, система микрорегулирует натяжение зажимов до того, как произойдет катастрофическое задирание поверхности. Хотя полностью автоматизированные гидравлические системы становятся стандартом на крупных предприятиях аэрокосмической и автомобильной промышленности, фундаментальные принципы механической калибровки остаются абсолютно жизненно важными для специализированных мастерских и операторов устаревшего оборудования.
Даже при тщательной подготовке механики могут время от времени сталкиваться с неожиданными вибрациями или неточностями размеров. Систематическое устранение неполадок вашей установки абсолютно необходимо для выявления основной причины проблемы, прежде чем она испортит дорогой кусок прутка.
Если ваша заготовка имеет конусность, несмотря на использование опоры, наиболее распространенной причиной является незначительное смещение. Если центр опоры не идеально совпадает с осью шпинделя и центром задней бабки, заготовка принимает неестественную дугообразную форму. Для диагностики установите на каретку циферблатный индикатор и проведите им по длине заготовки. Устойчивое линейное отклонение указывает на то, что опорные губки смещают материал от центра.
При внезапном появлении пронзительного визга не стоит сразу предполагать, что виноваты опорные челюсти. Изношенный подшипник шпинделя может создавать гармонические вибрации, которые идеально имитируют отклонение в середине пролета. Чтобы локализовать проблему, выполните пробный рез рядом с патроном без задействованной опоры. Если шероховатость вблизи патрона сохраняется, вероятно, повреждены подшипники шпинделя или кулачки патрона. Если рез вблизи патрона гладкий, но ухудшается по мере движения инструмента к середине детали, проблема определенно связана с изгибом в середине пролета.
Наконец, распространенной ошибкой является использование неправильного типа поддержки для конкретной операции. Стационарный блок, прикрепленный болтами к станине, идеально подходит для поддержки конца длинного вала при внутреннем растачивании. Однако, если вам нужно повернуть очень тонкий прецизионный ходовой винт по всей его длине, стационарного устройства будет недостаточно. В этом случае требуется опора толкателя, которая крепится болтами непосредственно к ходовой каретке, чтобы обеспечить локализованное сопротивление точно напротив режущего инструмента.
Освоение тонкой взаимосвязи между опорой конструкции и усилием зажима является настоящей отличительной чертой опытного механика. Контролируя изгибающие силы и систематически устраняя основные источники вибрации, вы можете с абсолютной уверенностью обрабатывать даже самые сложные тонкие детали. Помните, что каждый сценарий обработки уникален. Потратьте время на то, чтобы правильно откалибровать свое оборудование, внимательно следить за уровнем нагрева и постепенно регулировать натяжение.
Правильная структурная поддержка не только предотвращает дорогостоящий брак тонких деталей, но и в конечном итоге позволяет создавать продукцию значительно превосходящего качества. Если в вашем цеху наблюдается вибрация, плохое качество поверхности или чрезмерный износ пластин, пришло время оценить вашу стратегию фиксации заготовки. Для обеспечения высочайшей в отрасли точности изучите передовые гидравлические и ручные решения поддержки Fmore CNC, чтобы найти точный механизм, разработанный для вашего конкретного применения в токарной или шлифовальной обработке.
Если на заготовке видны видимые насечки, она становится слишком горячей на ощупь после короткого периода поворота или имеет признаки отклонения к центру прутка, вероятно, усилие зажима слишком велико. Вы также можете заметить работающий двигатель токарного станка или почувствовать запах горящей граничной смазки.
Хотя это наиболее эффективный механический инструмент для гашения вибрации длинных деталей, для полной эффективности он должен сочетаться с правильной геометрией инструмента, острыми пластинами и оптимальными параметрами обработки, такими как скорость и подача. Это важная часть головоломки, но не волшебное панацея от скучного инструментария или плохого программирования.
Литая бронза является традиционным отраслевым стандартом благодаря своей огромной прочности на сжатие и самосмазывающимся свойствам, что делает ее идеальной для тяжелой черновой обработки. Однако нейлон, ПТФЭ или пластики высокой плотности являются отличной альтернативой для предотвращения образования царапин на поверхности деликатных или предварительно обработанных деталей, таких как полированный алюминий.
В общем, нет. Для коротких и очень жестких деталей патрон и задняя бабка обеспечивают более чем достаточную устойчивость. Эти опорные механизмы специально предназначены для конструкций с высоким соотношением длины к диаметру, которые естественным образом вызывают изгиб и гармоническую вибрацию.
Если вы выполняете агрессивную черновую обработку, которая приводит к значительному нагреву, вам следует останавливать шпиндель и периодически проверять натяжение. Термическое расширение может привести к быстрому разбуханию металла, превращая идеально отрегулированную установку в опасность чрезмерной затяжки в течение нескольких минут.
При стандартных операциях токарной обработки стали соотношение длины к диаметру, превышающее 6:1, обычно требует поддержки задней бабки. Как только соотношение превышает 10:1 или 12:1, центральный люнет становится обязательным для предотвращения катастрофического отклонения в середине пролета и поддержания безопасных условий обработки.
Каждая механическая установка имеет собственную резонансную частоту. Если частота вращения вашего шпинделя соответствует этой точной частоте, вибрация будет усиливаться экспоненциально. Простое изменение скорости шпинделя на десять-пятнадцать процентов может нарушить этот гармонический резонанс, часто мгновенно устраняя вибрацию без изменения физической настройки.

