


المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 18-11-2026 المنشأ: موقع


هل سبق لك أن شاهدت عمودًا جيدًا تمامًا يتحول إلى خردة بسبب اهتزاز المخرطة العنيف؟ هذه الظاهرة تفعل أكثر من مجرد تدمير التشطيبات السطحية. إنه يحطم إدراجات الكربيد، ويسرع من تآكل المغزل، ويدمر تفاوتات الأبعاد الضيقة. في عالم التصنيع الدقيق، فإن الوصول إلى تلك اللمسة النهائية الشبيهة بالمرآة هو خط الأساس. ومع ذلك، فإن المشغلين يكافحون باستمرار كابوس عدم الاستقرار الاهتزازي.
عند تدوير الأجزاء الطويلة أو النحيلة، فإن إدارة هذه القوى الجانبية المدمرة تتطلب مرساة هيكلية صلبة. يعد الاعتماد على ظرف الظرف وغراب الذيل وحدهما وصفة رياضية للانحراف. في هذا الدليل الشامل، سنتعرف على تحسينات الإعداد الدقيقة. سنوضح لك كيفية منع الانحراف من خلال المعايرة الدقيقة واختيار المعدات الإستراتيجية.
مبادئ التصنيع الأساسية:
تشخيص الاهتزاز: التمييز بين رنين الآلة، والاهتزاز القسري، والتغذية المرتدة التوافقية هو الخطوة الأولى نحو حل تجريبي فعال.
التثبيت الهيكلي: تعمل آلية الدعم التي تمت معايرتها بشكل صحيح على تقليل الامتداد غير المدعوم للمادة بشكل كبير لمنع الانحناء في منتصف الامتداد.
إتقان قوة التثبيت: تحديد منطقة الضغط المثالية يفرض النجاح. تسمح القوة غير الكافية بالارتداد الجزئي، بينما يؤدي التثبيت المفرط إلى التمدد الحراري الجامح والتسجيل الشديد.
التحسين المنهجي: تعد بروتوكولات التشحيم الصارمة، والمحاذاة الدقيقة، ومطابقة مادة بكرة التلامس مع قطعة العمل أمرًا أساسيًا لبيئة القطع الصلبة.
في الطحن اليومي للتحول الدقيق، الثرثرة هي قوة مدمرة للغاية تؤثر على دقة الأبعاد وسلامة سطح المكون المُشكَّل. وللقضاء عليه بشكل فعال، يجب على الميكانيكيين أولاً أن يفهموا الفيزياء الأساسية التي تتسبب في صدى أداة الآلة بعنف. ينقسم هذا الاهتزاز عادةً إلى فئتين أساسيتين. الأول هو الاهتزاز القسري، والثاني هو الاهتزاز المثار ذاتيًا، والذي يشار إليه عادة بالتغذية الراجعة التوافقية المتجددة.
الاهتزاز القسري ميكانيكي بحت في الأصل. يمكن إرجاعه إلى ظرف غير متوازن، أو محامل مغزلية مهترئة، أو أحزمة محرك تالفة، أو قطع متقطعة ناجمة عن هندسة الجزء نفسه. نظرًا لأن تردد الاهتزاز القسري يتوافق مع سرعة دوران المغزل أو تردد الخلل الميكانيكي، فمن السهل نسبيًا تشخيصه. يمكنك ببساطة فحص الأجهزة الدوارة.
في المقابل، تعتبر ردود الفعل التجديدية أكثر تعقيدًا وخبثًا. يحدث ذلك عندما تواجه أداة القطع مخالفات مجهرية خلفتها الدورة السابقة لقطعة الشغل. عندما تمر مادة الكربيد فوق هذه الموجات المجهرية، تتقلب قوة القطع. يؤدي هذا إلى دفع الأداة وقطعة العمل بعيدًا عن بعضهما البعض. وبالتالي، يؤدي هذا إلى إنشاء موجة جديدة ومضخمة في كثير من الأحيان على المسار الحالي. إذا كان تحول الطور بين هذه الموجات المتعاقبة محاذيًا بشكل غير ملائم، فإن الاهتزاز يتغذى على نفسه. ينمو بشكل كبير حتى يتردد صدى الآلة بأكملها بصوت يصم الآذان.
إن قطع العمل الطويلة والنحيلة تكون عرضة بطبيعتها لهذا الواقع المادي. في الهندسة الميكانيكية، تتناسب صلابة العمود الأسطواني عكسيًا مع مكعب طوله. عندما تتجاوز نسبة الطول إلى القطر ستة إلى واحد، فإن الصلابة الطبيعية للفولاذ لم تعد كافية لمقاومة قوى القطع الجانبية. بدون الدعم الهيكلي الكافي، يعمل الجزء الأوسط من قطعة العمل تمامًا مثل وتر الجيتار المقطوع. ينحني ويهتز بعنف عند ملامسته لحافة القطع.
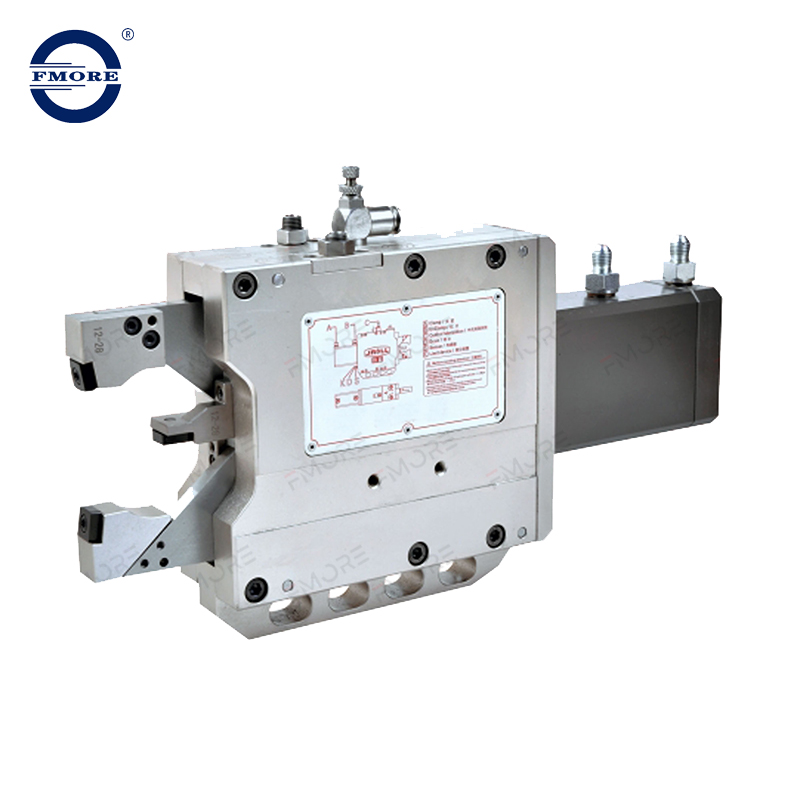
عند تصنيع مكونات ذات نسبة طول إلى قطر عالية، فإن الاعتماد فقط على ظرف الظرف ومركز غراب الذيل يكون غير كافٍ ماديًا. بينما يقوم غراب الذيل بتأمين الطرف البعيد من العمود، يظل مركز قطعة العمل عرضة تمامًا لضغط الأداة. وهذا هو بالضبط حيث أ تصبح الراحة الثابتة قطعة لا غنى عنها في ترسانة الآلات الخاصة بك.
يعمل هذا الجهاز عن طريق إدخال عقدة دعم وسيطة صلبة على طول قطعة العمل الدوارة. من خلال تقسيم الامتداد غير المدعوم بشكل فعال إلى قسمين أقصر، يزيد الدعم بشكل كبير من الصلابة الديناميكية الإجمالية للجزء. إن وضع الدعامة عند نقطة منتصف العمود تمامًا يقلل من الطول الفعال غير المدعوم بمقدار النصف. وفقا لصيغ انحراف الحزمة الأساسية، فإن هذا التدخل الموضعي يزيد من صلابة هذا القسم المحدد بعامل هائل يبلغ ثمانية.
علاوة على ذلك، تعتبر هذه الصلابة الموضعية إلزامية للحفاظ على التفاوتات الهندسية الصارمة. بدونها، فإن القوة الجانبية التي تمارسها أداة القطع ستدفع المادة بعيدًا. ينتج عن هذا شكل مدبب أو على شكل برميل بدلاً من الأسطوانة المثالية. تقوم آلية الدعم أيضًا بامتصاص الاهتزازات عالية التردد وإخمادها قبل أن تتمكن من الانتشار على طول العمود وتتطور إلى ردود فعل تجديدية شديدة.
يتطلب دمج هذه الآلية الوعي المكاني والنظافة المطلقة. يجب تثبيت الجهاز بشكل آمن على قاعدة المخرطة، ويجب أن تكون نقاط الاتصال الثلاث متحدة المركز تمامًا مع محور المغزل. عند تنفيذ هذا التكوين بشكل صحيح، فإنه يحول القضيب المرن إلى هيكل قابل للتشكيل بشكل كبير. يمكن للمشغلين بعد ذلك الاستفادة من معدلات التغذية القوية وأعماق القطع الكبيرة دون الخوف من فشل الأداة الكارثي.
تعتمد فعالية نظام الدعم الخاص بك بالكامل على متغير واحد بالغ الأهمية. تطبيق الصحيح يعد ضغط الوسادة على قطعة العمل الدوارة بمثابة عملية موازنة دقيقة تتطلب ملاحظة تجريبية وردود فعل ملموسة ودقة فنية. غالبًا ما يشير الميكانيكيون المخضرمون إلى هذا على أنه العثور على المنطقة المثالية حيث لا تكون قوة التثبيت فضفاضة جدًا ولا ضيقة جدًا.
عندما لا تمارس وسادات التلامس القوة الكافية، يُسمح لقطعة العمل بالطفو داخل الفكين. هذا الخلوص المجهري يتعارض مع الغرض الكامل من المرساة الهيكلية. عندما تقوم أداة القطع بتعشيق المادة، سينحرف العمود قليلاً حتى يصل إلى الأسفل مقابل الوسادات السائبة. هذا التأثير المرتد يخلق اتصالاً متقطعًا. إنه يترجم على الفور إلى ثرثرة شديدة في الأدوات وسطح غير منتظم. يفشل التثبيت غير الكافي أيضًا في توفير التأثير المخفف اللازم، مما يسمح للاهتزازات التوافقية بالانتقال بحرية.
وعلى العكس من ذلك، فإن تطبيق قوة التثبيت المفرطة يؤدي إلى مجموعة من المشكلات الميكانيكية والحرارية الشديدة. إن الإفراط في شد الفكين يجبر الوسادات على الاحتكاك بقوة بالعمود الدوار. هذا الاحتكاك المفرط يولد حرارة شديدة بسرعة. مع ارتفاع درجة حرارة قطعة العمل، يحدث التمدد الحراري. نظرًا لأن قطر العمود المسخن يزداد بينما تظل فكوك الدعم ثابتة، فإن الاحتكاك يتراكم بشكل مستمر. تؤدي هذه الدورة الحرارية الجامحة حتمًا إلى التهديف العميق للسطح المعدني، والتدهور المبكر لبكرات التلامس، والانحناء الدائم لقطعة العمل.
يجب إدارة الديناميكيات الحرارية بشكل فعال خلال دورات الدوران الطويلة. قد يصبح العمود الذي يتم توصيله بشكل مثالي في درجة حرارة الغرفة مشدودًا بشكل خطير بعد عشر دقائق من الخشونة الشديدة. يتوقع المشغلون المتمرسون هذا التوسع. إنهم يستخدمون التطبيق المناسب لسائل التبريد عالي الضغط ويتحققون بشكل دوري من التوتر يدويًا لضمان بقاء الاحتكاك ضمن حدود التشغيل الآمنة.
يعد تحقيق إعداد التثبيت الأمثل عملية منهجية تعتمد على القياس الدقيق بدلاً من التخمين. صارمة يضمن إجراء إعداد المخرطة إمكانية التكرار ويحمي كلاً من قطعة العمل الباهظة الثمن وأداة الآلة نفسها.
التحضير والتنظيف
قبل تركيب قطعة العمل، امسح مجاري السرير بقطعة قماش خالية من الوبر. تأكد من نظافة قاعدة المخرطة والقاعدة ووسادات التلامس بطريقة صحيحة. فحتى شريحة معدنية واحدة محاصرة تحت القاعدة الحديدية الثقيلة يمكن أن تؤدي إلى إمالة المجموعة، مما يؤدي إلى خروج النظام بأكمله عن التركيز.
إنشاء التركيز
لا تستخدم أبدًا فكوك الدعم لإجبار العمود المنحني على المحاذاة. أولاً، قم بتأمين قطعة العمل بين ظرف الظرف ومركز غراب الذيل. استخدم مؤشر اختبار الاتصال الهاتفي لمسح قسم العمود حيث سيتم وضع الدعم. تأكد من أن الجريان ضمن التفاوتات المقبولة. إذا كان العمود ملتويًا بشكل مفرط، فيجب تقويمه فعليًا قبل بدء التشغيل الآلي.
دفع الوسادات السفلية
ضع الإطار الثقيل فوق نقطة الدعم المرغوبة ثم ثبته بقوة على السرير. ابدأ بتحريك الوسادات السفلية، والتي يتم وضعها عادةً في موضعي الساعة الرابعة والثامنة. جعلهم على اتصال خفيف مع الشغل. استخدم مؤشر الاتصال الموجود أعلى قطعة العمل لمراقبة موضعه الرأسي. يجب أن تلامس الوسادات السفلية المادة بشكل وثيق دون رفعها عن خط الوسط الطبيعي.
ضبط اللوحة العلوية والشد النهائي
بمجرد أن تدعم الوسادات السفلية الوزن وتحافظ على خط الوسط، قم بتحريك اللوحة العلوية عند موضع الساعة الثانية عشرة. يتطلب التعديل هنا ردود فعل لمسية محسنة. يجب أن تكون الوسادة على اتصال ثابت، ومع ذلك يجب أن تظل قادرًا على تدوير ظرف الظرف يدويًا بمقاومة معتدلة وسلسة. بالنسبة للإعدادات عالية الدقة، استخدم مؤشرات عزم الدوران على براغي الضبط لضمان شد موحد عبر النقاط الثلاث.
يعد تنفيذ احتكاك التشحيم الحدودي
هو العدو الأكبر لإعداد الدعم الثابت. قبل تعشيق المغزل، ضع مادة تشحيم حدودية عالية الضغط مباشرة على منطقة التلامس. يعمل الزيت الثقيل أو المركبات المتخصصة المضادة للاحتجاز المحملة بثاني كبريتيد الموليبدينوم بشكل أفضل. يؤدي التشحيم المناسب إلى إنشاء طبقة هيدروديناميكية حيوية تفصل مادة الوسادة عن الفولاذ الدوار. وهذا يقلل بشكل كبير من توليد الحرارة ويمنع الانزعاج الكارثي.
فهم يعد انحراف قطعة العمل أمرًا بالغ الأهمية للهندسة الدقيقة. الانحراف ليس منتظمًا عبر العمود. بدلاً من ذلك، فهو يتبع منحنى مكافئ يمكن التنبؤ به، مع الحد الأقصى للانحناء الذي يحدث عادةً عند نقطة المنتصف الدقيقة بين عقدتي الدعم. ولذلك، فإن الموضع الاستراتيجي لآلية الدعم الخاصة بك والاختيار الدقيق لمواد الاتصال المناسبة أمر حيوي.
يؤثر التركيب المادي لنقاط الاتصال بشكل كبير على كل من معامل الاحتكاك وخطر التشوه السطحي. لاتخاذ أفضل قرار هندسي، راجع مقارنة المواد التالية:
| معامل احتكاك المواد | الملامسة، | مقاومة التآكل، | سيناريو التطبيق الأمثل |
|---|---|---|---|
| صب البرونز | واسطة | عالي | التخشين الثقيل على أعمدة فولاذية كبيرة. يتطلب تزييت الحدود المستمر. |
| بكرات فولاذية مقواة | منخفض (المتداول) | عالية جدًا | دوران عالي دورة في الدقيقة وطحن CNC دقيق. عرضة لتضمين رقاقة. |
| بتف / نايلون | منخفض جدًا | قليل | يمر التشطيب على مواد حساسة مثل الألومنيوم المصقول أو النحاس. انخفاض تحمل الحرارة. |
علاوة على ذلك، فإن هندسة قطعة العمل هي التي تحدد استراتيجية الدعم الخاصة بك. يتمتع قضيب الفولاذ الصلب بكتلة وصلابة متأصلة، مما يسمح له بامتصاص الطاقة الاهتزازية. يعمل الأنبوب المجوف ذو الجدران الرقيقة كرنان صوتي ويكون عرضة للسحق بشكل كبير إذا كانت قوة التثبيت عالية جدًا. عند دعم الأنابيب المجوفة، يجب على المشغلين استخدام نقاط اتصال أوسع لتوزيع الحمل الشعاعي. غالبًا ما يكون إدخال سدادة هيكلية محكمة التركيب في القطر الداخلي للأنبوب ضروريًا لمنع الجدران من الانهيار تحت الضغط.
إن اختيار آلية الدعم الصحيحة ليس لعبة تخمين. يتطلب الأمر مطابقة المواصفات المادية للأداة مع متطلبات الإنتاج الخاصة بك. على سبيل المثال، توفر الوحدات الهيدروليكية الحديثة ذاتية التمركز المصممة للخراطة والطحن الدقيقة باستخدام الحاسب الآلي ترقيات هائلة مقارنة بالنماذج اليدوية المصنوعة من الحديد الزهر.
عند تقييم الوحدة، انظر إلى نطاق التثبيت وقابلية التكرار. تتميز النماذج الهيدروليكية المتطورة عادةً بنطاقات تثبيت واسعة، مثل 20 مم إلى 165 مم، أو نماذج أكبر للخدمة الشاقة تمتد من 50 مم إلى 250 مم. يسمح هذا التنوع لآلة واحدة بالتعامل مع عائلات الأجزاء المتنوعة. والأهم من ذلك، أن آليات الأسطوانة الدقيقة في هذه الوحدات المتقدمة تحافظ على تكرار مركزي يبلغ 0.005 مم. تضمن هذه الدقة على المستوى الجزئي أنه عندما تغلق الأذرع الهيدروليكية، يظل الخط المركزي لقطعة العمل محاذاة تمامًا مع محور المغزل، مما يؤدي إلى التخلص من الجريان المستحث.
في السنوات الأخيرة، شهدت صناعة الآلات الدقيقة تحولًا هائلاً نحو أنظمة التحكم التكيفية والتصنيع الذكي. تشير اتجاهات الصناعة الحالية إلى التكامل المتزايد لآليات الدعم المجهزة بأجهزة الاستشعار. يمكن لهذه الوحدات المتقدمة مراقبة احتكاك التلامس والحمل الشعاعي ودرجة حرارة الوسادة في الوقت الفعلي.
يسمح هذا التطور التكنولوجي لوحدات التحكم CNC الحديثة بضبط ضغط التثبيت الهيدروليكي تلقائيًا أثناء الطيران. إذا اكتشفت المستشعرات ارتفاعًا سريعًا في درجة الحرارة يشير إلى التمدد الحراري، يقوم النظام بضبط توتر الفك بشكل دقيق قبل حدوث اهتزاز سطحي كارثي. في حين أن الأنظمة الهيدروليكية المؤتمتة بالكامل أصبحت هي المعيار في منشآت إنتاج الطيران والسيارات ذات الحجم الكبير، فإن المبادئ الأساسية للمعايرة الميكانيكية تظل حيوية للغاية لمتاجر العمل المخصصة ومشغلي المعدات القديمة.
حتى مع الإعداد الدقيق، قد يواجه الميكانيكيون أحيانًا اهتزازات غير متوقعة أو أخطاء في الأبعاد. يعد استكشاف أخطاء الإعداد وإصلاحها بشكل منهجي أمرًا ضروريًا للغاية لعزل السبب الجذري للمشكلة قبل أن يؤدي إلى تدمير قطعة باهظة الثمن من مخزون البار.
إذا أظهرت قطعة العمل الخاصة بك استدقاقًا على الرغم من استخدام الدعامة، فإن السبب الأكثر شيوعًا هو عدم المحاذاة الدقيقة. إذا لم يكن مركز الدعم على خط مستقيم تمامًا مع محور المغزل ومركز غراب الذيل، فسيتم إجبار قطعة العمل على اتخاذ شكل قوس غير طبيعي. لتشخيص ذلك، قم بتركيب مؤشر الاتصال على الحامل وقم بتشغيله على طول قطعة العمل. يشير الانحراف الخطي الثابت إلى أن الفكين الداعمين يدفعان المادة بعيدًا عن المركز.
عندما يظهر صرير عالي النبرة فجأة، لا تفترض على الفور أن الفكين الداعمين هما المخطئان. يمكن لمحمل المغزل البالي أن ينتج اهتزازات توافقية تحاكي بشكل مثالي انحراف منتصف المدى. لعزل المشكلة، قم بإجراء اختبار قطع بالقرب من ظرف الظرف دون استخدام الدعامة. إذا استمرت النهاية الخشنة بالقرب من ظرف الظرف، فمن المحتمل أن تكون محامل المغزل أو فكي ظرف الظرف معرضة للخطر. إذا كان القطع سلسًا بالقرب من ظرف الظرف ولكنه يتحلل مع تحرك الأداة نحو منتصف الجزء، فإن المشكلة تتعلق بشكل قاطع بالانحناء المتوسط المدى.
وأخيرًا، هناك خطأ شائع يتمثل في استخدام نوع غير صحيح من الدعم لعملية معينة. تعتبر الوحدة الثابتة المثبتة بمسامير على السرير مثالية لدعم نهاية عمود طويل للتجويف الداخلي. ومع ذلك، إذا كنت بحاجة إلى تحويل برغي رفيع للغاية ودقيق عبر طوله بالكامل، فإن الوحدة الثابتة غير كافية. في هذا السيناريو، يلزم وجود مسند تابع يتم تثبيته مباشرة على حامل النقل لتوفير مقاومة موضعية مقابل أداة القطع تمامًا.
يعد إتقان العلاقة الدقيقة بين الدعم الهيكلي وقوة التثبيت سمة مميزة حقيقية للميكانيكي الماهر. من خلال التحكم في قوى الانحناء والقضاء بشكل منهجي على مصادر الاهتزاز الجذرية، يمكنك تحويل حتى الأجزاء الرفيعة الأكثر تحديًا بثقة مطلقة. تذكر أن كل سيناريو معالجة هو فريد من نوعه. خذ الوقت الكافي لمعايرة أجهزتك بشكل صحيح، ومراقبة مستويات الحرارة لديك عن كثب، وضبط التوتر بشكل تدريجي.
الدعم الهيكلي المناسب لا يمنع معدلات الخردة المكلفة على الأجزاء النحيلة فحسب، بل يؤدي في النهاية إلى إنشاء منتجات فائقة الجودة إلى حد كبير. إذا كان متجرك يعاني من الثرثرة، أو سوء التشطيبات السطحية، أو التآكل المفرط للإدراج، فقد حان الوقت لتقييم استراتيجية العمل لديك. للحصول على دقة رائدة في الصناعة، استكشف حلول الدعم الهيدروليكي واليدوي المتقدمة في Fmore CNC للعثور على الآلية الدقيقة المصممة لتطبيق الخراطة أو الطحن الخاص بك.
إذا أظهرت قطعة الشغل علامات نقاط مرئية، أو أصبحت ساخنة للغاية عند اللمس بعد فترة قصيرة من الدوران، أو ظهرت عليها علامات انحراف نحو مركز الشريط، فمن المحتمل أن تكون قوة التثبيت لديك عالية جدًا. قد تلاحظ أيضًا أن محرك المخرطة يعمل أو تشم رائحة مادة تشحيم مشتعلة.
على الرغم من أنها الأداة الميكانيكية الأكثر فعالية لتخفيف الاهتزاز في الأجزاء الطويلة، إلا أنه يجب إقرانها بهندسة الأداة الصحيحة والإدخالات الحادة ومعلمات المعالجة المثالية مثل السرعة والتغذية لتكون فعالة تمامًا. إنها قطعة مهمة من اللغز، ولكنها ليست علاجًا سحريًا للأدوات الباهتة أو البرمجة الضعيفة.
يعتبر البرونز المصبوب معيار الصناعة التقليدية بسبب قوة الضغط الهائلة وخصائص التشحيم الذاتي، مما يجعله مثاليًا للتخشين الثقيل. ومع ذلك، يعتبر النايلون أو PTFE أو المواد البلاستيكية عالية الكثافة بدائل ممتازة لمنع تشوه السطح على الأجزاء الحساسة أو الجاهزة مثل الألومنيوم المصقول.
عموما لا. بالنسبة للأجزاء القصيرة والشديدة الصلابة، يوفر ظرف الظرف وغراب الذيل استقرارًا أكثر من كافٍ. آليات الدعم هذه مخصصة خصيصًا للإعدادات ذات نسب الطول إلى القطر العالية التي تدعو بشكل طبيعي إلى الانحناء والاهتزاز التوافقي.
إذا كنت تقوم بتمريرة خشنة شديدة تولد حرارة كبيرة، فيجب عليك إيقاف المغزل والتحقق من الشد بشكل دوري. يمكن أن يتسبب التمدد الحراري في تضخم المعدن بسرعة، مما يحول الإعداد المضبوط تمامًا إلى خطر شديد التشديد في غضون دقائق.
في عمليات الخراطة الفولاذية القياسية، تتطلب نسبة الطول إلى القطر التي تتجاوز 6:1 عمومًا دعمًا لغراب الذيل. بمجرد أن تتجاوز النسبة 10:1 أو 12:1، يصبح الثبات الثابت المثبت في المركز إلزاميًا لمنع الانحراف الكارثي في منتصف المدى والحفاظ على ظروف التشغيل الآمنة.
كل إعداد ميكانيكي له تردد رنين طبيعي. إذا كان عدد دورات المغزل الخاص بك يطابق هذا التردد بالضبط، فسوف يتضخم الاهتزاز بشكل كبير. مجرد تغيير سرعة المغزل الخاص بك بنسبة عشرة إلى خمسة عشر في المئة يمكن أن يعطل هذا الرنين التوافقي، وغالبا ما يزيل الثرثرة على الفور دون تغيير الإعداد المادي.

