
- Alle
- Produktname
- Produktschlüsselwort
- Produktmodell
- Produktzusammenfassung
- Produktbeschreibung
- Mehrfeldsuche


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 18.11.2026 Herkunft: Website


Haben Sie schon einmal beobachtet, wie eine einwandfreie Welle aufgrund heftiger Drehmaschinenvibrationen zu Schrott wurde? Dieses Phänomen ruiniert nicht nur die Oberflächenbeschaffenheit. Es zertrümmert Hartmetalleinsätze, beschleunigt den Spindelverschleiß und zerstört enge Maßtoleranzen. Im Bereich der Präzisionsbearbeitung ist die Erzielung einer spiegelglatten Oberfläche die Grundvoraussetzung. Dennoch kämpfen Betreiber ständig mit dem Albtraum der Schwingungsinstabilität.
Beim Drehen langer oder schlanker Teile ist zur Bewältigung dieser zerstörerischen Querkräfte eine solide strukturelle Verankerung erforderlich. Sich allein auf das Spannfutter und den Reitstock zu verlassen, ist ein mathematisches Rezept für die Durchbiegung. In diesem umfassenden Leitfaden gehen wir genaue Setup-Optimierungen durch. Wir zeigen Ihnen, wie Sie die Durchbiegung durch präzise Kalibrierung und strategische Auswahl der Ausrüstung beseitigen können.
Kernbearbeitungsprinzipien:
Vibrationsdiagnose: Die Unterscheidung zwischen Maschinenresonanz, erzwungener Vibration und harmonischer regenerativer Rückkopplung ist der erste Schritt zu einer effektiven empirischen Lösung.
Strukturelle Verankerung: Ein ordnungsgemäß kalibrierter Stützmechanismus reduziert die nicht unterstützte Spannweite des Materials erheblich, um ein Durchbiegen in der Mitte der Spannweite zu verhindern.
Beherrschung der Spannkraft: Die Identifizierung der optimalen Druckzone entscheidet über den Erfolg. Unzureichende Kraft führt zu Mikrosprüngen, während zu starkes Klemmen zu unkontrollierter Wärmeausdehnung und starker Riefenbildung führt.
Systematische Optimierung: Strenge Schmierprotokolle, präzise Ausrichtung und die Abstimmung des Kontaktrollenmaterials auf das Werkstück sind die Grundlage für eine stabile Schneidumgebung.
Im täglichen Trott des Präzisionsdrehens Rattern ist eine äußerst zerstörerische Kraft, die sowohl die Maßhaltigkeit als auch die Oberflächenintegrität einer bearbeiteten Komponente beeinträchtigt. Um es effektiv zu beseitigen, müssen Maschinisten zunächst die zugrunde liegende Physik verstehen, die dazu führt, dass eine Werkzeugmaschine heftige Resonanzen erzeugt. Diese Schwingung lässt sich typischerweise in zwei Hauptkategorien einteilen. Bei der ersten handelt es sich um eine erzwungene Schwingung, bei der zweiten um eine selbsterregte Schwingung, die üblicherweise als regenerative harmonische Rückkopplung bezeichnet wird.
Erzwungene Vibrationen sind rein mechanischen Ursprungs. Dies kann auf unausgeglichene Spannfutter, verschlissene Spindellager, beschädigte Antriebsriemen oder unterbrochene Schnitte zurückzuführen sein, die durch die Geometrie des Teils selbst verursacht werden. Da die Frequenz der erzwungenen Vibration mit der Drehzahl der Spindel bzw. der Frequenz des mechanischen Defekts übereinstimmt, ist die Diagnose relativ einfach. Sie überprüfen einfach die rotierende Hardware.
Im Gegensatz dazu ist regeneratives Feedback weitaus komplexer und heimtückischer. Es tritt auf, wenn das Schneidwerkzeug auf mikroskopische Unregelmäßigkeiten stößt, die durch die vorherige Drehung des Werkstücks entstanden sind. Während der Hartmetalleinsatz über diese mikroskopisch kleinen Wellen gleitet, schwankt die Schnittkraft. Dadurch werden Werkzeug und Werkstück voneinander weggedrückt. Dadurch entsteht beim aktuellen Durchgang eine neue und oft verstärkte Welle. Wenn die Phasenverschiebung zwischen diesen aufeinanderfolgenden Wellen ungünstig ist, speist sich die Schwingung selbst. Es wächst exponentiell, bis die gesamte Maschine ein ohrenbetäubendes Quietschen auslöst.
Lange und schlanke Werkstücke sind von Natur aus anfällig für diese physikalische Realität. Im Maschinenbau ist die Steifigkeit einer zylindrischen Welle umgekehrt proportional zur dritten Potenz ihrer Länge. Wenn das Verhältnis von Länge zu Durchmesser mehr als sechs zu eins beträgt, reicht die natürliche Steifigkeit des Stahls nicht mehr aus, um seitlichen Schnittkräften standzuhalten. Ohne ausreichende strukturelle Unterstützung verhält sich die Mitte des Werkstücks genau wie eine gezupfte Gitarrensaite. Beim Kontakt mit der Schneidkante verbiegt es sich und vibriert heftig.
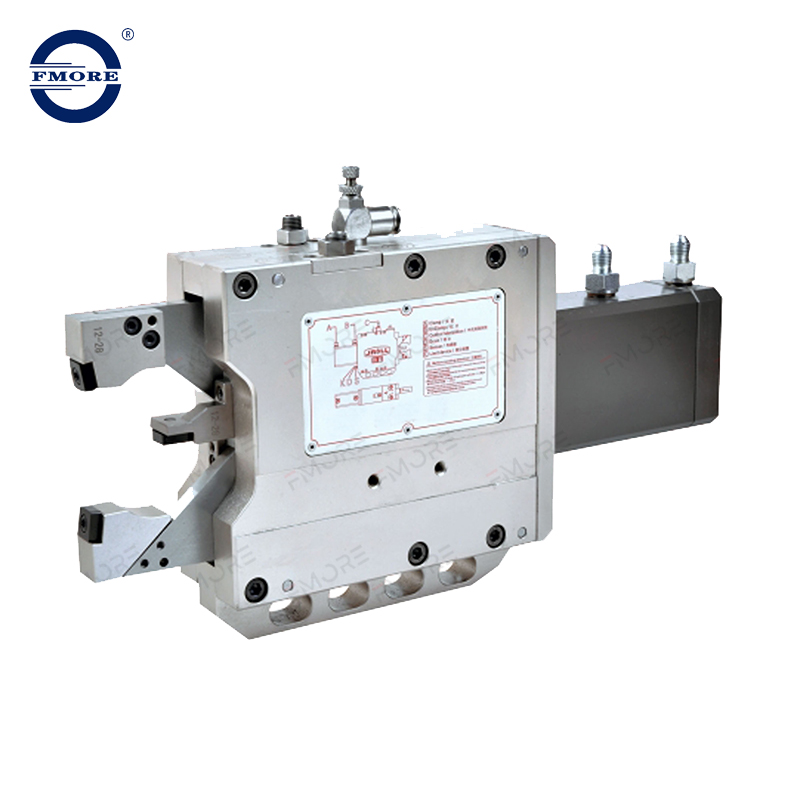
Bei der Bearbeitung von Bauteilen mit einem hohen Verhältnis von Länge zu Durchmesser reicht es physikalisch nicht aus, sich ausschließlich auf das Spannfutter und die Reitstockspitze zu verlassen. Während der Reitstock das andere Ende der Welle sichert, bleibt die Mitte des Werkstücks vollständig dem Werkzeugdruck ausgesetzt. Genau hier setzt a Die Lünette wird zu einem unverzichtbaren Bestandteil Ihres Bearbeitungsarsenals.
Diese Vorrichtung funktioniert durch die Einführung eines starren Zwischenstützknotens entlang der Länge des rotierenden Werkstücks. Durch die effektive Aufteilung der nicht unterstützten Spannweite in zwei kürzere Abschnitte erhöht die Unterstützung exponentiell die gesamte dynamische Steifigkeit des Teils. Wenn Sie eine Stütze genau in der Mitte einer Welle platzieren, verringert sich die effektive ungestützte Länge um die Hälfte. Gemäß den Grundformeln der Strahlablenkung erhöht dieser lokale Eingriff die Steifigkeit dieses spezifischen Abschnitts um den Faktor acht.
Darüber hinaus ist diese lokale Steifigkeit für die Einhaltung enger geometrischer Toleranzen zwingend erforderlich. Ohne sie wird das Material durch die vom Schneidwerkzeug ausgeübte Seitenkraft weggedrückt. Dies führt eher zu einem konischen oder tonnenförmigen Profil als zu einem perfekten Zylinder. Der Stützmechanismus absorbiert und dämpft außerdem hochfrequente Vibrationen, bevor sie sich entlang der Welle ausbreiten und zu starker regenerativer Rückkopplung führen können.
Die Integration dieses Mechanismus erfordert räumliches Vorstellungsvermögen und absolute Sauberkeit. Das Gerät muss sicher am Drehmaschinenbett montiert sein und seine drei Kontaktpunkte müssen perfekt konzentrisch zur Spindelachse sein. Bei korrekter Ausführung verwandelt diese Konfiguration einen flexiblen Stab in eine gut bearbeitbare Struktur. Bediener können dann aggressive Vorschübe und große Schnitttiefen nutzen, ohne einen katastrophalen Werkzeugausfall befürchten zu müssen.
Die Wirksamkeit Ihres Supportsystems hängt vollständig von einer entscheidenden Variablen ab. Das Richtige anwenden Der Druck des Pads gegen das rotierende Werkstück ist ein heikler Balanceakt, der empirische Beobachtung, taktiles Feedback und technische Präzision erfordert. Erfahrene Maschinisten bezeichnen dies oft als das Finden des optimalen Bereichs, in dem die Spannkraft weder zu locker noch zu fest ist.
Wenn die Kontaktflächen nicht genügend Kraft ausüben, kann das Werkstück in den Backen schweben. Dieser mikroskopische Abstand macht den gesamten Zweck des Strukturankers zunichte. Wenn das Schneidwerkzeug in das Material eingreift, biegt sich die Welle leicht ab, bis sie auf den losen Pads aufschlägt. Dieser Sprungeffekt erzeugt einen intermittierenden Kontakt. Dies führt sofort zu starkem Rattern des Werkzeugs und einer unregelmäßigen Oberflächenbeschaffenheit. Eine unzureichende Klemmung sorgt auch nicht für die nötige Dämpfungswirkung, sodass sich harmonische Schwingungen ungehindert ausbreiten können.
Umgekehrt führt die Anwendung einer übermäßigen Klemmkraft zu einer Vielzahl schwerwiegender mechanischer und thermischer Probleme. Wenn die Backen zu fest angezogen werden, reiben die Bremsbeläge stark an der rotierenden Welle. Diese übermäßige Reibung erzeugt schnell starke Hitze. Wenn sich das Werkstück erwärmt, kommt es zu einer Wärmeausdehnung. Da der Durchmesser der erhitzten Welle zunimmt, während die Stützbacken fixiert bleiben, erhöht sich die Reibung kontinuierlich. Dieser außer Kontrolle geratene thermische Zyklus führt unweigerlich zu tiefen Riefen auf der Metalloberfläche, einer vorzeitigen Verschlechterung der Kontaktrollen und einer dauerhaften Biegung des Werkstücks.
Bei langen Drehzyklen muss die thermische Dynamik aktiv gemanagt werden. Eine Welle, die bei Raumtemperatur perfekt eingestellt ist, kann nach zehn Minuten intensiver Schruppbearbeitung gefährlich fest werden. Erfahrene Betreiber rechnen mit dieser Ausweitung. Sie verwenden eine ordnungsgemäße Hochdruck-Kühlmittelanwendung und überprüfen die Spannung regelmäßig von Hand, um sicherzustellen, dass die Reibung innerhalb sicherer Betriebsgrenzen bleibt.
Das Erreichen der optimalen Spanneinstellung ist ein systematischer Prozess, der auf sorgfältigen Messungen statt auf Vermutungen beruht. Eine strenge Das Einrichten der Drehmaschine gewährleistet die Wiederholbarkeit und schützt sowohl das teure Werkstück als auch die Werkzeugmaschine selbst.
Vorbereitung und Reinigung
Bevor Sie das Werkstück montieren, wischen Sie die Bettbahnen mit einem fusselfreien Tuch ab. Stellen Sie sicher, dass das Drehmaschinenbett, die Basis und die Kontaktflächen makellos sauber sind. Selbst ein einziger verirrter Metallspäne, der unter der schweren Eisenbasis gefangen ist, kann die Baugruppe kippen und das gesamte System aus der Konzentrizität bringen.
Konzentrizität herstellen
Benutzen Sie niemals die Stützbacken, um eine gebogene Welle mit Gewalt in die Ausrichtung zu bringen. Befestigen Sie zunächst das Werkstück zwischen Spannfutter und Reitstockspitze. Verwenden Sie eine Messuhr, um den Abschnitt der Welle abzutasten, an dem die Stütze positioniert werden soll. Stellen Sie sicher, dass der Rundlauf innerhalb akzeptabler Toleranzen liegt. Wenn die Welle übermäßig verzogen ist, muss sie vor Beginn der Bearbeitung physisch gerade gerichtet werden.
Vorschieben der unteren Polster
Positionieren Sie den schweren Rahmen über dem gewünschten Stützpunkt und klemmen Sie ihn fest am Bett fest. Beginnen Sie mit dem Vorschieben der beiden unteren Polster, die normalerweise in der Vier- und Acht-Uhr-Position positioniert sind. Bringen Sie sie in leichten Kontakt mit dem Werkstück. Verwenden Sie eine Messuhr, die auf dem Werkstück aufliegt, um dessen vertikale Position zu überwachen. Die unteren Polster sollten das Material eng berühren, ohne es von seiner natürlichen Mittellinie abzuheben.
Einstellen des oberen Polsters und der endgültigen Spannung
Sobald die unteren Polster das Gewicht tragen und die Mittellinie beibehalten, schieben Sie das obere Polster in die Zwölf-Uhr-Position vor. Die Anpassung erfordert hier ein verfeinertes taktiles Feedback. Das Pad sollte festen Kontakt haben, Sie sollten das Spannfutter jedoch immer noch mit mäßigem und gleichmäßigem Widerstand von Hand drehen können. Verwenden Sie für hochpräzise Einstellungen Drehmomentanzeigen an den Einstellschrauben, um eine gleichmäßige Spannung an allen drei Punkten sicherzustellen.
Die Implementierung von Grenzschmierung
Reibung ist der größte Feind einer statischen Stützkonstruktion. Tragen Sie vor dem Einkuppeln der Spindel ein Hochdruck-Grenzschmiermittel direkt auf die Kontaktzone auf. Am besten funktionieren Schweröl oder spezielle, mit Molybdändisulfid angereicherte Anti-Seize-Verbindungen. Durch die richtige Schmierung entsteht ein lebenswichtiger hydrodynamischer Film, der das Belagmaterial vom rotierenden Stahl trennt. Dadurch wird die Wärmeentwicklung drastisch reduziert und ein katastrophales Festfressen verhindert.
Verständnis Die Durchbiegung des Werkstücks ist für die Feinmechanik von entscheidender Bedeutung. Die Durchbiegung ist über eine Welle hinweg nicht gleichmäßig. Vielmehr folgt es einer vorhersehbaren Parabelkurve, wobei die maximale Biegung typischerweise genau in der Mitte zwischen zwei Stützknoten auftritt. Daher sind die strategische Platzierung Ihres Unterstützungsmechanismus und die sorgfältige Auswahl geeigneter Kontaktmaterialien von entscheidender Bedeutung.
Die Materialzusammensetzung der Kontaktpunkte beeinflusst sowohl den Reibungskoeffizienten als auch das Risiko einer Oberflächenbeschädigung drastisch. Um die beste technische Entscheidung zu treffen, ziehen Sie den folgenden Materialvergleich heran:
| des Kontaktmaterials, | Reibungskoeffizient | Verschleißfestigkeit, | optimales Anwendungsszenario |
|---|---|---|---|
| Bronzeguss | Medium | Hoch | Schwere Schruppbearbeitung an großen Stahlwellen. Erfordert ständige Grenzschmierung. |
| Rollen aus gehärtetem Stahl | Niedrig (rollend) | Sehr hoch | Drehen mit hoher Drehzahl und präzises CNC-Schleifen. Anfällig für Chipeinlagerungen. |
| PTFE / Nylon | Sehr niedrig | Niedrig | Die Veredelung erfolgt auf empfindlichen Materialien wie poliertem Aluminium oder Messing. Geringe Hitzetoleranz. |
Darüber hinaus bestimmt die Geometrie des Werkstücks Ihre Unterstützungsstrategie. Eine massive Stahlstange verfügt über eine Eigenmasse und Steifigkeit, die es ihr ermöglicht, Schwingungsenergie zu absorbieren. Ein hohles, dünnwandiges Rohr fungiert als akustischer Resonator und ist bei zu hoher Klemmkraft sehr anfällig für Quetschungen. Beim Stützen von Hohlrohren müssen Bediener breitere Kontaktpunkte verwenden, um die Radiallast zu verteilen. Um zu verhindern, dass die Wände unter Druck kollabieren, ist oft das Einsetzen eines festsitzenden Strukturstopfens in den Innendurchmesser des Rohrs erforderlich.
Die Auswahl des richtigen Stützmechanismus ist kein Ratespiel. Dazu müssen die physikalischen Spezifikationen des Werkzeugs an Ihre Produktionsanforderungen angepasst werden. Beispielsweise bieten moderne selbstzentrierende Hydraulikeinheiten, die für präzises CNC-Drehen und -Schleifen entwickelt wurden, erhebliche Verbesserungen gegenüber manuellen Modellen aus Gusseisen.
Achten Sie bei der Bewertung einer Einheit auf den Spannbereich und die Wiederholgenauigkeit. High-End-Hydraulikmodelle verfügen in der Regel über große Spannbereiche, z. B. 20 mm bis 165 mm, oder größere Hochleistungsmodelle mit einem Spannbereich von 50 mm bis 250 mm. Diese Vielseitigkeit ermöglicht es einer einzigen Maschine, verschiedene Teilefamilien zu verarbeiten. Noch wichtiger ist, dass die Präzisionsrollenmechanismen in diesen fortschrittlichen Einheiten eine Zentrierwiederholgenauigkeit von 0,005 mm gewährleisten. Diese Präzision im Mikrobereich stellt sicher, dass beim Schließen der Hydraulikarme die Mittellinie des Werkstücks absolut perfekt auf die Spindelachse ausgerichtet bleibt, wodurch induzierter Rundlauf vermieden wird.
In den letzten Jahren hat die Präzisionsbearbeitungsindustrie einen massiven Wandel hin zu adaptiven Steuerungssystemen und intelligenter Fertigung erlebt. Aktuelle Branchentrends deuten auf eine zunehmende Integration sensorgestützter Unterstützungsmechanismen hin. Diese fortschrittlichen Einheiten können Kontaktreibung, Radiallast und Belagtemperatur in Echtzeit überwachen.
Diese technologische Weiterentwicklung ermöglicht es modernen CNC-Steuerungen, den hydraulischen Spanndruck automatisch im laufenden Betrieb anzupassen. Wenn die Sensoren einen schnellen Temperaturanstieg erkennen, der auf eine thermische Ausdehnung hinweist, passt das System die Backenspannung im Mikromaß an, bevor es zu katastrophalen Oberflächenkerben kommt. Während vollautomatische Hydrauliksysteme zum Standard in großvolumigen Produktionsanlagen in der Luft- und Raumfahrt sowie in der Automobilindustrie werden, sind die Grundprinzipien der mechanischen Kalibrierung für Auftragswerkstätten und Betreiber von Altgeräten nach wie vor von entscheidender Bedeutung.
Selbst bei sorgfältiger Vorbereitung kann es beim Maschinisten gelegentlich zu unerwarteten Vibrationen oder Maßungenauigkeiten kommen. Eine systematische Fehlersuche in Ihrem Setup ist unbedingt erforderlich, um die Grundursache des Problems zu isolieren, bevor es ein teures Stück Stangenmaterial ruiniert.
Wenn Ihr Werkstück trotz der Verwendung einer Unterlage eine Verjüngung aufweist, ist die häufigste Ursache eine geringfügige Fehlausrichtung. Wenn die Mitte der Halterung nicht perfekt kollinear mit der Spindelachse und der Reitstockmitte ist, wird das Werkstück in eine unnatürliche Bogenform gezwungen. Um dies zu diagnostizieren, montieren Sie eine Messuhr am Schlitten und lassen Sie sie über die Länge des Werkstücks laufen. Eine stetige lineare Abweichung zeigt an, dass die Stützbacken das Material außermittig drücken.
Wenn plötzlich ein hohes Quietschen auftritt, gehen Sie nicht sofort davon aus, dass die Stützbacken dafür verantwortlich sind. Ein verschlissenes Spindellager kann harmonische Schwingungen erzeugen, die die Durchbiegung in der Mitte der Spannweite perfekt nachahmen. Um das Problem einzugrenzen, führen Sie einen Testschnitt in der Nähe des Spannfutters durch, ohne dass die Stütze eingerastet ist. Wenn die raue Oberfläche in der Nähe des Spannfutters bestehen bleibt, sind wahrscheinlich die Spindellager oder Spannbacken beschädigt. Wenn der Schnitt in der Nähe des Spannfutters glatt ist, sich aber verschlechtert, wenn sich das Werkzeug zur Mitte des Teils bewegt, hängt das Problem definitiv mit der Biegung in der Mitte der Spannweite zusammen.
Schließlich besteht ein häufiger Fehler darin, dass für den jeweiligen Vorgang die falsche Art von Unterstützung verwendet wird. Eine am Bett verschraubte stationäre Einheit eignet sich ideal zum Abstützen des Endes einer langen Welle beim Innenbohren. Wenn Sie jedoch eine sehr schlanke Präzisionsgewindespindel über die gesamte Länge drehen müssen, reicht eine stationäre Einheit nicht aus. In diesem Szenario ist eine Mitnehmerauflage erforderlich, die direkt am Fahrschlitten verschraubt ist, um genau gegenüber dem Schneidwerkzeug einen lokalen Widerstand zu bieten.
Die Beherrschung der heiklen Beziehung zwischen struktureller Unterstützung und Spannkraft ist ein wahres Markenzeichen eines erfahrenen Maschinenschlossers. Durch die Kontrolle der Biegekräfte und die systematische Beseitigung der Vibrationsquellen können Sie selbst die anspruchsvollsten schlanken Teile mit absoluter Sicherheit drehen. Denken Sie daran, dass jedes Bearbeitungsszenario einzigartig ist. Nehmen Sie sich die Zeit, Ihre Ausrüstung richtig zu kalibrieren, Ihre Wärmewerte genau zu überwachen und Ihre Spannung schrittweise anzupassen.
Eine ordnungsgemäße strukturelle Unterstützung verhindert nicht nur kostspielige Ausschussraten bei schlanken Teilen, sondern führt letztendlich auch zu deutlich überlegenen Produkten. Wenn Ihre Werkstatt mit Rattern, schlechter Oberflächengüte oder übermäßigem Verschleiß der Wendeschneidplatte zu kämpfen hat, ist es an der Zeit, Ihre Spannstrategie zu überprüfen. Entdecken Sie für branchenführende Präzision die fortschrittlichen hydraulischen und manuellen Unterstützungslösungen bei Fmore CNC, um den genauen Mechanismus zu finden, der für Ihre spezifische Dreh- oder Schleifanwendung entwickelt wurde.
Wenn das Werkstück sichtbare Riefen aufweist, sich nach kurzer Zeit des Drehens übermäßig heiß anfühlt oder Anzeichen einer Durchbiegung zur Mitte der Stange zeigt, ist Ihre Spannkraft wahrscheinlich zu hoch. Möglicherweise bemerken Sie auch, dass der Motor der Drehmaschine arbeitet oder verbranntes Grenzschmiermittel riecht.
Obwohl es das effektivste mechanische Werkzeug zur Vibrationsdämpfung bei langen Teilen ist, muss es mit der richtigen Werkzeuggeometrie, scharfen Einsätzen und optimalen Bearbeitungsparametern wie Geschwindigkeit und Vorschub kombiniert werden, um seine volle Wirksamkeit zu erzielen. Es ist ein entscheidender Teil des Puzzles, aber kein Allheilmittel für langweilige Werkzeuge oder schlechte Programmierung.
Gussbronze ist aufgrund seiner enormen Druckfestigkeit und selbstschmierenden Eigenschaften der traditionelle Industriestandard und eignet sich daher perfekt für die schwere Schruppbearbeitung. Allerdings sind Nylon, PTFE oder hochdichte Kunststoffe hervorragende Alternativen, um Oberflächenschäden an empfindlichen oder vorgefertigten Teilen wie poliertem Aluminium zu verhindern.
Im Allgemeinen nein. Für kurze und hochsteife Teile sorgen Spannfutter und Reitstock für mehr als ausreichende Stabilität. Diese Stützmechanismen sind speziell für Aufbauten mit großen Längen-Durchmesser-Verhältnissen reserviert, die auf natürliche Weise zu Biegungen und harmonischen Vibrationen führen.
Wenn Sie einen aggressiven Schruppdurchgang durchführen, der erhebliche Hitze erzeugt, sollten Sie die Spindel anhalten und die Spannung regelmäßig überprüfen. Die Wärmeausdehnung kann dazu führen, dass das Metall schnell anschwillt und ein perfekt eingestellter Aufbau innerhalb weniger Minuten zu einer zu fest angezogenen Gefahr wird.
Bei Standarddrehbearbeitungen von Stahl ist bei einem Länge-zu-Durchmesser-Verhältnis von mehr als 6:1 im Allgemeinen eine Reitstockunterstützung erforderlich. Sobald das Verhältnis 10:1 oder 12:1 überschreitet, ist eine mittig montierte Lünette obligatorisch, um eine katastrophale Durchbiegung in der Mitte der Spannweite zu verhindern und sichere Bearbeitungsbedingungen aufrechtzuerhalten.
Jeder mechanische Aufbau hat eine natürliche Resonanzfrequenz. Wenn Ihre Spindeldrehzahl genau dieser Frequenz entspricht, verstärkt sich die Vibration exponentiell. Eine einfache Änderung der Spindeldrehzahl um zehn bis fünfzehn Prozent kann diese harmonische Resonanz stören und das Rattern oft sofort beseitigen, ohne dass die physische Einrichtung geändert werden muss.

