
- Tous
- Nom du produit
- Mot clé du produit
- Modèle de produit
- Résumé du produit
- Description du produit
- Recherche multi-champs


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-23 Origine : Site


Dans le tournage CNC à grande vitesse, le serrage de la pièce constitue le principal goulot d'étranglement en matière de précision et de sécurité. Spécifier une mauvaise configuration entraîne la mise au rebut de pièces en raison d'un faux-rond important, d'une usure accélérée de la broche et d'une éjection catastrophique des pièces. À mesure que la vitesse de broche augmente, la force centrifuge s’oppose activement à la rétention de la pièce. Les ingénieurs surcompensent souvent en appliquant une pression hydraulique excessive, ce qui déforme les pièces à paroi mince et détruit la concentricité. Les opérateurs sous-estiment également régulièrement la perte de force dynamique à des régimes élevés. Les erreurs de sélection courantes dégradent directement la précision du tournage et la fiabilité du processus. La sélection de la configuration optimale nécessite une évaluation rigoureuse de trois variables interdépendantes. Vous devez équilibrer la plage de serrage, la force de serrage statique et dynamique et la vitesse de fonctionnement maximale. Ce cadre technique vous aide à évaluer ces paramètres pour faire correspondre les spécifications du mandrin aux capacités de la machine. Cela garantit la stabilité du processus, une répétabilité élevée et la sécurité des opérateurs sur des milliers de cycles de production.
La perte de force dynamique est inévitable : la force centrifuge réduit de façon exponentielle l'adhérence efficace à mesure que le régime augmente ; la force de serrage statique n'est pas une mesure fiable pour l'usinage à grande vitesse.
La gamme dicte la polyvalence : le diamètre du trou traversant et la course de la mâchoire du mandrin doivent s'aligner à la fois sur la variation actuelle de la pièce et sur les exigences de production futures pour éviter les changements fréquents.
La maintenance a un impact direct sur les performances : une lubrification inadéquate, le jeu mécanique et l'usure des composants internes peuvent réduire la force de préhension d'un mandrin mécanique jusqu'à 50 %, quelle que soit la pression d'entrée hydraulique.
La compatibilité du système est essentielle : le mandrin doit être parfaitement adapté à la force de traction de la machine, à la capacité du vérin hydraulique et à la configuration du nez de broche.
Une tenue de travail réussie dans un environnement de production nécessite des mesures de performances strictes. Le système doit offrir une répétabilité au niveau du micron sur des milliers de cycles. Il doit assurer un support rigide de la pièce sans provoquer de déformation du matériau. Une haute qualité Le mandrin de tour hydraulique y parvient grâce à une mécanique de coin interne précise. Le piston à coin convertit la traction axiale de la barre de traction en force de préhension radiale. Cet avantage mécanique sécurise les billettes lourdes lors des passes d'ébauche agressives. Un tournage de précision nécessite que le mandrin maintienne cette adhérence sans se déplacer. Tout mouvement microscopique de la pièce détruit immédiatement l’état de surface. Cela réduit également considérablement la durée de vie des plaquettes en carbure. Les ingénieurs doivent évaluer le maintien de la pièce en tant que composant dynamique de la machine-outil. Ce n’est pas simplement un appareil statique. Nous recherchons un faux-rond total (TIR) inférieur à 0,0005 pouces sur les diamètres finis. Pour y parvenir, il faut une connexion rigide entre le nez de la broche, le corps du mandrin et les mors supérieurs.
Les machinistes doivent choisir entre des mandrins électriques à tolérance générale et des mandrins à pinces de haute précision. Les mandrins à pince offrent une excellente adhérence à 360 degrés et une précision au micron. Ils excellent à des vitesses élevées avec des barres de petit diamètre. Cependant, les pinces n'ont pas la course radiale requise pour des pièces moulées variées. Un mandrin à mâchoires hydraulique devient le choix obligatoire pour les grands diamètres. Il gère facilement les opérations d’ébauche lourdes et les différentes géométries de pièces. Les mandrins à mâchoires s'adaptent à des variations de diamètre importantes sans nécessiter de changements d'outillage. Ils mordent dans les pièces forgées brutes et stabilisent les surfaces inégales. Cette polyvalence les rend indispensables dans les environnements de production par lots mixtes. Lorsque vous chargez une pièce forgée en acier 4140 brut, vous avez besoin de la morsure agressive de mâchoires dures dentelées. Les pinces ne peuvent tout simplement pas gérer l'échelle et la variation dimensionnelle des matériaux bruts de fonte.
Vous ne pouvez pas évaluer la plage de serrage, la force et la vitesse de manière isolée. Ces trois variables forment un triangle interdépendant de la physique de l’usinage. L'augmentation de la plage de serrage nécessite des mâchoires supérieures plus grandes et plus lourdes. Des mâchoires plus lourdes génèrent une force centrifuge exponentiellement plus importante lors de la rotation de la broche. Cette force vers l’extérieur contrecarre directement la pression de serrage hydraulique vers l’intérieur. Par conséquent, l’augmentation de la masse de la mâchoire diminue directement votre vitesse de fonctionnement sûre. Cela réduit également votre force de préhension dynamique au régime maximal. Les ingénieurs doivent constamment équilibrer ces trois facteurs. Donner la priorité à une variable nécessite toujours un compromis sur les deux autres. Si vous devez faire tourner une pièce à 4 000 tr/min, vous devez minimiser le poids des mâchoires. Si vous devez saisir une pièce moulée massive et irrégulière, vous devez accepter une vitesse de broche maximale inférieure pour maintenir une force de serrage sûre.
La sélection du diamètre extérieur correct nécessite une mesure minutieuse des jeux de la machine. Vous devez consulter les spécifications du lit pivotant du tour. Le mandrin doit dégager toutes les protections en tôle lors d'une accélération maximale. Il ne doit pas interférer avec les outils de la tourelle adjacente lors de mouvements rapides. Vous devez également évaluer soigneusement les exigences en matière de taille de trou traversant. Les opérations d'alimentation en barres nécessitent un grand alésage central. L'alésage doit s'adapter au diamètre maximum de la barre plus le jeu pour le tube de traction. Le travail par limaces permet une conception de mandrin à corps solide. Les corps solides éliminent entièrement le trou traversant. Cette conception augmente considérablement la rigidité structurelle globale. Une rigidité plus élevée se traduit directement par de meilleurs états de surface et une durée de vie plus longue de l'outil. Lors de la configuration d'un tour bibroche, assurez-vous que le diamètre du mandrin de la broche secondaire ne restreint pas le déplacement de l'axe Z pendant les opérations de transfert de pièces.
La course radiale des mâchoires détermine la polyvalence opérationnelle du système de serrage de la pièce. Vous devez analyser soigneusement le coup par mâchoire. Les mandrins à longue course dégagent facilement les grandes brides lors du chargement automatisé. Ils s'adaptent à des variations importantes dans les dimensions des matières premières. Cela empêche les opérateurs de repositionner manuellement les mâchoires pour des moulages irréguliers. Cependant, les conceptions à course longue nécessitent des mécanismes de coin internes plus longs. Cela sacrifie la vitesse de fonctionnement maximale et la rigidité globale. Les mandrins à course courte offrent une rigidité et une force de préhension supérieures. Ils fonctionnent en toute sécurité à des régimes beaucoup plus élevés. Choisissez des modèles à course courte lors de l'usinage de barres à tolérance serrée ou d'ébauches pré-usinées. Un modèle standard à course courte peut offrir 1,5 mm de mouvement radial par mâchoire. Une variante à course longue peut offrir jusqu'à 5 mm, ce qui la rend idéale pour les cellules de chargement robotisées où les tolérances de positionnement varient.
Faire correspondre la configuration des mâchoires à la forme de la pièce évite de graves problèmes de précision. Les pièces cylindriques standards nécessitent un Mandrin hydraulique à 3 mors pour un centrage optimal. Les raccords de tuyauterie irréguliers nécessitent souvent une configuration à 2 mâchoires pour un dégagement approprié. Les composants carrés ou rectangulaires nécessitent une configuration à 4 mâchoires. Les anneaux aérospatiaux à paroi mince bénéficient énormément des conceptions à 6 mâchoires. Six mâchoires répartissent la pression de serrage uniformément sur toute la circonférence. Cela empêche la pièce de s'écraser ou de se déformer. Forcer des pièces irrégulières dans des configurations standard à 3 mors détruit la précision de l'usinage. Cela provoque une usure inégale des mors maîtres et endommage les cales internes.
| Configuration des mâchoires | Forme optimale de la pièce | Application principale | Risque de déformation |
|---|---|---|---|
| 2 mâchoires | Raccords irréguliers et asymétriques | Corps de vannes, joints de tuyaux | Haut sur des murs fins |
| 3 mâchoires | Cylindrique, hexagonal | Tournage standard, barres | Modéré |
| 4 mâchoires | Carré, rectangulaire | Matériau de bloc, moulages personnalisés | Modéré |
| 6 mâchoires | Anneaux, tubes à parois minces | Composants aérospatiaux, chemins de roulement | Très faible |
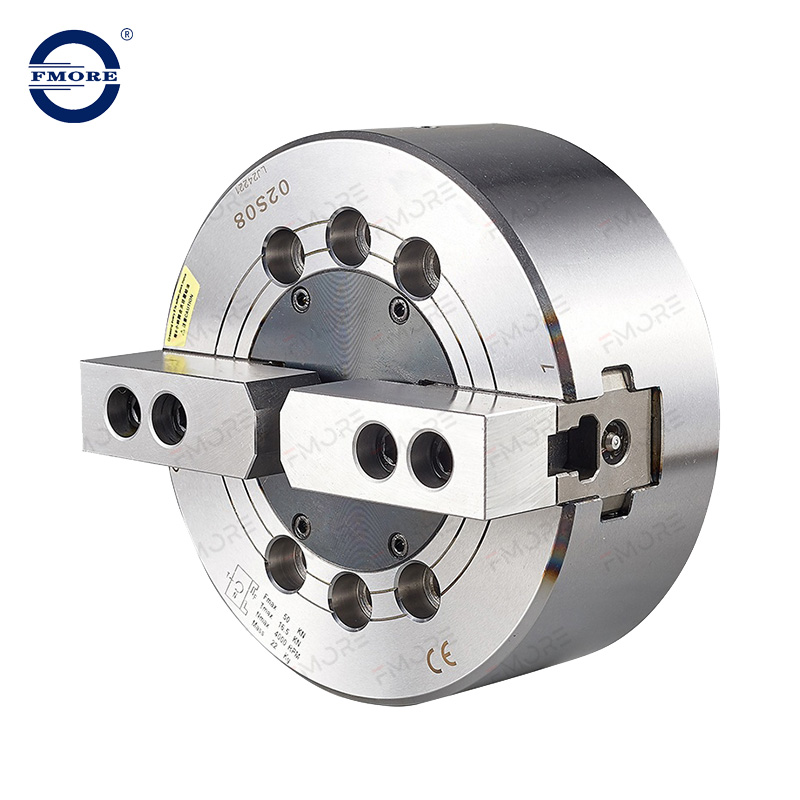
Les mécaniciens mesurent la force de préhension statique tandis que la broche reste immobile à zéro tr/min. Cette mesure sert uniquement de mesure de base pour la vérification de la configuration. La force de préhension dynamique dicte la sécurité réelle de l'usinage et la fiabilité du processus. À mesure que le fuseau accélère, la physique rotationnelle prend le contrôle du système. La masse des mâchoires supérieures génère une force centrifuge intense. Cette force vers l’extérieur contrecarre directement la pression hydraulique vers l’intérieur. La force de préhension effective diminue de façon exponentielle à mesure que le régime augmente. Les opérateurs ne doivent jamais se fier aux mesures de force statique pour les opérations à grande vitesse. Vous devez calculer la perte dynamique pour garantir que la pièce reste sécurisée. Une configuration qui enregistre 10 000 livres de force de serrage au repos pourrait chuter à 3 000 livres à 3 500 tr/min. Si votre outil de coupe génère 4 000 livres de poussée radiale, la pièce sera éjectée de la machine.
Le vérin hydraulique pousse ou tire le tube de traction à travers la broche. Cette action actionne le mécanisme à coin-plongeur à l’intérieur du corps du mandrin. Vous devez calculer avec précision la force de traction requise. Identifiez toute inadéquation entre la force du vérin et les limites d’entrée du mandrin. Une traction excessive sur la barre de traction cisaille les composants internes et détruit la cale. Une traction insuffisante permet aux pièces de glisser lors des ébauches lourdes. Assurez-vous que votre Le mandrin hydraulique correspond exactement à la course du cylindre. Une course mal adaptée empêche les mâchoires d'atteindre leur plage de serrage complète. Cela crée un risque grave pour la sécurité lors des cycles d’usinage automatisés. Vérifiez toujours le pas et le diamètre du filetage du tube de traction avant de tenter l'installation. Une connexion de tube de traction desserrée vibrera sous la charge, provoquant une pression de serrage irrégulière et une éventuelle rupture du filetage.
Les composants à parois minces s’écrasent facilement sous la pression hydraulique standard. Vous devez calculer la force maximale admissible pour les pièces fragiles. Installer des réducteurs de pression dans le circuit hydraulique de la machine. Ces vannes permettent aux opérateurs de réduire la pression avec précision. Utilisez des mâchoires souples enveloppantes personnalisées pour les travaux délicats de deuxième opération. Les mâchoires enveloppantes maximisent la surface de contact contre la pièce. Ils répartissent la force de serrage réduite sur toute la circonférence. Cette stratégie évite le lobage et garantit que la pièce reste parfaitement ronde après desserrage. Nous usinons souvent des mâchoires à tarte personnalisées en aluminium pour les anneaux aérospatiaux. L'aluminium s'adapte légèrement à la pièce, offrant une excellente friction sans nécessiter une pression hydraulique élevée.
Les opérateurs augmentent souvent la pression de la jauge hydraulique pour compenser les vitesses élevées. Il s’agit d’une idée fausse dangereuse qui endommage l’équipement. Une pression manométrique plus élevée n’équivaut pas linéairement à un usinage à grande vitesse plus sûr. Une pression excessive déforme le corps du mandrin et coince la cale interne. Vous devez lire et appliquer les tableaux de perte vitesse-force du fabricant. Ces courbes dynamiques de force de préhension représentent la force de préhension en fonction du régime de la broche. Ils révèlent la vitesse exacte à laquelle la force centrifuge dépasse la pression hydraulique. Référez-vous toujours à ces tableaux avant de programmer des passes de finition à grande vitesse. Pousser la pompe hydraulique à sa valeur nominale maximale en PSI ne fera que faire clocher le corps du mandrin. Cette déformation permanente ruine les guidages des mâchoires principales et détruit la répétabilité de l'unité.
Chaque Le mandrin de tour automatique comporte une limite de régime de sécurité maximale nominale. Cette évaluation de base suppose l’utilisation de mâchoires supérieures standard et légères. Les mâchoires personnalisées éloignent davantage le centre de gravité de l’axe de rotation. Des mâchoires plus lourdes abaissent considérablement la limite de sécurité du régime. Vous devez calculer le nouveau régime maximum en fonction des poids spécifiques des mâchoires. Certains mandrins avancés sont dotés de conceptions de compensation contre-centrifuge. Les poids internes pivotent vers l’extérieur pour contrecarrer la traction des mâchoires. Ces conceptions spécialisées permettent des virages ultra-rapides sans sacrifier la force de préhension. Lors de l'usinage de petits composants en aluminium à 6 000 tr/min, la compensation centrifuge devient une nécessité absolue pour maintenir la sécurité des pièces.
Les pièces asymétriques introduisent un déséquilibre important dans l’ensemble rotatif. Des mâchoires souples mal alésées déplacent également le centre de masse hors de l'axe. Le déséquilibre introduit des vibrations destructrices directement dans la broche de la machine. Les vibrations dégradent immédiatement la finition de la surface et provoquent un broutage de l'outil. Cela détruit également prématurément les roulements de broche coûteux. Réduisez votre limite de régime efficace lorsque vous tournez des pièces déséquilibrées. Équilibrez toujours l’ensemble mandrin et pièce à usiner pour les opérations à grande vitesse. Utilisez des mâchoires supérieures équilibrées dynamiquement lors du traitement de composants symétriques à des vitesses élevées. Nous vous recommandons d'utiliser un analyseur de vibrations numérique lors de la première exécution de l'article. Si la vibration dépasse les limites du fabricant de la broche, vous devez réduire le régime ou reconcevoir le porte-pièce pour rétablir l'équilibre.
La lubrification détermine l'efficacité mécanique des mandrins motorisés à coin. Vous devez utiliser une graisse de mandrin spécialisée contenant du bisulfure de molybdène. Le liquide de refroidissement haute pression élimine très rapidement les graisses au lithium standard. Une lubrification inadéquate augmente considérablement la friction interne le long des surfaces des cales. Un frottement élevé empêche le timon de transmettre la force aux mâchoires. Cette condition peut réduire la force de préhension jusqu'à 50 pour cent. Le relâchement mécanique aggrave cette dégradation de force au fil du temps. Une usure par jeu se développe entre les mors principaux et le corps du mandrin. Ce jeu permet aux mâchoires de se soulever pendant le serrage, détruisant ainsi la concentricité. Les opérateurs doivent pomper de la graisse fraîche dans les raccords Zerk au début de chaque quart de travail. Ouvrez et fermez les mâchoires plusieurs fois pour répartir la graisse uniformément sur les crochets à coin.
Sélectionnez des mâchoires dures dentelées pour une ébauche agressive dès la première opération sur du brut. Alésage des mâchoires souples personnalisées pour une concentricité de haute précision lors de la deuxième opération. La fixation de ces mâchoires nécessite le strict respect des protocoles mécaniques. Vous devez utiliser une clé dynamométrique calibrée sur tous les boulons de montage des mâchoires. Les boulons mal serrés s’étirent sous de lourdes charges centrifuges. Cela entraîne un soulèvement de la mâchoire, une perte de répétabilité et de graves risques pour la sécurité. Nettoyez soigneusement les dentelures avant de monter de nouvelles mâchoires. Les copeaux piégés modifient la position des mâchoires et provoquent des erreurs de faux-rond immédiats. Les dentelures standard de 1,5 mm x 60 degrés offrent une excellente adhérence, mais elles doivent rester exemptes de débris. Un seul éclat de métal coincé dans les dentelures décentrera la mâchoire de plusieurs millièmes de pouce.
Évaluez soigneusement la qualité métallurgique du corps du mandrin. Une prime Le mandrin électrique utilise des corps en acier forgé plutôt qu'en fonte. L'acier résiste beaucoup mieux à la déformation radiale sous une pression hydraulique élevée. Une rigidité élevée garantit une répétabilité à long terme sur des millions de cycles de serrage. Évaluer la disponibilité de pistons à coin et de mâchoires maîtresses de remplacement. Prévoyez des démontages de routine pour inspecter les composants internes à la recherche de grippage. Maintenir la rigidité du matériel est le seul moyen de maintenir une précision au micron. Négliger l’usure interne conduit directement à la mise au rebut des pièces et à l’endommagement de la broche. Nous recommandons un démontage complet et un nettoyage par ultrasons tous les six mois dans les environnements à forte production. Inspectez les crochets de coin pour déceler des rayures et remplacez les mâchoires principales si les guides présentent un jeu excessif.
Suivez ce processus structuré pour spécifier le matériel de serrage approprié pour votre centre de tournage.
Définir l'enveloppe : commencez par documenter les diamètres absolus maximum et minimum des pièces. Notez la taille de trou traversant requise pour votre plus grand stock de barres. Identifiez la forme de la pièce et l’état de la matière première. Déterminez si vous saisissez des pièces moulées brutes, des pièces forgées lisses ou des barres étirées. Cette enveloppe dicte la course de mâchoire requise et le diamètre total du mandrin. Ne surchargez pas inutilement le mandrin. Les mandrins surdimensionnés limitent la vitesse maximale de votre broche et augmentent les temps de cycle.
Calculez la masse et la vitesse : déterminez les mâchoires supérieures les plus lourdes requises pour vos applications spécifiques. Calculez le régime maximal nécessaire pour obtenir une séquence de surface optimale. Croisez ces deux points de données à l’aide de graphiques de force dynamique. Vérifiez que la force de préhension restante dépasse les forces de coupe requises. Si la force devient trop faible, vous devez réduire la masse de la mâchoire. Alternativement, vous devez spécifier un mandrin doté de mécanismes de compensation contre-centrifuges.
Vérifiez les interfaces de la machine : confirmez votre type exact de nez de broche avant de commander un porte-pièce. Les configurations courantes incluent les conceptions à dos plat A2-6, A2-8 et A2-11. Vérifiez la compatibilité du filetage du tube de traction avec le nouveau piston à coin. Vérifiez que les limites de course du vérin hydraulique correspondent aux exigences du mandrin. Un décalage de course empêche les mâchoires de s'actionner complètement. Cela laisse la pièce dangereusement lâche pendant les cycles d'usinage automatisés.
Évaluation des fournisseurs : évaluez les fabricants en fonction de la rigidité matérielle vérifiable et de la qualité métallurgique. Exigez une transparence totale concernant leurs graphiques de perte de force dynamique. Vérifiez leurs tolérances de faux-rond indiquées avant de finaliser l'achat. Assurez-vous que votre Le mandrin de tour CNC répond à toutes les normes de sécurité internationales. Un fournisseur réputé fournit une documentation complète sur les procédures de reconstruction et les intervalles de maintenance. Donnez la priorité aux fournisseurs qui stockent localement des mâchoires maîtresses de remplacement et des composants de coin internes.
La sélection du bon système de serrage nécessite une analyse rigoureuse de la physique dynamique. Vous devez équilibrer soigneusement la plage de serrage, la rigidité du matériel et les limites de vitesse. Ignorer la perte de force centrifuge entraîne inévitablement des paramètres d'usinage compromis. Suivez ces étapes concrètes pour garantir une configuration sûre et précise :
Vérifiez avec précision la puissance du vérin hydraulique et les spécifications du nez de broche de votre machine actuelle.
Calculez la perte de force de préhension dynamique en utilisant vos mâchoires supérieures les plus lourdes avant la programmation.
Consultez les ingénieurs de serrage pour vérifier vos limites maximales absolues de régime de sécurité.
Mettez en œuvre un programme de lubrification quotidien strict en utilisant de la graisse au bisulfure de molybdène spécifiée par le fabricant.
Obligez l’utilisation de clés dynamométriques calibrées pour toutes les procédures d’installation des mâchoires.
R : La force centrifuge agit sur la masse des mâchoires supérieures. À mesure que la vitesse de broche augmente, cette force tire les mâchoires vers l’extérieur. Cette traction vers l'extérieur contrecarre directement la force de coin vers l'intérieur générée par le vérin hydraulique. L'usure interne, le manque de lubrification et les lourdes mâchoires personnalisées aggravent cette dangereuse perte de force.
R : Vous devez vérifier trois interfaces mécaniques critiques. Tout d’abord, faites correspondre exactement le filetage du tube de traction. Deuxièmement, assurez-vous que la force de traction maximale du vérin ne dépasse pas la limite nominale du mandrin. Enfin, vérifiez que la longueur de course du vérin correspond parfaitement à la distance d'actionnement coin-piston requise.
R : Les mandrins à mâchoires offrent une large plage de serrage et une force de préhension exceptionnelle pour l'ébauche. Ils manipulent facilement des pièces moulées irrégulières et des diamètres variés. Les mandrins à pince offrent une prise à 360 degrés et une précision au micron. Les pinces excellent à des vitesses élevées mais n'ont pas la course nécessaire pour gérer de grandes variations de diamètre.
R : Les normes de l'industrie exigent une lubrification à chaque quart de travail ou au moins quotidiennement. Vous devez pomper de la graisse dans chaque raccord Zerk jusqu'à ce que de la graisse propre en sorte. Utilisez toujours la graisse pour mandrin spécifiée par le fabricant. Une graisse incorrecte modifie le coefficient de friction et réduit considérablement la force de préhension interne.
R : Oui. La masse de la mâchoire et le régime de sécurité partagent une relation inverse. Des mâchoires plus lourdes génèrent plus de force centrifuge à une vitesse donnée. Vous devez réduire le régime de votre broche pour maintenir une force de préhension dynamique sûre. Consultez toujours le tableau de perte vitesse-force spécifique du fabricant.
R : Une mauvaise répétabilité provient de plusieurs problèmes mécaniques. Le manque de lubrification adéquate est la cause la plus courante. Les mâchoires maîtresses usées créent un jeu mécanique et un soulèvement des mâchoires. Les boulons à mâchoires mal serrés se déplacent sous de lourdes charges. Enfin, une pression hydraulique excessive peut déformer le corps du mandrin lui-même.
