
- Todo
- Nombre del producto
- Palabra clave del producto
- Modelo de producto
- Resumen del producto
- Descripción del Producto
- Búsqueda de campos múltiples


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-23 Origen: Sitio


En el torneado CNC de alta velocidad, la sujeción de piezas actúa como el principal cuello de botella para la precisión y la seguridad. Especificar una configuración incorrecta provoca piezas desechadas por descentramiento severo, desgaste acelerado del husillo y expulsión catastrófica de piezas. A medida que aumentan las velocidades del husillo, la fuerza centrífuga actúa activamente contra la retención de la pieza de trabajo. Los ingenieros frecuentemente compensan en exceso aplicando una presión hidráulica excesiva, lo que distorsiona las piezas de paredes delgadas y arruina la concentricidad. Los operadores también subestiman habitualmente la pérdida de fuerza dinámica a altas RPM. Los errores de selección comunes degradan directamente la precisión del torneado y la confiabilidad del proceso. Seleccionar la configuración óptima requiere una evaluación rigurosa de tres variables interdependientes. Debe equilibrar el rango de sujeción, la fuerza de sujeción estática y dinámica y la velocidad máxima de funcionamiento. Este marco técnico le ayuda a evaluar estos parámetros para hacer coincidir las especificaciones del mandril con las capacidades de la máquina. Esto garantiza la estabilidad del proceso, la alta repetibilidad y la seguridad del operador a lo largo de miles de ciclos de producción.
La pérdida de fuerza dinámica es inevitable: la fuerza centrífuga reduce exponencialmente el agarre efectivo a medida que aumentan las RPM; La fuerza de sujeción estática no es una métrica confiable para el mecanizado de alta velocidad.
El rango dicta la versatilidad: el diámetro del orificio pasante y la carrera de la mordaza del mandril deben alinearse tanto con la variación actual de la pieza de trabajo como con los requisitos de producción futuros para evitar cambios frecuentes.
El mantenimiento afecta directamente el rendimiento: la lubricación inadecuada, la holgura mecánica y el desgaste de los componentes internos pueden reducir la fuerza de agarre de un portabrocas motorizado hasta en un 50 %, independientemente de la presión de entrada hidráulica.
La compatibilidad del sistema es fundamental: el mandril debe coincidir perfectamente con la tracción de la barra de tiro, la capacidad del cilindro hidráulico y la configuración de la punta del husillo de la máquina.
Una sujeción exitosa del trabajo en un entorno de producción exige estrictas métricas de desempeño. El sistema debe ofrecer repetibilidad a nivel de micras a lo largo de miles de ciclos. Debe proporcionar un soporte rígido a la pieza sin provocar deformación del material. Una alta calidad El mandril de torno hidráulico logra esto mediante una mecánica de cuña interna precisa. El émbolo de cuña convierte la tracción axial de la barra de tracción en fuerza de agarre radial. Esta ventaja mecánica asegura palanquillas pesadas durante pasadas de desbaste agresivas. El giro de precisión requiere que el mandril mantenga este agarre sin moverse. Cualquier movimiento microscópico de la pieza de trabajo destruye inmediatamente el acabado de la superficie. También reduce drásticamente la vida útil del inserto de carburo. Los ingenieros deben evaluar la sujeción de piezas como un componente dinámico de la máquina herramienta. No es simplemente un elemento estático. Buscamos un descentramiento total del indicador (TIR) de menos de 0,0005 pulgadas en diámetros terminados. Lograr esto requiere una conexión rígida entre la punta del husillo, el cuerpo del mandril y las mordazas superiores.
Los maquinistas deben elegir entre mandriles eléctricos de tolerancia general y mandriles de pinza de alta precisión. Los portabrocas proporcionan un excelente agarre de 360 grados y una precisión de micras. Destacan a altas velocidades con barras de pequeño diámetro. Sin embargo, las pinzas carecen del recorrido radial necesario para diversas piezas fundidas. Un mandril de garras hidráulico se convierte en la opción obligatoria para diámetros más grandes. Maneja fácilmente operaciones de desbaste pesadas y geometrías de piezas variables. Los mandriles de mordaza se adaptan a variaciones significativas de diámetro sin requerir cambios de herramientas. Muerden piezas forjadas en bruto y estabilizan superficies irregulares. Esta versatilidad los hace indispensables en entornos de producción de lotes mixtos. Cuando carga una forja de acero 4140 en bruto, necesita la mordida agresiva de las duras mandíbulas dentadas. Las pinzas simplemente no pueden manejar la escala y la variación dimensional de los materiales fundidos en bruto.
No es posible evaluar el rango de sujeción, la fuerza y la velocidad de forma aislada. Estas tres variables forman un triángulo interdependiente de la física del mecanizado. Para aumentar el rango de sujeción se requieren mordazas superiores más grandes y pesadas. Las mandíbulas más pesadas generan exponencialmente más fuerza centrífuga durante la rotación del husillo. Esta fuerza hacia afuera contrarresta directamente la presión de sujeción hidráulica hacia adentro. En consecuencia, el aumento de la masa de la mandíbula disminuye directamente la velocidad de funcionamiento segura. También reduce la fuerza de agarre dinámica a las RPM máximas. Los ingenieros deben equilibrar constantemente estos tres factores. Priorizar una variable siempre requiere un compromiso en las otras dos. Si necesita girar una pieza a 4000 RPM, debe minimizar el peso de la mandíbula. Si necesita sujetar una pieza fundida masiva e irregular, debe aceptar una velocidad máxima del husillo más baja para mantener una fuerza de sujeción segura.
Seleccionar el diámetro exterior correcto requiere una medición cuidadosa de las holguras de la máquina. Deberá consultar las especificaciones de bancada basculante del torno. El portabrocas debe superar todas las protecciones de chapa durante la aceleración máxima. No debe interferir con las herramientas de la torreta adyacente durante movimientos rápidos. También debe evaluar cuidadosamente los requisitos de tamaño de los orificios pasantes. Las operaciones de alimentación de barras exigen un gran orificio central. El orificio debe acomodar el diámetro máximo de la barra más el espacio libre para el tubo de tracción. El trabajo de lodo permite un diseño de mandril de cuerpo sólido. Los cuerpos sólidos eliminan por completo el orificio pasante. Este diseño aumenta significativamente la rigidez estructural general. Una mayor rigidez se traduce directamente en mejores acabados superficiales y una mayor vida útil de la herramienta. Al configurar un torno de doble husillo, asegúrese de que el diámetro del mandril del subhusillo no restrinja el recorrido del eje Z durante las operaciones de transferencia de piezas.
La carrera radial de la mandíbula determina la versatilidad operativa del sistema de sujeción de piezas. Debes analizar cuidadosamente el trazo por mandíbula. Los mandriles de carrera larga limpian fácilmente bridas grandes durante la carga automatizada. Se adaptan a variaciones significativas en las dimensiones de la materia prima. Esto evita que los operadores reposicionen manualmente las mandíbulas en caso de piezas fundidas irregulares. Sin embargo, los diseños de carrera larga requieren mecanismos de cuña internos más largos. Esto sacrifica la velocidad máxima de funcionamiento y la rigidez general. Los mandriles de carrera corta proporcionan rigidez y fuerza de agarre superiores. Operan de forma segura a RPM mucho más altas. Elija modelos de carrera corta al mecanizar barras de tolerancia estricta o piezas en bruto premecanizadas. Un modelo estándar de carrera corta podría ofrecer 1,5 mm de movimiento radial por mandíbula. Una variante de carrera larga puede ofrecer hasta 5 mm, lo que la hace ideal para celdas de carga robóticas donde las tolerancias de posicionamiento varían.
Hacer coincidir la configuración de las mordazas con la forma de la pieza de trabajo evita graves penalizaciones en la precisión. Las piezas cilíndricas estándar requieren un Portabrocas hidráulico de 3 mordazas para un centrado óptimo. Los accesorios de tubería irregulares a menudo requieren una configuración de 2 mordazas para lograr un espacio libre adecuado. Los componentes cuadrados o rectangulares exigen una configuración de 4 mordazas. Los anillos aeroespaciales de paredes delgadas se benefician enormemente de los diseños de 6 mandíbulas. Seis mordazas distribuyen la presión de sujeción uniformemente por toda la circunferencia. Esto evita que la pieza de trabajo se aplaste o se deforme. Forzar piezas irregulares a configuraciones estándar de 3 mordazas destruye la precisión del mecanizado. Provoca un desgaste desigual de las mordazas maestras y daña las cuñas internas.
| Configuración de la mandíbula | Forma óptima de la pieza de trabajo | Aplicación primaria | Riesgo de deformación |
|---|---|---|---|
| 2 mandíbulas | Accesorios irregulares y asimétricos. | Cuerpos de válvulas, juntas de tuberías | Alto en paredes delgadas |
| 3 mandíbulas | cilíndrico, hexagonal | Torneado estándar, material en barra | Moderado |
| 4 mandíbulas | Cuadrado, rectangular | Material de bloque, piezas fundidas personalizadas. | Moderado |
| 6-mandíbula | Anillos y tubos de paredes delgadas | Componentes aeroespaciales, pistas de rodamientos | Muy bajo |
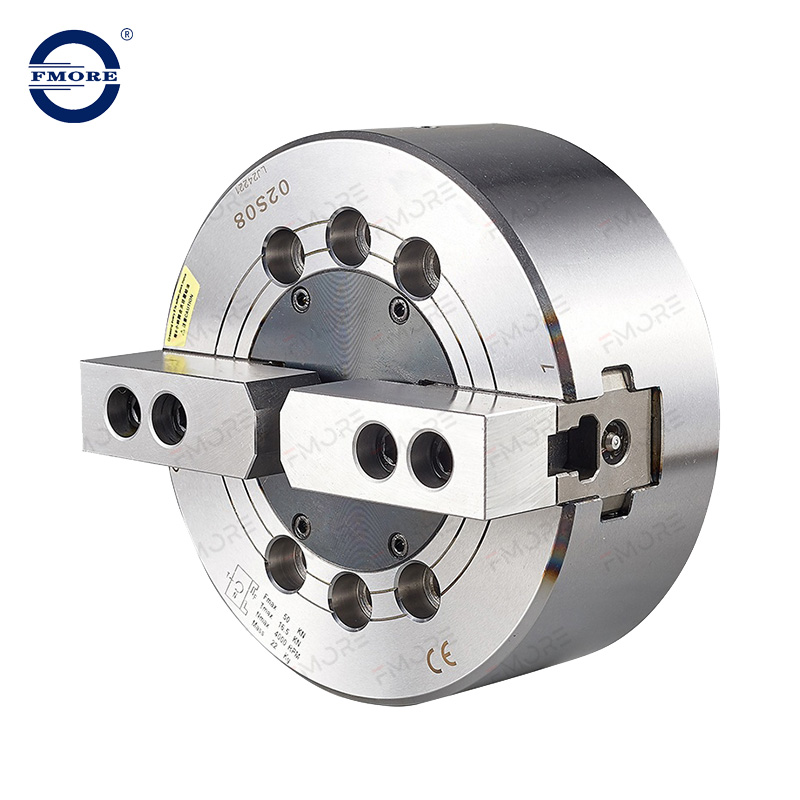
Los mecánicos miden la fuerza de agarre estática mientras el eje permanece estacionario a cero RPM. Esta medición sirve solo como métrica de referencia para la verificación de la configuración. La fuerza de agarre dinámica dicta la seguridad real del mecanizado y la confiabilidad del proceso. A medida que el husillo acelera, la física rotacional se hace cargo del sistema. La masa de las mandíbulas superiores genera una intensa fuerza centrífuga. Esta fuerza hacia afuera contrarresta directamente la presión hidráulica hacia adentro. La fuerza de agarre efectiva cae exponencialmente a medida que aumentan las RPM. Los operadores nunca deben confiar en lecturas de fuerza estática para operaciones de alta velocidad. Debe calcular la pérdida dinámica para garantizar que la pieza permanezca segura. Una configuración que registra 10 000 libras de fuerza de sujeción en reposo podría caer a 3000 libras a 3500 RPM. Si su herramienta de corte genera 4000 libras de empuje radial, la pieza saldrá expulsada de la máquina.
El cilindro hidráulico empuja o tira del tubo de tracción a través del eje. Esta acción acciona el mecanismo de cuña-émbolo dentro del cuerpo del mandril. Debe calcular con precisión la fuerza de tracción requerida. Identifique cualquier discrepancia entre la fuerza del cilindro y los límites de entrada del mandril. Una tracción excesiva en la barra de tiro corta los componentes internos y destruye la cuña. Una tracción insuficiente permite que las piezas se deslicen durante cortes de desbaste intensos. Asegure su El mandril hidráulico coincide exactamente con la carrera del cilindro. Una carrera no coincidente impide que las mordazas alcancen su rango de sujeción completo. Esto crea un grave peligro para la seguridad durante los ciclos de mecanizado automatizados. Siempre verifique el paso y el diámetro de la rosca del tubo de tracción antes de intentar la instalación. Una conexión del tubo de tracción floja vibrará bajo carga, causando una presión de sujeción errática y eventualmente falla en la rosca.
Los componentes de paredes delgadas se aplastan fácilmente bajo presión hidráulica estándar. Debes calcular la fuerza máxima permitida para piezas frágiles. Instalar válvulas reductoras de presión en el circuito hidráulico de la máquina. Estas válvulas permiten a los operadores reducir la presión con precisión. Utilice mordazas suaves envolventes personalizadas para trabajos delicados de segunda operación. Las mordazas envolventes maximizan el área de contacto de la superficie contra la pieza de trabajo. Distribuyen la fuerza de sujeción reducida por toda la circunferencia. Esta estrategia evita los lóbulos y garantiza que la pieza permanezca perfectamente redonda después de soltarla. A menudo mecanizamos mandíbulas para tartas personalizadas en aluminio para anillos aeroespaciales. El aluminio se adapta ligeramente a la pieza, proporcionando una excelente fricción sin requerir alta presión hidráulica.
Los operadores a menudo aumentan la presión manométrica hidráulica para compensar las altas velocidades. Esta es una idea errónea peligrosa que daña el equipo. Una presión manométrica más alta no equivale linealmente a un mecanizado de alta velocidad más seguro. Una presión excesiva distorsiona el cuerpo del mandril y atasca la cuña interna. Debe leer y aplicar las tablas de pérdida de velocidad-fuerza del fabricante. Estas curvas de fuerza de agarre dinámicas trazan la fuerza de agarre en función de las RPM del husillo. Revelan la velocidad exacta a la que la fuerza centrífuga supera la presión hidráulica. Consulte siempre estas tablas antes de programar pasadas de acabado de alta velocidad. Empujar la bomba hidráulica a su máxima clasificación de PSI solo hará que el cuerpo del portabrocas se acampane. Esta deformación permanente arruina las guías de la mandíbula maestra y destruye la repetibilidad de la unidad.
Cada El mandril de torno automático tiene un límite máximo de RPM seguro nominal. Esta clasificación básica supone el uso de mordazas superiores estándar y livianas. Las mordazas personalizadas desplazan el centro de gravedad más lejos del eje de rotación. Las mandíbulas más pesadas reducen drásticamente el límite seguro de RPM. Debe calcular las nuevas RPM máximas en función del peso específico de las mandíbulas. Algunos mandriles avanzados cuentan con diseños de compensación contracentrífuga. Los pesos internos giran hacia afuera para contrarrestar la tracción de las mandíbulas. Estos diseños especializados permiten giros a velocidades ultraaltas sin sacrificar la fuerza de agarre. Al mecanizar pequeños componentes de aluminio a 6000 RPM, la compensación centrífuga se convierte en una necesidad absoluta para mantener la seguridad de las piezas.
Las piezas de trabajo asimétricas introducen un grave desequilibrio en el conjunto giratorio. Las mordazas blandas mal perforadas también desplazan el centro de masa fuera del eje. El desequilibrio introduce vibraciones destructivas directamente en el husillo de la máquina. La vibración degrada el acabado de la superficie inmediatamente y provoca vibración en la herramienta. Además, destruye prematuramente los costosos cojinetes del husillo. Reduzca su límite de RPM efectivas al girar piezas desequilibradas. Siempre equilibre el conjunto del portabrocas y la pieza de trabajo para operaciones de alta velocidad. Utilice mordazas superiores equilibradas dinámicamente siempre que procese componentes simétricos a altas velocidades. Recomendamos utilizar un analizador de vibraciones digital durante la primera edición del artículo. Si la vibración excede los límites del fabricante del husillo, debe reducir las RPM o rediseñar el soporte para restablecer el equilibrio.
La lubricación determina la eficiencia mecánica de los mandriles eléctricos estilo cuña. Debe utilizar grasa para mandril especializada que contenga disulfuro de molibdeno. El refrigerante a alta presión elimina muy rápidamente las grasas de litio habituales. Una lubricación inadecuada aumenta drásticamente la fricción interna a lo largo de las superficies de la cuña. La alta fricción evita que la barra de tiro transmita fuerza a las mandíbulas. Esta condición puede reducir la fuerza de agarre hasta en un 50 por ciento. La holgura mecánica agrava esta degradación de la fuerza con el tiempo. Se produce un desgaste por holgura entre las mordazas maestras y el cuerpo del mandril. Esta holgura permite que las mandíbulas se levanten durante la sujeción, destruyendo la concentricidad. Los operadores deben bombear grasa nueva a los accesorios zerk al comienzo de cada turno. Abra y cierre las mordazas varias veces para distribuir la grasa uniformemente entre los ganchos de cuña.
Seleccione mandíbulas duras dentadas para un desbaste agresivo en la primera operación en material en bruto. Mandíbulas blandas personalizadas para una concentricidad de segunda operación de alta precisión. La fijación de estas mordazas requiere un estricto cumplimiento de los protocolos mecánicos. Debe utilizar una llave dinamométrica calibrada en todos los pernos de montaje de la mordaza. Los pernos mal apretados se estiran bajo cargas centrífugas pesadas. Esto provoca elevación de la mandíbula, pérdida de repetibilidad y graves riesgos de seguridad. Limpie bien los dientes antes de montar mordazas nuevas. Las virutas atrapadas alteran la posición de la mandíbula e inducen errores de descentramiento inmediatos. Los dientes estándar de 1,5 mm x 60 grados proporcionan un agarre excelente, pero deben permanecer libres de residuos. Una sola viruta de metal atrapada en las estrías desviará la mandíbula del centro varias milésimas de pulgada.
Evalúe cuidadosamente la calidad metalúrgica del cuerpo del mandril. Una prima El portabrocas eléctrico utiliza cuerpos de acero forjado en lugar de hierro fundido. El acero resiste mucho mejor la deformación radial bajo alta presión hidráulica. La alta rigidez garantiza una repetibilidad a largo plazo en millones de ciclos de sujeción. Evalúe la disponibilidad de émbolos de cuña y mandíbulas maestras de repuesto. Planifique desmontajes de rutina para inspeccionar los componentes internos en busca de irritaciones. Mantener la rigidez del hardware es la única forma de mantener una precisión a nivel de micras. Si se descuida el desgaste interno, se producirán piezas desechadas y daños en el husillo. Recomendamos un desmontaje completo y una limpieza ultrasónica cada seis meses en entornos de alta producción. Inspeccione los ganchos de cuña para ver si están rayados y reemplace las mordazas maestras si las guías muestran un espacio excesivo.
Siga este proceso estructurado para especificar el hardware de sujeción correcto para su centro de torneado.
Defina la envolvente: comience documentando los diámetros de pieza máximos y mínimos absolutos. Tenga en cuenta el tamaño del orificio pasante requerido para su barra más grande. Identificar la forma de la pieza de trabajo y el estado de la materia prima. Determine si está agarrando piezas fundidas en bruto, piezas forjadas lisas o barras estiradas. Esta envolvente dicta la carrera de la mordaza requerida y el diámetro total del mandril. No sobredimensione el portabrocas innecesariamente. Los mandriles de gran tamaño limitan la velocidad máxima del husillo y aumentan los tiempos de ciclo.
Calcule la masa y la velocidad: determine las mordazas superiores más pesadas necesarias para sus aplicaciones específicas. Calcule las RPM máximas necesarias para lograr una superficie óptima. Haga una referencia cruzada de estos dos puntos de datos utilizando gráficos de fuerza dinámica. Verifique que la fuerza de agarre restante exceda las fuerzas de corte requeridas. Si la fuerza cae demasiado, debe reducir la masa de la mandíbula. Alternativamente, debe especificar un mandril con mecanismos de compensación contracentrífugos.
Verifique las interfaces de la máquina: confirme el tipo exacto de punta del husillo antes de solicitar cualquier sujeción. Las configuraciones comunes incluyen diseños de respaldo plano A2-6, A2-8 y A2-11. Verifique la compatibilidad de la rosca del tubo de tracción con el nuevo émbolo de cuña. Verifique que los límites de carrera del cilindro hidráulico coincidan con los requisitos del mandril. Un desajuste de carrera impide que las mordazas se activen por completo. Esto deja la pieza de trabajo peligrosamente suelta durante los ciclos de mecanizado automatizados.
Evaluación de proveedores: evalúe a los fabricantes en función de la rigidez del hardware y la calidad metalúrgica verificables. Exija total transparencia con respecto a sus gráficos dinámicos de pérdida de fuerza. Verifique las tolerancias de descentramiento indicadas antes de finalizar la compra. Asegure su El mandril de torno CNC cumple con todos los estándares de seguridad internacionales. Un proveedor acreditado proporciona documentación completa para los procedimientos de reconstrucción y los intervalos de mantenimiento. Dé prioridad a los proveedores que tengan en existencia localmente mordazas maestras de repuesto y componentes de cuña interna.
Seleccionar el sistema de sujeción adecuado requiere un análisis riguroso de la física dinámica. Debe equilibrar cuidadosamente el rango de sujeción, la rigidez del hardware y los límites de velocidad. Ignorar la pérdida de fuerza centrífuga inevitablemente da como resultado parámetros de mecanizado comprometidos. Siga estos pasos prácticos para garantizar una configuración segura y precisa:
Audite con precisión la salida del cilindro hidráulico y las especificaciones de la punta del husillo de su máquina actual.
Calcule la pérdida de fuerza de agarre dinámica utilizando las mandíbulas superiores más pesadas previstas antes de programar.
Consulte con ingenieros de sujeción para verificar sus límites máximos absolutos de RPM seguras.
Implemente un estricto programa de lubricación diaria utilizando grasa de disulfuro de molibdeno especificada por el fabricante.
Exija el uso de llaves dinamométricas calibradas para todos los procedimientos de instalación de la mandíbula.
R: La fuerza centrífuga actúa sobre la masa de las mandíbulas superiores. A medida que aumenta la velocidad del husillo, esta fuerza empuja las mandíbulas hacia afuera. Este tirón hacia afuera contrarresta directamente la fuerza de cuña hacia adentro generada por el cilindro hidráulico. El desgaste interno, la falta de lubricación y las pesadas mandíbulas personalizadas agravan esta peligrosa pérdida de fuerza.
R: Debe verificar tres interfaces mecánicas críticas. Primero, haga coincidir exactamente la rosca del tubo de tracción. En segundo lugar, asegúrese de que la tracción máxima de la barra de tiro del cilindro no exceda el límite nominal del mandril. Finalmente, confirme que la longitud de la carrera del cilindro coincida perfectamente con la distancia de actuación requerida del émbolo de cuña.
R: Los mandriles de mordaza ofrecen un amplio rango de sujeción y una fuerza de agarre excepcional para desbaste. Manejan fácilmente piezas fundidas irregulares y de diámetros variados. Los portabrocas proporcionan un agarre de 360 grados y una precisión de micras. Las pinzas destacan a altas velocidades pero carecen de la carrera necesaria para manejar grandes variaciones de diámetro.
R: Los estándares de la industria requieren lubricación en cada turno o al menos diariamente. Debe bombear grasa en cada accesorio zerk hasta que salga grasa limpia. Utilice siempre la grasa para portabrocas especificada por el fabricante. Una grasa incorrecta altera el coeficiente de fricción y reduce gravemente la fuerza de agarre interna.
R: Sí. La masa de la mandíbula y las RPM seguras comparten una relación inversa. Las mandíbulas más pesadas generan más fuerza centrífuga a cualquier velocidad determinada. Debe reducir las RPM del husillo para mantener una fuerza de agarre dinámica segura. Consulte siempre la tabla de pérdida de velocidad-fuerza específica del fabricante.
R: La mala repetibilidad se debe a varios problemas mecánicos. La falta de lubricación adecuada es la causa más común. Las mordazas maestras desgastadas crean holgura mecánica y elevación de la mandíbula. Los pernos de las mordazas mal apretados se mueven bajo cargas pesadas. Finalmente, una presión hidráulica excesiva puede distorsionar el propio cuerpo del mandril.
