
- Alle
- Produktname
- Produktschlüsselwort
- Produktmodell
- Produktzusammenfassung
- Produktbeschreibung
- Mehrfeldsuche


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 23.09.2026 Herkunft: Website


Beim Hochgeschwindigkeits-CNC-Drehen ist die Werkstückspannung der größte Engpass für Präzision und Sicherheit. Die Angabe des falschen Setups führt zu Ausschussteilen aufgrund starker Unrundheit, beschleunigtem Spindelverschleiß und katastrophalem Teileauswurf. Mit zunehmender Spindeldrehzahl wirkt die Zentrifugalkraft aktiv dem Festhalten des Werkstücks entgegen. Ingenieure kompensieren häufig zu viel, indem sie übermäßigen Hydraulikdruck anwenden, der dünnwandige Teile verformt und die Konzentrizität beeinträchtigt. Bediener unterschätzen außerdem routinemäßig den dynamischen Kraftverlust bei hohen Drehzahlen. Häufige Auswahlfehler beeinträchtigen direkt die Drehgenauigkeit und Prozesssicherheit. Die Auswahl des optimalen Setups erfordert eine strenge Bewertung dreier voneinander abhängiger Variablen. Sie müssen den Spannbereich, die statische und dynamische Spannkraft sowie die maximale Betriebsgeschwindigkeit ausbalancieren. Dieses technische Framework hilft Ihnen bei der Bewertung dieser Parameter, um die Spannfutterspezifikationen an die Maschinenfunktionen anzupassen. Dies gewährleistet Prozessstabilität, hohe Wiederholgenauigkeit und Bedienersicherheit über Tausende von Produktionszyklen hinweg.
Der Verlust dynamischer Kraft ist unvermeidlich: Die Zentrifugalkraft verringert den effektiven Grip exponentiell, wenn die Drehzahl steigt. Die statische Spannkraft ist keine zuverlässige Messgröße für die Hochgeschwindigkeitsbearbeitung.
Der Bereich bestimmt die Vielseitigkeit: Der Durchgangslochdurchmesser und der Backenhub des Spannfutters müssen sowohl auf die aktuelle Werkstückvarianz als auch auf zukünftige Produktionsanforderungen abgestimmt sein, um häufige Umrüstungen zu vermeiden.
Wartung wirkt sich direkt auf die Leistung aus: Unzureichende Schmierung, mechanische Lockerheit und Verschleiß interner Komponenten können die Spannkraft eines Kraftspannfutters um bis zu 50 % reduzieren, unabhängig vom hydraulischen Eingangsdruck.
Die Systemkompatibilität ist von entscheidender Bedeutung: Das Spannfutter muss perfekt auf die Zugkraft der Maschine, die Kapazität des Hydraulikzylinders und die Konfiguration der Spindelnase abgestimmt sein.
Für eine erfolgreiche Spannhaltung in einer Produktionsumgebung sind strenge Leistungskennzahlen erforderlich. Das System muss eine Wiederholgenauigkeit im Mikrometerbereich über Tausende von Zyklen hinweg liefern. Es muss eine starre Teileunterstützung bieten, ohne dass es zu Materialverformungen kommt. Eine hochwertige Das hydraulische Drehfutter erreicht dies durch eine präzise interne Keilmechanik. Der Keilstößel wandelt die axiale Zugkraft der Zugstange in eine radiale Greifkraft um. Dieser mechanische Vorteil sichert schwere Werkstücke bei aggressiven Schruppdurchgängen. Beim Präzisionsdrehen muss das Spannfutter diesen Halt beibehalten, ohne sich zu verschieben. Jede mikroskopische Bewegung des Werkstücks zerstört sofort die Oberflächenbeschaffenheit. Außerdem wird die Lebensdauer der Hartmetalleinsätze drastisch verkürzt. Ingenieure müssen die Werkstückspannung als dynamische Komponente der Werkzeugmaschine bewerten. Es handelt sich nicht nur um eine statische Einrichtung. Wir achten auf einen Total Indicator Runout (TIR) von weniger als 0,0005 Zoll bei fertigen Durchmessern. Um dies zu erreichen, ist eine starre Verbindung zwischen der Spindelnase, dem Futterkörper und den Aufsatzbacken erforderlich.
Maschinenbauer müssen sich zwischen Kraftspannfuttern mit Allgemeintoleranz und hochpräzisen Spannzangenfuttern entscheiden. Spannzangenfutter bieten einen hervorragenden 360-Grad-Griff und eine Genauigkeit im Mikrometerbereich. Sie zeichnen sich durch hohe Geschwindigkeiten mit Stangenmaterial mit kleinem Durchmesser aus. Allerdings fehlt den Spannzangen der für verschiedene Gussteile erforderliche Radialhub. Bei größeren Durchmessern wird ein hydraulisches Backenfutter zur zwingenden Wahl. Schwere Schruppbearbeitungen und unterschiedliche Teilegeometrien bewältigt es problemlos. Backenfutter ermöglichen große Durchmesserschwankungen, ohne dass ein Werkzeugwechsel erforderlich ist. Sie verbeißen sich in rohe Schmiedeteile und stabilisieren unebene Oberflächen. Diese Vielseitigkeit macht sie unverzichtbar in Produktionsumgebungen mit gemischten Chargen. Wenn Sie ein raues Schmiedestück aus 4140-Stahl laden, benötigen Sie den aggressiven Biss gezahnter, harter Backen. Spannzangen sind einfach nicht in der Lage, mit den Maßstäben und Dimensionsunterschieden von Gussrohmaterialien umzugehen.
Spannbereich, Kraft und Geschwindigkeit lassen sich nicht isoliert beurteilen. Diese drei Variablen bilden ein voneinander abhängiges Dreieck der Bearbeitungsphysik. Die Vergrößerung des Spannbereichs erfordert größere und schwerere Aufsatzbacken. Schwerere Backen erzeugen bei der Spindelrotation eine exponentiell höhere Zentrifugalkraft. Diese nach außen gerichtete Kraft wirkt direkt dem nach innen gerichteten hydraulischen Spanndruck entgegen. Folglich verringert eine Erhöhung der Backenmasse direkt Ihre sichere Arbeitsgeschwindigkeit. Es reduziert auch Ihre dynamische Greifkraft bei Spitzendrehzahl. Ingenieure müssen diese drei Faktoren ständig in Einklang bringen. Die Priorisierung einer Variablen erfordert immer einen Kompromiss bei den anderen beiden. Wenn Sie ein Teil mit 4.000 U/min drehen müssen, müssen Sie das Backengewicht minimieren. Wenn Sie ein massives, unregelmäßiges Gussstück greifen müssen, müssen Sie eine niedrigere maximale Spindelgeschwindigkeit akzeptieren, um eine sichere Spannkraft aufrechtzuerhalten.
Die Auswahl des richtigen Außendurchmessers erfordert eine sorgfältige Messung des Maschinenspiels. Beachten Sie unbedingt die Spezifikationen zum Schwenkbereich der Drehmaschine. Das Spannfutter muss bei maximaler Beschleunigung alle Blechschutzvorrichtungen passieren. Bei schnellen Bewegungen darf es die benachbarten Revolverwerkzeuge nicht beeinträchtigen. Sie müssen auch die Anforderungen an die Größe der Durchgangslöcher sorgfältig prüfen. Stangenzuführvorgänge erfordern eine große zentrale Bohrung. Die Bohrung muss den maximalen Stangendurchmesser plus Spielraum für das Zugrohr aufnehmen. Die Slug-Arbeit ermöglicht ein solides Spannfutterdesign. Bei Festkörpern entfällt das Durchgangsloch vollständig. Dieses Design erhöht die Gesamtstruktursteifigkeit erheblich. Eine höhere Steifigkeit führt direkt zu besseren Oberflächengüten und einer längeren Werkzeuglebensdauer. Stellen Sie beim Einrichten einer Doppelspindel-Drehmaschine sicher, dass der Durchmesser des Gegenspindelfutters die Bewegung der Z-Achse während der Teileübertragung nicht einschränkt.
Der radiale Backenhub bestimmt die Einsatzvielfalt des Werkstückspannsystems. Sie müssen den Schlag pro Kiefer sorgfältig analysieren. Langhubspannfutter reinigen problemlos große Flansche beim automatischen Laden. Sie berücksichtigen erhebliche Schwankungen in den Abmessungen des Rohmaterials. Dies verhindert, dass der Bediener die Backen bei unregelmäßigen Gussteilen manuell neu positionieren muss. Langhubkonstruktionen erfordern jedoch längere interne Keilmechanismen. Dies geht zu Lasten der maximalen Betriebsgeschwindigkeit und der Gesamtsteifigkeit. Kurzhubfutter bieten überlegene Steifigkeit und Spannkraft. Sie arbeiten sicher bei viel höheren Drehzahlen. Wählen Sie Kurzhubmodelle, wenn Sie Stangenmaterial mit engen Toleranzen oder vorbearbeitete Rohlinge bearbeiten. Ein Standard-Kurzhubmodell bietet möglicherweise eine radiale Bewegung von 1,5 mm pro Backe. Eine Variante mit langem Hub kann bis zu 5 mm bieten, was sie ideal für Roboterladezellen macht, bei denen die Positionierungstoleranzen variieren.
Die Anpassung der Backenkonfiguration an die Werkstückform verhindert erhebliche Genauigkeitseinbußen. Standardzylindrische Teile erfordern a 3-Backen-Hydraulikspannfutter für optimale Zentrierung. Unregelmäßige Rohrverbindungen erfordern häufig eine 2-Backen-Anordnung, um den richtigen Abstand zu gewährleisten. Quadratische oder rechteckige Bauteile erfordern eine 4-Backen-Konfiguration. Dünnwandige Luft- und Raumfahrtringe profitieren enorm von 6-Backen-Designs. Sechs Backen verteilen den Spanndruck gleichmäßig über den Umfang. Dadurch wird verhindert, dass das Werkstück quetscht oder unrund wird. Das Erzwingen unregelmäßiger Teile in standardmäßigen 3-Backen-Konfigurationen beeinträchtigt die Bearbeitungsgenauigkeit. Dies führt zu ungleichmäßigem Verschleiß der Hauptbacken und beschädigt die inneren Keile.
| Backenkonfiguration | Optimale Werkstückform | Primäre Anwendung | Verformungsrisiko |
|---|---|---|---|
| 2-Backen | Unregelmäßige, asymmetrische Beschläge | Ventilkörper, Rohrverbindungen | Hoch auf dünnen Wänden |
| 3-Backen | Zylindrisch, sechseckig | Standarddrehen, Stangenmaterial | Mäßig |
| 4-Backen | Quadratisch, rechteckig | Blockmaterial, kundenspezifische Gussteile | Mäßig |
| 6-Backen | Dünnwandige Ringe, Rohre | Luft- und Raumfahrtkomponenten, Lagerringe | Sehr niedrig |
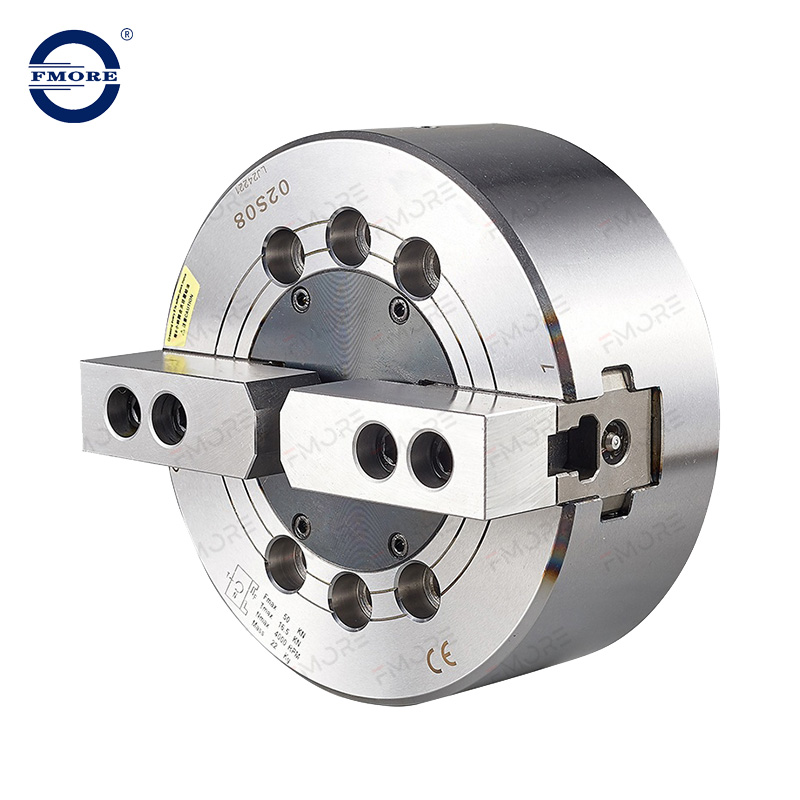
Die Mechanik misst die statische Greifkraft, während die Spindel bei null U/min stationär bleibt. Diese Messung dient nur als Basismetrik für die Setup-Überprüfung. Die dynamische Spannkraft bestimmt die tatsächliche Bearbeitungssicherheit und Prozesszuverlässigkeit. Wenn die Spindel beschleunigt, übernimmt die Rotationsphysik das System. Die Masse der Aufsatzbacken erzeugt eine starke Zentrifugalkraft. Diese nach außen gerichtete Kraft wirkt direkt dem nach innen gerichteten hydraulischen Druck entgegen. Die effektive Greifkraft nimmt mit steigender Drehzahl exponentiell ab. Bediener dürfen sich bei Hochgeschwindigkeitsvorgängen niemals auf statische Kraftmessungen verlassen. Sie müssen den dynamischen Verlust berechnen, um sicherzustellen, dass das Teil sicher bleibt. Ein Aufbau, der im Ruhezustand eine Klemmkraft von 10.000 Pfund registriert, könnte bei 3.500 U/min auf 3.000 Pfund sinken. Wenn Ihr Schneidwerkzeug einen Radialschub von 4.000 Pfund erzeugt, wird das Teil aus der Maschine ausgeworfen.
Der Hydraulikzylinder schiebt oder zieht das Zugrohr durch die Spindel. Durch diese Aktion wird der Keil-Stößel-Mechanismus im Futterkörper aktiviert. Sie müssen die erforderliche Zugkraft genau berechnen. Identifizieren Sie etwaige Abweichungen zwischen der Zylinderkraft und den Spannfutter-Eingangsgrenzen. Übermäßiger Deichselzug schert interne Bauteile ab und zerstört den Keil. Bei unzureichender Zugkraft können Teile bei schweren Schruppschnitten verrutschen. Stellen Sie sicher, dass Ihre Das hydraulische Kraftspannfutter passt exakt zum Zylinderhub. Ein nicht übereinstimmender Hub verhindert, dass die Backen ihren vollen Spannbereich erreichen. Dies stellt ein erhebliches Sicherheitsrisiko während automatisierter Bearbeitungszyklen dar. Überprüfen Sie stets die Gewindesteigung und den Durchmesser des Zugrohrgewindes, bevor Sie mit der Installation beginnen. Eine lockere Zugrohrverbindung vibriert unter Last, was zu unregelmäßigem Klemmdruck und schließlich zum Versagen des Fadens führt.
Dünnwandige Bauteile lassen sich unter normalem Hydraulikdruck leicht zerdrücken. Sie müssen die maximal zulässige Kraft für zerbrechliche Teile berechnen. Installieren Sie Druckminderventile im Hydraulikkreislauf der Maschine. Mit diesen Ventilen kann der Bediener den Druck präzise senken. Für heikle Zweitoperationsarbeiten verwenden Sie speziell angefertigte umlaufende weiche Backen. Umlaufende Backen maximieren den Oberflächenkontaktbereich mit dem Werkstück. Sie verteilen die reduzierte Spannkraft über den gesamten Umfang. Diese Strategie verhindert eine Ausbuchtung und stellt sicher, dass das Teil nach dem Lösen perfekt rund bleibt. Für Luft- und Raumfahrtringe fertigen wir häufig kundenspezifische Tortenbacken aus Aluminium. Das Aluminium passt sich leicht dem Teil an und sorgt so für hervorragende Reibung, ohne dass ein hoher Hydraulikdruck erforderlich ist.
Bediener erhöhen oft den hydraulischen Manometerdruck, um hohe Geschwindigkeiten auszugleichen. Dies ist ein gefährliches Missverständnis, das der Ausrüstung schadet. Ein höherer Überdruck bedeutet nicht linear eine sicherere Hochgeschwindigkeitsbearbeitung. Übermäßiger Druck verformt den Futterkörper und blockiert den Innenkeil. Sie müssen die Geschwindigkeits-Kraft-Verlustdiagramme des Herstellers lesen und anwenden. Diese dynamischen Greifkraftkurven zeichnen die Greifkraft in Abhängigkeit von der Spindeldrehzahl auf. Sie zeigen die genaue Geschwindigkeit an, bei der die Zentrifugalkraft den hydraulischen Druck übersteigt. Beachten Sie immer diese Diagramme, bevor Sie Hochgeschwindigkeits-Schlichtdurchläufe programmieren. Wenn Sie die Hydraulikpumpe auf ihren maximalen PSI-Nennwert drücken, führt dies nur dazu, dass der Spannfutterkörper glockenförmig wird. Diese dauerhafte Verformung zerstört die Führungsbahnen der Hauptbacken und zerstört die Wiederholgenauigkeit der Einheit.
Jeder Das automatische Drehfutter verfügt über eine maximale sichere Drehzahlbegrenzung. Bei dieser Basisbewertung wird die Verwendung standardmäßiger, leichter Aufsatzbacken vorausgesetzt. Maßgeschneiderte Backen verlagern den Schwerpunkt weiter von der Rotationsachse. Schwerere Backen senken die sichere Drehzahlgrenze drastisch. Sie müssen die neue maximale Drehzahl auf der Grundlage spezifischer Backengewichte berechnen. Einige fortschrittliche Spannfutter verfügen über Konstruktionen mit Gegenzentrifugalkompensation. Interne Gewichte schwenken nach außen, um dem Zug der Backen entgegenzuwirken. Diese speziellen Designs ermöglichen ultraschnelle Kurvenfahrten ohne Einbußen bei der Griffkraft. Bei der Bearbeitung kleiner Aluminiumbauteile mit 6.000 U/min wird der Fliehkraftausgleich zur absoluten Notwendigkeit, um die Teilesicherheit zu gewährleisten.
Asymmetrische Werkstücke führen zu einer starken Unwucht in der rotierenden Baugruppe. Auch unsachgemäß gebohrte weiche Backen verlagern den Massenschwerpunkt aus der Achse. Unwucht führt zerstörerische Vibrationen direkt in die Maschinenspindel ein. Durch Vibrationen wird die Oberflächengüte sofort beeinträchtigt und es kommt zum Rattern des Werkzeugs. Außerdem werden teure Spindellager vorzeitig zerstört. Senken Sie Ihre effektive Drehzahlgrenze, wenn Sie Teile mit Unwucht drehen. Bei Hochgeschwindigkeitsbearbeitungen immer die Spannfutter- und Werkstückbaugruppe ausbalancieren. Verwenden Sie dynamisch ausgewuchtete Aufsatzbacken, wenn Sie symmetrische Bauteile mit hohen Geschwindigkeiten bearbeiten. Wir empfehlen den Einsatz eines digitalen Schwingungsanalysators beim ersten Artikeldurchlauf. Wenn die Vibration die Grenzwerte des Spindelherstellers überschreitet, müssen Sie die Drehzahl reduzieren oder die Werkstückhalterung neu konstruieren, um das Gleichgewicht wiederherzustellen.
Die Schmierung bestimmt die mechanische Effizienz von Keilspannfuttern. Sie müssen spezielles Spannfutterfett verwenden, das Molybdändisulfid enthält. Hochdruckkühlmittel wäscht Standard-Lithiumfette sehr schnell weg. Eine unzureichende Schmierung erhöht die innere Reibung entlang der Keilflächen drastisch. Hohe Reibung verhindert, dass die Deichsel Kraft auf die Backen überträgt. Dieser Zustand kann die Greifkraft um bis zu 50 Prozent reduzieren. Durch mechanische Lockerheit verstärkt sich dieser Kraftabbau mit der Zeit. Zwischen den Hauptbacken und dem Futterkörper entsteht Spielverschleiß. Durch diese Lockerheit können sich die Backen beim Spannen anheben, wodurch die Konzentrizität zerstört wird. Bediener sollten zu Beginn jeder Schicht frisches Fett in die Schmiernippel pumpen. Öffnen und schließen Sie die Backen mehrmals, um das Fett gleichmäßig über die Keilhaken zu verteilen.
Wählen Sie gezahnte harte Backen für aggressives Schruppen im ersten Arbeitsgang an Rohmaterial. Benutzerdefinierte weiche Backen für hochpräzise Konzentrizität im zweiten Arbeitsgang. Die Befestigung dieser Backen erfordert die strikte Einhaltung mechanischer Protokolle. Sie müssen für alle Backenbefestigungsschrauben einen kalibrierten Drehmomentschlüssel verwenden. Unzureichend angezogene Schrauben dehnen sich unter starker Zentrifugalbelastung. Dies führt zum Anheben des Kiefers, zum Verlust der Wiederholgenauigkeit und zu erheblichen Sicherheitsrisiken. Reinigen Sie die Verzahnungen gründlich, bevor Sie neue Backen montieren. Eingeschlossene Späne verändern die Backenposition und führen zu sofortigen Rundlauffehlern. Standardmäßige 1,5 mm x 60-Grad-Zackungen bieten hervorragenden Halt, müssen jedoch frei von Schmutz bleiben. Ein einzelner Metallsplitter, der in den Verzahnungen gefangen ist, kann die Backe um mehrere Tausendstel Zoll aus der Mitte werfen.
Beurteilen Sie sorgfältig die metallurgische Qualität des Futterkörpers. Eine Prämie Kraftspannfutter verwenden geschmiedete Stahlkörper anstelle von Gusseisen. Stahl widersteht radialer Verformung unter hohem hydraulischem Druck viel besser. Die hohe Steifigkeit gewährleistet eine langfristige Wiederholgenauigkeit über Millionen von Spannzyklen hinweg. Bewerten Sie die Verfügbarkeit von Ersatz-Keilkolben und Hauptbacken. Planen Sie routinemäßige Demontagearbeiten ein, um interne Komponenten auf Abrieb zu prüfen. Die Aufrechterhaltung der Hardware-Steifigkeit ist die einzige Möglichkeit, die Genauigkeit im Mikrometerbereich aufrechtzuerhalten. Die Vernachlässigung des inneren Verschleißes führt direkt zu Ausschussteilen und Spindelschäden. In Produktionsumgebungen empfehlen wir alle sechs Monate eine vollständige Demontage und Ultraschallreinigung. Überprüfen Sie die Keilhaken auf Riefen und tauschen Sie die Hauptbacken aus, wenn die Führungsbahnen zu viel Spiel aufweisen.
Befolgen Sie diesen strukturierten Prozess, um die richtige Werkstückhalterung für Ihr Drehzentrum zu spezifizieren.
Definieren Sie die Hülle: Beginnen Sie mit der Dokumentation des absoluten maximalen und minimalen Teiledurchmessers. Beachten Sie die erforderliche Durchgangslochgröße für Ihr größtes Stangenmaterial. Identifizieren Sie die Werkstückform und den Zustand des Rohmaterials. Stellen Sie fest, ob Sie grobe Gussteile, glatte Schmiedeteile oder gezogene Stangen greifen. Diese Hüllkurve bestimmt den erforderlichen Backenhub und den Gesamtfutterdurchmesser. Überdimensionieren Sie das Spannfutter nicht unnötig. Übergroße Spannfutter begrenzen Ihre maximale Spindelgeschwindigkeit und verlängern die Zykluszeiten.
Berechnen Sie Masse und Geschwindigkeit: Bestimmen Sie die schwersten Aufsatzbacken, die für Ihre spezifischen Anwendungen erforderlich sind. Berechnen Sie die maximale Drehzahl, die erforderlich ist, um optimale Oberflächenaufnahmen zu erzielen. Vergleichen Sie diese beiden Datenpunkte mithilfe dynamischer Kraftdiagramme. Stellen Sie sicher, dass die verbleibende Greifkraft Ihre erforderlichen Schnittkräfte übersteigt. Sinkt die Kraft zu stark ab, müssen Sie die Backenmasse reduzieren. Alternativ müssen Sie ein Spannfutter mit Gegenzentrifugalausgleichsmechanismen angeben.
Überprüfen Sie die Maschinenschnittstellen: Bestätigen Sie Ihren genauen Spindelspitzentyp, bevor Sie eine Werkstückhalterung bestellen. Zu den gängigen Konfigurationen gehören A2-6-, A2-8- und A2-11-Designs mit flacher Rückseite. Überprüfen Sie die Kompatibilität des Zugrohrgewindes mit dem neuen Keilkolben. Stellen Sie sicher, dass die Hubgrenzen des Hydraulikzylinders mit den Spannfutteranforderungen übereinstimmen. Eine Hubfehlanpassung verhindert, dass die Backen vollständig betätigt werden. Dadurch bleibt das Werkstück während automatisierter Bearbeitungszyklen gefährlich locker.
Lieferantenbewertung: Bewerten Sie Hersteller anhand der nachweisbaren Hardware-Steifigkeit und der metallurgischen Qualität. Fordern Sie vollständige Transparenz hinsichtlich ihrer dynamischen Kraftverlustdiagramme. Überprüfen Sie die angegebenen Rundlauftoleranzen, bevor Sie den Kauf abschließen. Stellen Sie sicher, dass Ihre Das CNC-Drehfutter erfüllt alle internationalen Sicherheitsstandards. Ein seriöser Anbieter stellt eine umfassende Dokumentation für Umbauvorgänge und Wartungsintervalle bereit. Priorisieren Sie Anbieter, die Ersatz-Hauptbacken und interne Keilkomponenten vor Ort auf Lager haben.
Die Auswahl des richtigen Spannsystems erfordert eine gründliche Analyse der dynamischen Physik. Sie müssen Spannbereich, Hardware-Steifigkeit und Geschwindigkeitsbegrenzungen sorgfältig abwägen. Das Ignorieren des Zentrifugalkraftverlusts führt unweigerlich zu einer Beeinträchtigung der Bearbeitungsparameter. Befolgen Sie diese umsetzbaren Schritte, um eine sichere und genaue Einrichtung zu gewährleisten:
Überprüfen Sie die Hydraulikzylinderleistung und die Spezifikationen der Spindelnase Ihrer aktuellen Maschine genau.
Berechnen Sie vor der Programmierung den dynamischen Greifkraftverlust unter Verwendung Ihrer voraussichtlich schwersten Oberbacken.
Wenden Sie sich an Spanntechniktechniker, um Ihre absoluten, sicheren Drehzahlgrenzen zu überprüfen.
Führen Sie einen strengen täglichen Schmierplan mit vom Hersteller angegebenem Molybdändisulfidfett ein.
Fordern Sie die Verwendung kalibrierter Drehmomentschlüssel für alle Backeninstallationsvorgänge an.
A: Auf die Masse der Oberbacken wirkt die Zentrifugalkraft. Mit steigender Spindeldrehzahl zieht diese Kraft die Backen nach außen. Dieser nach außen gerichtete Zug wirkt direkt der vom Hydraulikzylinder erzeugten nach innen gerichteten Keilkraft entgegen. Interner Verschleiß, mangelnde Schmierung und schwere Spezialbacken verstärken diesen gefährlichen Kraftverlust.
A: Sie müssen drei kritische mechanische Schnittstellen überprüfen. Passen Sie zunächst das Zugrohrgewinde genau an. Zweitens stellen Sie sicher, dass die maximale Zugkraft des Zylinders den Nenngrenzwert des Spannfutters nicht überschreitet. Stellen Sie abschließend sicher, dass die Hublänge des Zylinders perfekt mit dem erforderlichen Keil-Kolben-Betätigungsabstand übereinstimmt.
A: Backenfutter bieten einen großen Spannbereich und eine außergewöhnliche Spannkraft beim Schruppen. Sie bewältigen problemlos unregelmäßige Gussteile und unterschiedliche Durchmesser. Spannzangenfutter bieten einen 360-Grad-Griff und eine Genauigkeit im Mikrometerbereich. Spannzangen eignen sich hervorragend für hohe Geschwindigkeiten, verfügen jedoch nicht über den nötigen Hub, um große Durchmesserschwankungen zu bewältigen.
A: Industriestandards erfordern eine Schmierung jede Schicht oder zumindest täglich. Sie müssen Fett in jeden Schmiernippel pumpen, bis sauberes Fett austritt. Verwenden Sie immer das vom Hersteller angegebene Futterfett. Falsches Fett verändert den Reibungskoeffizienten und verringert die innere Greifkraft erheblich.
A: Ja. Backenmasse und sichere Drehzahl stehen in einem umgekehrten Verhältnis zueinander. Schwerere Backen erzeugen bei jeder Geschwindigkeit eine höhere Zentrifugalkraft. Sie müssen die Spindeldrehzahl reduzieren, um eine sichere dynamische Greifkraft aufrechtzuerhalten. Konsultieren Sie immer die spezifische Geschwindigkeits-Kraft-Verlusttabelle des Herstellers.
A: Die schlechte Wiederholgenauigkeit ist auf mehrere mechanische Probleme zurückzuführen. Mangelnde Schmierung ist die häufigste Ursache. Abgenutzte Hauptbacken führen zu mechanischer Lockerheit und zum Anheben der Backen. Falsch angezogene Backenschrauben verschieben sich bei starker Belastung. Schließlich kann ein übermäßiger Hydraulikdruck den Futterkörper selbst verformen.
