
- Все
- Название продукта
- Ключевое слово продукта
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Поиск по нескольким полям


Просмотры: 0 Автор: Редактор сайта Время публикации: 23 сентября 2026 г. Происхождение: Сайт


При высокоскоростной токарной обработке с ЧПУ крепление заготовки является основным узким местом для точности и безопасности. Неправильная настройка приводит к браку деталей из-за сильного биения, ускоренному износу шпинделя и катастрофическому выбросу детали. По мере увеличения скорости шпинделя центробежная сила активно препятствует удержанию заготовки. Инженеры часто компенсируют это, применяя чрезмерное гидравлическое давление, которое деформирует тонкостенные детали и нарушает концентричность. Операторы также часто недооценивают потери динамической силы на высоких оборотах. Распространенные ошибки при выборе напрямую снижают точность токарной обработки и надежность процесса. Выбор оптимальной установки требует тщательной оценки трех взаимозависимых переменных. Вы должны сбалансировать диапазон зажима, статическую и динамическую силу зажима и максимальную рабочую скорость. Эта техническая основа поможет вам оценить эти параметры, чтобы сопоставить характеристики патрона с возможностями станка. Это обеспечивает стабильность процесса, высокую повторяемость и безопасность оператора на протяжении тысяч производственных циклов.
Потеря динамической силы неизбежна: центробежная сила экспоненциально снижает эффективное сцепление с дорогой при увеличении числа оборотов; Статическая сила зажима не является надежным показателем для высокоскоростной обработки.
Диапазон диктует универсальность: диаметр сквозного отверстия патрона и ход кулачка должны соответствовать как текущему отклонению заготовки, так и будущим производственным требованиям, чтобы избежать частых переналадок.
Техническое обслуживание напрямую влияет на производительность. Недостаточная смазка, механическая ослабленность и износ внутренних компонентов могут снизить силу захвата механического патрона до 50 %, независимо от входного гидравлического давления.
Совместимость системы имеет решающее значение: патрон должен идеально соответствовать тяговому усилию машины, мощности гидроцилиндра и конфигурации носика шпинделя.
Успешная работа в производственной среде требует строгих показателей производительности. Система должна обеспечивать повторяемость на микронном уровне в течение тысяч циклов. Он должен обеспечивать жесткую опору детали, не вызывая деформации материала. Высококачественный Гидравлический токарный патрон достигает этого благодаря точной механике внутреннего клина. Клиновой плунжер преобразует осевое тяговое усилие в радиальное усилие захвата. Это механическое преимущество обеспечивает защиту тяжелых заготовок во время агрессивных черновых проходов. Прецизионная токарная обработка требует, чтобы патрон сохранял этот захват без смещения. Любое микроскопическое движение заготовки немедленно разрушает отделку поверхности. Это также резко сокращает срок службы твердосплавных пластин. Инженеры должны оценивать крепление заготовки как динамический компонент станка. Это не просто статичное приспособление. Мы ищем общее индикаторное биение (TIR) менее 0,0005 дюйма на готовых диаметрах. Для этого требуется жесткое соединение между торцом шпинделя, корпусом патрона и верхними кулачками.
Станочникам приходится выбирать между механическими патронами с общим допуском и высокоточными цанговыми патронами. Цанговые патроны обеспечивают превосходный захват на 360 градусов и микронную точность. Они превосходно работают на высоких скоростях с прутьями малого диаметра. Однако цангам не хватает радиального хода, необходимого для различных отливок. Гидравлический кулачковый патрон становится обязательным выбором для изделий большего диаметра. Он легко справляется с тяжелыми черновыми операциями и изменяет геометрию деталей. Кулачковые патроны допускают значительные изменения диаметра без необходимости замены оснастки. Они вгрызаются в необработанные поковки и стабилизируют неровные поверхности. Эта универсальность делает их незаменимыми в условиях смешанного серийного производства. Когда вы загружаете грубую поковку из стали 4140, вам нужен агрессивный захват зубчатых твердых губок. Цанги просто не могут справиться с масштабом и различиями в размерах исходных отлитых материалов.
Вы не можете оценить диапазон зажима, силу и скорость по отдельности. Эти три переменные образуют взаимозависимый треугольник физики обработки. Увеличение диапазона зажима требует использования более крупных и тяжелых верхних кулачков. Более тяжелые кулачки создают экспоненциально большую центробежную силу во время вращения шпинделя. Эта внешняя сила напрямую противодействует внутреннему гидравлическому давлению зажима. Следовательно, увеличение массы челюсти напрямую снижает безопасную скорость работы. Это также снижает динамическую силу захвата на максимальных оборотах. Инженеры должны постоянно балансировать эти три фактора. Приоритезация одной переменной всегда требует компромисса в двух других. Если вам нужно вращать деталь со скоростью 4000 об/мин, вы должны минимизировать вес челюсти. Если вам необходимо захватить массивную отливку неправильной формы, вам следует принять более низкую максимальную скорость шпинделя, чтобы сохранить безопасное усилие зажима.
Выбор правильного наружного диаметра требует тщательного измерения зазоров машины. Вы должны проконсультироваться по характеристикам станины с поворотом токарного станка. Во время максимального ускорения патрон должен выйти за пределы всех ограждений из листового металла. Он не должен мешать соседнему револьверному инструменту во время быстрых движений. Вы также должны тщательно оценить требования к размеру сквозного отверстия. Операции подачи прутка требуют большого центрального отверстия. Отверстие должно соответствовать максимальному диаметру прутка плюс зазор для вытяжной трубы. Заготовка позволяет создать прочную конструкцию патрона. Твердые тела полностью исключают сквозное отверстие. Такая конструкция существенно повышает общую жесткость конструкции. Более высокая жесткость напрямую приводит к улучшению качества поверхности и увеличению срока службы инструмента. При настройке двухшпиндельного токарного станка убедитесь, что диаметр патрона вспомогательного шпинделя не ограничивает перемещение по оси Z во время операций передачи детали.
Радиальный ход кулачков определяет эксплуатационную универсальность системы крепления. Вы должны тщательно проанализировать ход каждой челюсти. Патроны с длинным ходом легко очищают большие фланцы во время автоматической загрузки. Они допускают значительные различия в размерах сырья. Это не позволяет операторам вручную перемещать челюсти при отливках неправильной формы. Однако конструкции с длинным ходом требуют более длинных внутренних клиновых механизмов. При этом приходится жертвовать максимальной рабочей скоростью и общей жесткостью. Патроны с коротким ходом обеспечивают превосходную жесткость и усилие захвата. Они безопасно работают на гораздо более высоких оборотах. Выбирайте модели с коротким ходом при обработке прутков с жесткими допусками или предварительно обработанных заготовок. Стандартная модель с коротким ходом может обеспечивать радиальное перемещение 1,5 мм на кулачок. Вариант с длинным ходом может достигать 5 мм, что делает его идеальным для роботизированных датчиков нагрузки, где допуски на позиционирование различаются.
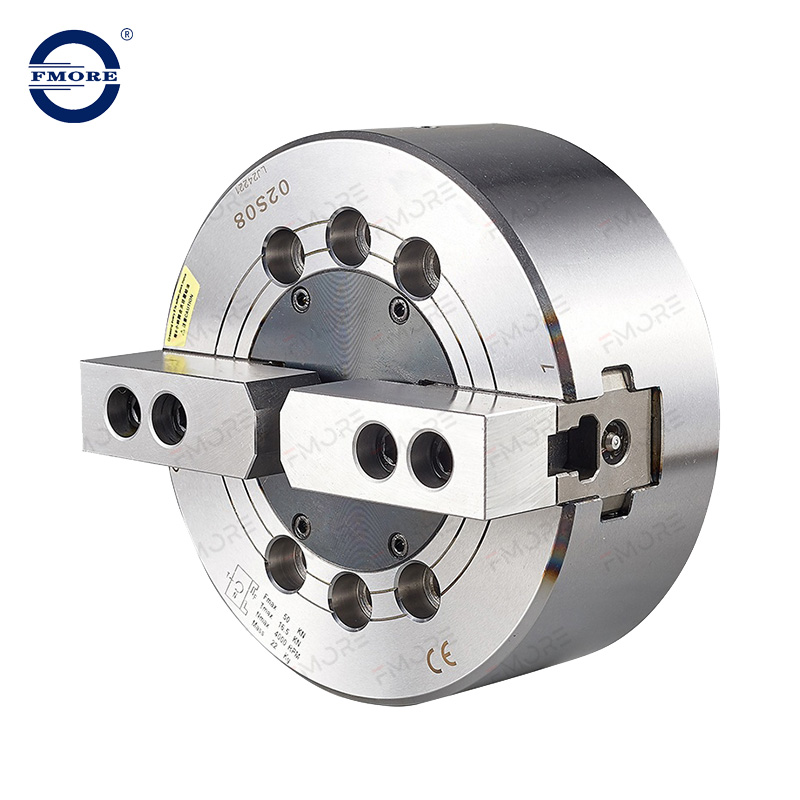
Согласование конфигурации губок с формой заготовки предотвращает серьезные потери точности. Стандартные цилиндрические детали требуют Трехкулачковый гидравлический патрон для оптимального центрирования. Трубопроводные фитинги нестандартной формы часто требуют установки двух зажимов для обеспечения надлежащего зазора. Квадратные или прямоугольные компоненты требуют конфигурации с четырьмя кулачками. Тонкостенные аэрокосмические кольца значительно выигрывают от конструкции с 6 кулачками. Шесть губок равномерно распределяют зажимное давление по окружности. Это предотвращает дробление заготовки или ее выход из круглой формы. Принуждение нестандартных деталей к стандартной трехкулачковой конфигурации снижает точность обработки. Это приводит к неравномерному износу основных кулачков и повреждению внутренних клиньев.
| Конфигурация губок | Оптимальная форма заготовки | Первичное применение | Риск деформации |
|---|---|---|---|
| 2-челюсть | Нестандартная, асимметричная фурнитура | Корпуса клапанов, соединения труб | Высоко на тонких стенах |
| 3-челюсть | Цилиндрический, шестиугольный | Стандартная токарная обработка, пруток | Умеренный |
| 4-челюсть | Квадратный, прямоугольный | Блочный материал, литье по индивидуальному заказу | Умеренный |
| 6-челюсть | Тонкостенные кольца, трубки | Компоненты аэрокосмической отрасли, кольца подшипников | Очень низкий |
Механика измеряет статическую силу захвата, пока шпиндель остается неподвижным при нулевых оборотах в минуту. Это измерение служит только базовым показателем для проверки установки. Динамическая сила захвата определяет реальную безопасность обработки и надежность процесса. По мере ускорения шпинделя в системе начинает действовать физика вращения. Масса верхних челюстей создает мощную центробежную силу. Эта внешняя сила напрямую противодействует внутреннему гидравлическому давлению. Эффективная сила захвата падает экспоненциально с увеличением числа оборотов в минуту. Операторы никогда не должны полагаться на показания статической силы при работе на высоких скоростях. Вы должны рассчитать динамические потери, чтобы обеспечить безопасность детали. Установка, которая регистрирует усилие зажима в 10 000 фунтов в состоянии покоя, может упасть до 3 000 фунтов при 3 500 об/мин. Если ваш режущий инструмент создает радиальную тягу в 4000 фунтов, деталь вылетит из станка.
Гидравлический цилиндр проталкивает или тянет вытяжную трубу через шпиндель. Это действие приводит в действие клино-плунжерный механизм внутри корпуса патрона. Необходимо точно рассчитать необходимое тяговое усилие. Выявите любые несоответствия между усилием цилиндра и пределами входного усилия патрона. Чрезмерное натяжение дышла срезает внутренние компоненты и разрушает клин. Недостаточное натяжение приводит к проскальзыванию деталей при тяжелых черновых резаниях. Убедитесь, что ваш гидравлический патрон точно соответствует ходу цилиндра. Несоответствующий ход не позволяет кулачкам достичь полного диапазона зажима. Это создает серьезную угрозу безопасности во время автоматизированных циклов обработки. Перед установкой всегда проверяйте шаг и диаметр резьбы вытяжной трубы. Ослабленное соединение вытяжной трубы будет вибрировать под нагрузкой, что приведет к нестабильному давлению зажима и возможному выходу из строя резьбы.
Тонкостенные детали легко разрушаются под действием стандартного гидравлического давления. Вы должны рассчитать максимально допустимую силу для хрупких деталей. Установите редукционные клапаны в гидравлический контур машины. Эти клапаны позволяют операторам точно регулировать давление. Используйте специальные мягкие губки с закруглением для деликатной работы во время второй операции. Захватывающие губки максимизируют площадь контакта поверхности с заготовкой. Они распределяют уменьшенное прижимное усилие по всей окружности. Эта стратегия предотвращает образование выступов и гарантирует, что деталь останется идеально круглой после разжима. Мы часто изготавливаем специальные губки из алюминия для аэрокосмических колец. Алюминий слегка повторяет форму детали, обеспечивая превосходное трение без необходимости высокого гидравлического давления.
Операторы часто увеличивают гидравлическое манометрическое давление, чтобы компенсировать высокие скорости. Это опасное заблуждение, которое повреждает оборудование. Более высокое манометрическое давление линейно не означает более безопасную высокоскоростную обработку. Чрезмерное давление деформирует корпус патрона и заклинивает внутренний клин. Вы должны прочитать и применить диаграммы потерь скорости и усилия, предоставленные производителем. Эти кривые динамической силы захвата отображают зависимость силы захвата от частоты вращения шпинделя. Они показывают точную скорость, при которой центробежная сила преодолевает гидравлическое давление. Всегда сверяйтесь с этими таблицами перед программированием высокоскоростных чистовых проходов. Доведение гидравлического насоса до максимального номинала PSI приведет только к раструбу корпуса патрона. Эта необратимая деформация разрушает направляющие основной челюсти и нарушает повторяемость работы устройства.
Каждый Автоматический токарный патрон имеет номинальный максимально безопасный предел числа оборотов в минуту. Эта базовая оценка предполагает использование стандартных легких верхних кулачков. Специальные челюсти смещают центр тяжести дальше от оси вращения. Более тяжелые челюсти резко снижают безопасный предел оборотов. Вы должны рассчитать новое максимальное число оборотов в минуту на основе конкретного веса челюстей. Некоторые усовершенствованные патроны имеют конструкцию противоцентробежной компенсации. Внутренние грузики поворачиваются наружу, противодействуя натяжению челюстей. Эти специализированные конструкции позволяют выполнять повороты на сверхвысоких скоростях без ущерба для силы захвата. При обработке небольших алюминиевых деталей со скоростью 6000 об/мин центробежная компенсация становится абсолютной необходимостью для обеспечения безопасности детали.
Асимметричные детали вносят серьезный дисбаланс во вращающийся узел. Неправильно расточенные мягкие губки также смещают центр массы от оси. Дисбаланс вызывает разрушительную вибрацию непосредственно в шпинделе станка. Вибрация немедленно ухудшает качество поверхности и вызывает вибрацию инструмента. Это также преждевременно разрушает дорогие подшипники шпинделя. Уменьшите эффективный предел оборотов при повороте несбалансированных деталей. Всегда балансируйте патрон и заготовку при работе на высоких скоростях. Используйте динамически сбалансированные верхние кулачки при обработке симметричных деталей на высоких скоростях. Мы рекомендуем использовать цифровой виброанализатор при первом прогоне статьи. Если вибрация превышает пределы, установленные производителем шпинделя, необходимо уменьшить число оборотов в минуту или изменить конструкцию крепления для восстановления баланса.
Смазка определяет механическую эффективность клиновых патронов. Необходимо использовать специальную смазку для патронов, содержащую дисульфид молибдена. СОЖ под высоким давлением очень быстро смывает стандартные литиевые смазки. Недостаточная смазка резко увеличивает внутреннее трение вдоль поверхностей клина. Высокое трение не позволяет дышлу передавать усилие на челюсти. Это условие может снизить силу захвата до 50 процентов. Механическая неплотность усугубляет деградацию этой силы с течением времени. Зазорный износ возникает между основными кулачками и корпусом патрона. Эта свобода позволяет губкам подниматься во время зажима, разрушая концентричность. Операторы должны закачивать свежую смазку в фитинги зерков в начале каждой смены. Несколько раз откройте и закройте захваты, чтобы равномерно распределить смазку по клиновым крючкам.
Выбирайте твердые зубчатые кулачки для агрессивной черновой обработки необработанного материала в начале операции. Отверстие специальных мягких кулачков для обеспечения высокоточной концентричности во второй операции. Крепление этих челюстей требует строгого соблюдения механических протоколов. Для завинчивания всех болтов крепления челюстей необходимо использовать калиброванный динамометрический ключ. Неправильно затянутые болты растягиваются под действием сильных центробежных нагрузок. Это приводит к подъему челюсти, потере повторяемости и серьезной угрозе безопасности. Тщательно очистите зубцы перед установкой новых губок. Захваченная стружка изменяет положение кулачков и приводит к немедленным ошибкам биения. Стандартные зубцы размером 1,5 мм x 60 градусов обеспечивают превосходное сцепление, но на них не должно быть мусора. Одна металлическая стружка, попавшая в зубцы, сместит челюсть от центра на несколько тысячных дюйма.
Тщательно оцените металлургическое качество корпуса патрона. Премиум В механическом патроне используются кованые стальные корпуса, а не чугунные. Сталь гораздо лучше противостоит радиальной деформации под высоким гидравлическим давлением. Высокая жесткость обеспечивает долговременную повторяемость в течение миллионов циклов зажима. Оцените наличие запасных клиновых плунжеров и основных челюстей. Запланируйте регулярные разборки для проверки внутренних компонентов на предмет истирания. Поддержание жесткости аппаратного обеспечения — единственный способ сохранить точность на микронном уровне. Пренебрежение внутренним износом приводит непосредственно к браку деталей и повреждению шпинделя. Мы рекомендуем полную разборку и ультразвуковую очистку каждые шесть месяцев в условиях высокой производительности. Осмотрите клиновые крюки на наличие задиров и замените главные кулачки, если направляющие имеют чрезмерный зазор.
Следуйте этому структурированному процессу, чтобы выбрать подходящее крепежное оборудование для вашего токарного центра.
Определите конверт: начните с документирования абсолютного максимального и минимального диаметров детали. Обратите внимание на необходимый размер сквозного отверстия для вашего самого большого прутка. Определите форму заготовки и состояние сырья. Определите, держите ли вы грубую отливку, гладкую поковку или тянутый пруток. Этот диапазон определяет необходимый ход кулачка и общий диаметр патрона. Не увеличивайте размер патрона без необходимости. Патроны увеличенного размера ограничивают максимальную скорость шпинделя и увеличивают время цикла.
Рассчитайте массу и скорость: определите самые тяжелые верхние кулачки, необходимые для ваших конкретных применений. Рассчитайте максимальную частоту вращения, необходимую для достижения оптимальной площади поверхности. Сопоставьте эти две точки данных с помощью диаграмм динамических сил. Убедитесь, что оставшаяся сила захвата превышает требуемую силу резания. Если сила падает слишком низко, вам необходимо уменьшить массу челюсти. В качестве альтернативы вам необходимо выбрать патрон с механизмами противоцентробежной компенсации.
Проверьте интерфейсы станка. Прежде чем заказывать какой-либо зажим, подтвердите точный тип торца шпинделя. Общие конфигурации включают конструкции с плоской задней панелью A2-6, A2-8 и A2-11. Проверьте совместимость резьбы вытяжной трубы с новым клиновым плунжером. Убедитесь, что пределы хода гидравлического цилиндра соответствуют требованиям к патрону. Несоответствие хода не позволяет кулачкам полностью сработать. Это приводит к тому, что заготовка становится опасно незакрепленной во время автоматизированных циклов обработки.
Оценка поставщиков. Оценивайте производителей на основе поддающихся проверке жесткости оборудования и металлургического качества. Требуйте полной прозрачности в отношении их графиков динамических потерь силы. Прежде чем завершить покупку, проверьте заявленные допуски на биение. Убедитесь, что ваш Токарный патрон с ЧПУ соответствует всем международным стандартам безопасности. Авторитетный поставщик предоставляет подробную документацию по процедурам восстановления и интервалам технического обслуживания. Отдавайте предпочтение поставщикам, имеющим запасные части основных кулачков и внутренние компоненты клина на местном уровне.
Выбор правильной системы крепления требует тщательного анализа динамической физики. Вы должны тщательно сбалансировать диапазон зажима, жесткость оборудования и ограничения скорости. Игнорирование потерь центробежной силы неизбежно приводит к ухудшению параметров обработки. Выполните следующие действия, чтобы обеспечить безопасную и точную настройку:
Тщательно проверьте производительность гидравлического цилиндра вашей текущей машины и характеристики передней части шпинделя.
Перед программированием рассчитайте потерю динамической силы захвата, используя самые тяжелые предполагаемые насадки.
Проконсультируйтесь с инженерами по эксплуатации, чтобы проверить абсолютные максимально безопасные пределы числа оборотов в минуту.
Соблюдайте строгий ежедневный график смазки, используя рекомендованную производителем смазку на основе дисульфида молибдена.
Обязательно используйте калиброванные динамометрические ключи для всех процедур установки челюстей.
А: На массу верхних челюстей действует центробежная сила. По мере увеличения скорости шпинделя эта сила тянет кулачки наружу. Это тяговое усилие наружу напрямую противодействует внутренней силе клина, создаваемой гидравлическим цилиндром. Внутренний износ, отсутствие смазки и тяжелые нестандартные губки усугубляют опасную потерю силы.
О: Вы должны проверить три критически важных механических интерфейса. Во-первых, точно совместите резьбу вытяжной трубки. Во-вторых, убедитесь, что максимальное тяговое усилие цилиндра не превышает номинальный предел патрона. Наконец, убедитесь, что длина хода цилиндра идеально соответствует требуемому расстоянию срабатывания клина-плунжера.
Ответ: Кулачковые патроны обеспечивают широкий диапазон зажима и исключительную силу захвата при черновой обработке. Они легко обрабатывают отливки неправильной формы и различного диаметра. Цанговые патроны обеспечивают захват на 360 градусов и микронную точность. Цанги превосходно работают на высоких скоростях, но им не хватает хода, чтобы справиться с большими изменениями диаметра.
Ответ: Отраслевые стандарты требуют смазки каждую смену или, по крайней мере, ежедневно. Вы должны закачивать смазку в каждый штуцер зерка до тех пор, пока не начнет выходить чистая смазка. Всегда используйте смазку для патрона, указанную производителем. Неправильно подобранная смазка изменяет коэффициент трения и значительно снижает внутреннюю силу сцепления.
А: Да. Масса челюсти и безопасная частота вращения находятся в обратной зависимости. Более тяжелые челюсти создают большую центробежную силу на любой заданной скорости. Вы должны уменьшить частоту вращения шпинделя, чтобы поддерживать безопасную динамическую силу захвата. Всегда сверяйтесь с таблицей потерь скорости и усилия, предоставленной производителем.
Ответ: Плохая повторяемость связана с рядом механических проблем. Отсутствие надлежащей смазки является наиболее распространенной причиной. Изношенные основные кулачки приводят к механическому расшатыванию и подъему кулачков. Неправильно затянутые челюстные болты смещаются при больших нагрузках. Наконец, чрезмерное гидравлическое давление может деформировать сам корпус патрона.
