


المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-09-23 الأصل: موقع


في عمليات الدوران CNC عالية السرعة، يكون الإمساك بالعمل بمثابة عنق الزجاجة الأساسي للدقة والسلامة. يؤدي تحديد الإعداد الخاطئ إلى تآكل الأجزاء نتيجة للتآكل الشديد وتسارع تآكل عمود الدوران وطرد الأجزاء بشكل كارثي. مع زيادة سرعات المغزل، تعمل قوة الطرد المركزي بشكل فعال ضد احتجاز قطعة العمل. كثيرًا ما يبالغ المهندسون في التعويض عن طريق تطبيق ضغط هيدروليكي مفرط، مما يشوه الأجزاء ذات الجدران الرقيقة ويدمر التركيز. يقوم المشغلون أيضًا بشكل روتيني بحساب فقدان القوة الديناميكية بشكل أقل عند دورات RPM العالية. تؤدي أخطاء الاختيار الشائعة إلى تدهور دقة الخراطة وموثوقية العملية بشكل مباشر. يتطلب تحديد الإعداد الأمثل إجراء تقييم دقيق لثلاثة متغيرات مترابطة. يجب عليك الموازنة بين نطاق التثبيت وقوة التثبيت الثابتة والديناميكية وسرعة التشغيل القصوى. يساعدك هذا الإطار الفني على تقييم هذه المعلمات لمطابقة مواصفات ظرف الظرف مع قدرات الماكينة. ويضمن القيام بذلك استقرار العملية والتكرار العالي وسلامة المشغل عبر آلاف دورات الإنتاج.
فقدان القوة الديناميكية أمر لا مفر منه: تعمل قوة الطرد المركزي بشكل كبير على تقليل القبضة الفعالة مع زيادة عدد الدورات في الدقيقة؛ قوة التثبيت الثابتة ليست مقياسًا موثوقًا به للتصنيع عالي السرعة.
النطاق يفرض تعدد الاستخدامات: يجب أن يتوافق قطر ظرف الظرف من خلال الفتحة وشوط الفك مع كل من التباين الحالي في قطعة العمل ومتطلبات الإنتاج المستقبلية لتجنب التغييرات المتكررة.
تؤثر الصيانة بشكل مباشر على الأداء: يمكن أن يؤدي عدم كفاية التشحيم، والارتخاء الميكانيكي، وتآكل المكونات الداخلية إلى تقليل قوة إمساك ظرف الطاقة بنسبة تصل إلى 50%، بغض النظر عن ضغط الإدخال الهيدروليكي.
يعد توافق النظام أمرًا بالغ الأهمية: يجب أن يكون ظرف الظرف متوافقًا تمامًا مع سحب قضيب الجر بالماكينة، وسعة الأسطوانة الهيدروليكية، وتكوين مقدمة المغزل.
يتطلب العمل الناجح في بيئة الإنتاج مقاييس أداء صارمة. يجب أن يوفر النظام إمكانية التكرار على مستوى الميكرون عبر آلاف الدورات. يجب أن يوفر دعمًا صلبًا للجزء دون التسبب في تشوه المواد. ذات جودة عالية يحقق ظرف المخرطة الهيدروليكية ذلك من خلال ميكانيكا الإسفين الداخلية الدقيقة. يقوم المكبس الإسفيني بتحويل قوة سحب قضيب الجر المحوري إلى قوة إمساك شعاعية. تعمل هذه الميزة الميكانيكية على تأمين قطع معدنية ثقيلة أثناء عمليات التخشين العنيفة. يتطلب الدوران الدقيق أن يحافظ ظرف الظرف على هذه القبضة دون تغيير. أي حركة مجهرية لقطعة العمل تؤدي إلى تدمير السطح نهائيًا على الفور. كما أنه يقلل بشكل كبير من عمر إدراج كربيد. يجب على المهندسين تقييم العمل باعتباره مكونًا ديناميكيًا لأداة الآلة. إنها ليست مجرد تركيبات ثابتة. نحن نبحث عن إجمالي تشغيل المؤشر (TIR) الذي يقل عن 0.0005 بوصة على الأقطار النهائية. يتطلب تحقيق ذلك وجود اتصال صارم بين الأنف المغزلي وجسم الظرف والفكين العلويين.
يجب على الميكانيكيين الاختيار بين ظرف القدرة ذات التسامح العام وظرف الكوليه عالي الدقة. توفر خراطيش كوليت قبضة ممتازة بزاوية 360 درجة ودقة على مستوى الميكرون. إنها تتفوق بسرعات عالية مع مخزون قضيب صغير القطر. ومع ذلك، تفتقر الأطواق إلى الحركة الشعاعية المطلوبة للمسبوكات المتنوعة. يصبح ظرف الفك الهيدروليكي هو الاختيار الإلزامي للأقطار الأكبر. إنه يتعامل مع عمليات التخشين الثقيلة وهندسة الأجزاء المتغيرة بسهولة. تستوعب ظرف الفك الاختلافات الكبيرة في القطر دون الحاجة إلى تغييرات في الأدوات. أنها تعض في المطروقات الخام وتثبيت الأسطح غير المستوية. وهذا التنوع يجعلها لا غنى عنها في بيئات الإنتاج المختلطة. عندما تقوم بتحميل حدادة فولاذية 4140 خشنة، فإنك تحتاج إلى لدغة قوية من الفكين الصلبين المسننين. لا تستطيع الأطواق ببساطة التعامل مع الحجم والتباين الأبعاد للمواد الخام المصبوبة.
لا يمكنك تقييم نطاق التثبيت والقوة والسرعة بشكل منفصل. تشكل هذه المتغيرات الثلاثة مثلثًا مترابطًا لفيزياء الآلات. تتطلب زيادة نطاق التثبيت فكين علويين أكبر وأثقل. تولد الفكوك الأثقل قوة طرد مركزية أكبر بشكل كبير أثناء دوران المغزل. هذه القوة الخارجية تتعارض بشكل مباشر مع ضغط التثبيت الهيدروليكي الداخلي. وبالتالي، فإن زيادة كتلة الفك تقلل بشكل مباشر من سرعة التشغيل الآمنة. كما أنه يقلل من قوة الإمساك الديناميكية عند ذروة عدد الدورات في الدقيقة. ويجب على المهندسين أن يوازنوا باستمرار بين هذه العوامل الثلاثة. إن إعطاء الأولوية لمتغير واحد يتطلب دائمًا التنازل عن المتغيرين الآخرين. إذا كنت بحاجة إلى تدوير جزء بسرعة 4000 دورة في الدقيقة، فيجب عليك تقليل وزن الفك. إذا كنت بحاجة إلى الإمساك بقالب ضخم وغير منتظم، فيجب عليك قبول سرعة دوران قصوى أقل للحفاظ على قوة التثبيت الآمنة.
يتطلب تحديد القطر الخارجي الصحيح قياسًا دقيقًا لخلوص الماكينة. يجب عليك استشارة مواصفات تأرجح المخرطة فوق السرير. يجب أن يقوم ظرف الظرف بإزالة جميع واقيات الصفائح المعدنية أثناء أقصى تسارع. ويجب ألا يتداخل مع أدوات البرج المجاورة أثناء الحركات السريعة. يجب عليك أيضًا تقييم متطلبات حجم الثقب بعناية. تتطلب عمليات تغذية القضبان تجويفًا مركزيًا كبيرًا. يجب أن يستوعب التجويف الحد الأقصى لقطر مخزون القضيب بالإضافة إلى الخلوص الخاص بأنبوب السحب. يسمح العمل البزاق بتصميم ظرف الجسم الصلب. الأجسام الصلبة تقضي على الثقب بالكامل. هذا التصميم يزيد بشكل كبير من الصلابة الهيكلية الشاملة. تُترجم الصلابة الأعلى مباشرةً إلى تشطيبات سطحية أفضل وعمر أطول للأداة. عند إعداد مخرطة مزدوجة المغزل، تأكد من أن قطر ظرف المغزل الفرعي لا يعيق حركة المحور Z أثناء عمليات نقل الأجزاء.
تحدد ضربة الفك الشعاعي التنوع التشغيلي لنظام العمل. يجب عليك تحليل السكتة الدماغية لكل الفك بعناية. تقوم الخراطيش ذات الشوط الطويل بمسح الشفاه الكبيرة بسهولة أثناء التحميل الآلي. أنها تستوعب اختلافات كبيرة في أبعاد المواد الخام. وهذا يمنع المشغلين من إعادة ضبط موضع الفك يدويًا لإجراء عمليات الصب غير المنتظمة. ومع ذلك، تتطلب التصميمات طويلة الشوط آليات إسفينية داخلية أطول. وهذا يضحي بأقصى سرعة تشغيل وصلابة شاملة. توفر الخراطيش قصيرة الشوط صلابة فائقة وقوة إمساك. أنها تعمل بأمان عند عدد دورات أعلى بكثير. اختر نماذج قصيرة الشوط عند تصنيع مخزون القضبان ذات التسامح الضيق أو الفراغات سابقة التشكيل. قد يوفر النموذج القياسي قصير الشوط 1.5 ملم من الحركة الشعاعية لكل فك. قد يوفر البديل طويل الشوط ما يصل إلى 5 مم، مما يجعله مثاليًا لخلايا التحميل الآلية حيث تختلف تفاوتات تحديد المواقع.
إن مطابقة تكوين الفك مع شكل قطعة العمل يمنع عقوبات الدقة الشديدة. تتطلب الأجزاء الأسطوانية القياسية أ ظرف هيدروليكي ثلاثي الفك للتمركز الأمثل. غالبًا ما تتطلب تجهيزات الأنابيب غير المنتظمة إعدادًا بفكين للحصول على الخلوص المناسب. تتطلب المكونات المربعة أو المستطيلة تكوينًا رباعي الفك. تستفيد الحلقات الفضائية ذات الجدران الرقيقة بشكل كبير من التصميمات ذات 6 فكوك. تقوم ستة فكوك بتوزيع ضغط التثبيت بالتساوي عبر المحيط. وهذا يمنع قطعة العمل من التكسير أو الفص خارج الدائرة. يؤدي إجبار الأجزاء غير المنتظمة إلى تكوينات قياسية ثلاثية الفك إلى تدمير دقة المعالجة. فهو يسبب تآكلًا غير متساوٍ في الفكين الرئيسيين ويؤدي إلى إتلاف الأوتاد الداخلية.
| تكوين الفك | الشكل الأمثل لقطعة العمل | التطبيق الأساسي | خطر تشوه |
|---|---|---|---|
| 2-الفك | تركيبات غير منتظمة وغير متناظرة | أجسام الصمامات، وصلات الأنابيب | عالية على الجدران الرقيقة |
| 3-الفك | أسطوانية، سداسية | الخراطة القياسية، مخزون البار | معتدل |
| 4-الفك | مربع، مستطيل | كتلة المواد، المسبوكات المخصصة | معتدل |
| 6-الفك | حلقات وأنابيب رقيقة الجدران | مكونات الفضاء الجوي، تحمل السباقات | منخفض جدًا |
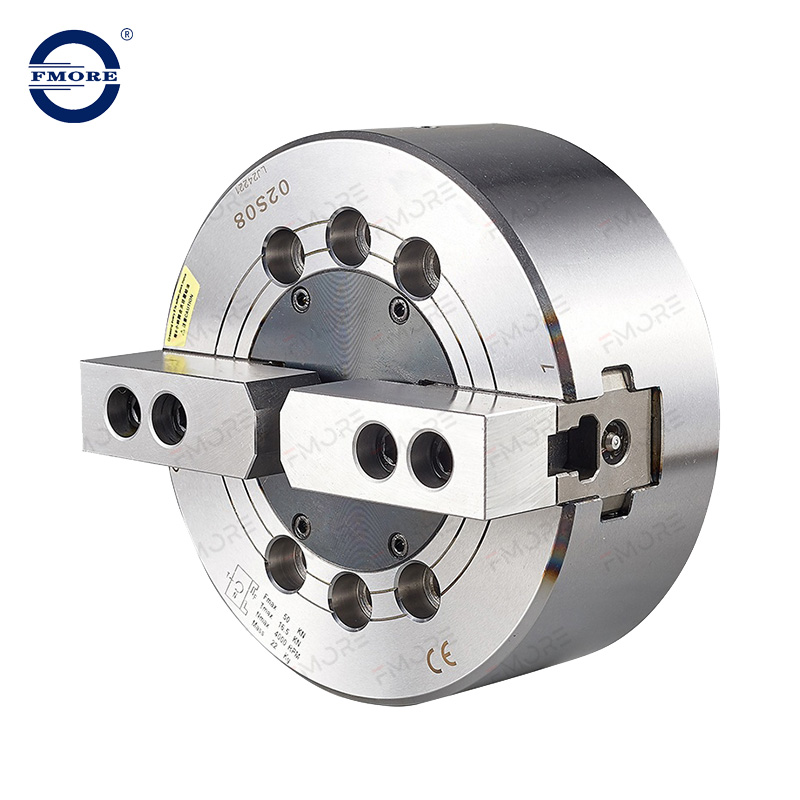
تقيس الميكانيكا قوة القبضة الثابتة بينما يظل المغزل ثابتًا عند صفر دورة في الدقيقة. يعمل هذا القياس فقط كمقياس أساسي للتحقق من الإعداد. تملي قوة القبضة الديناميكية سلامة المعالجة الفعلية وموثوقية العملية. ومع تسارع المغزل، تتولى فيزياء الدوران السيطرة على النظام. تولد كتلة الفكين العلويين قوة طرد مركزية مكثفة. هذه القوة الخارجية تتعارض بشكل مباشر مع الضغط الهيدروليكي الداخلي. تنخفض قوة الإمساك الفعالة بشكل كبير مع زيادة عدد الدورات في الدقيقة. يجب ألا يعتمد المشغلون أبدًا على قراءات القوة الثابتة للعمليات عالية السرعة. يجب عليك حساب الخسارة الديناميكية لضمان بقاء الجزء آمنًا. قد ينخفض الإعداد الذي يسجل 10000 رطل من قوة التثبيت في حالة الراحة إلى 3000 رطل عند 3500 دورة في الدقيقة. إذا كانت أداة القطع الخاصة بك تولد 4000 رطل من الدفع الشعاعي، فسيتم إخراج الجزء من الماكينة.
تقوم الأسطوانة الهيدروليكية بدفع أو سحب أنبوب السحب عبر المغزل. يعمل هذا الإجراء على تشغيل آلية المكبس الإسفيني داخل جسم الظرف. يجب عليك حساب سحب قضيب الجر المطلوب بدقة. حدد أي حالات عدم تطابق بين قوة الأسطوانة وحدود إدخال ظرف الظرف. يؤدي سحب قضيب الجر المفرط إلى قطع المكونات الداخلية وتدمير الإسفين. يسمح السحب غير الكافي للأجزاء بالانزلاق أثناء عمليات القطع الخشنة الثقيلة. تأكد من الخاص بك يتطابق ظرف الطاقة الهيدروليكي مع شوط الأسطوانة تمامًا. السكتة الدماغية غير المتطابقة تمنع الفكين من الوصول إلى نطاق التثبيت الكامل. وهذا يخلق خطرًا شديدًا على السلامة أثناء دورات التشغيل الآلي. تحقق دائمًا من درجة خيط أنبوب السحب وقطره قبل محاولة التثبيت. سوف يهتز اتصال أنبوب السحب السائب تحت الحمل، مما يتسبب في ضغط تثبيت غير منتظم وفشل الخيط في نهاية المطاف.
يتم سحق المكونات ذات الجدران الرقيقة بسهولة تحت الضغط الهيدروليكي القياسي. يجب عليك حساب الحد الأقصى للقوة المسموح بها للأجزاء الهشة. قم بتركيب صمامات خفض الضغط في الدائرة الهيدروليكية للماكينة. تسمح هذه الصمامات للمشغلين بتخفيض الضغط بدقة. استخدم فكوكًا ناعمة ملتفة مخصصة لأعمال التشغيل الثانية الدقيقة. تعمل الفكوك الملتفة على زيادة مساحة التلامس السطحية لقطعة العمل. يقومون بتوزيع قوة التثبيت المخفضة عبر المحيط بأكمله. تمنع هذه الإستراتيجية الفصوص وتضمن بقاء الجزء مستديرًا تمامًا بعد فك التثبيت. غالبًا ما نقوم بتصنيع فكوك دائرية مخصصة من الألومنيوم لحلقات الطيران. ويتوافق الألومنيوم قليلاً مع الجزء، مما يوفر احتكاكًا ممتازًا دون الحاجة إلى ضغط هيدروليكي مرتفع.
غالبًا ما يقوم المشغلون بزيادة ضغط المقياس الهيدروليكي للتعويض عن السرعات العالية. وهذا اعتقاد خاطئ خطير يؤدي إلى إتلاف المعدات. لا يعادل الضغط العالي المقياس خطيًا تصنيعًا عالي السرعة أكثر أمانًا. يؤدي الضغط المفرط إلى تشويه جسم الظرف وربط الإسفين الداخلي. يجب عليك قراءة وتطبيق مخططات خسارة السرعة إلى القوة الخاصة بالشركة المصنعة. ترسم منحنيات قوة القبضة الديناميكية هذه قوة الإمساك ضد عدد دورات المغزل في الدقيقة. إنها تكشف عن السرعة الدقيقة التي تتغلب فيها قوة الطرد المركزي على الضغط الهيدروليكي. قم دائمًا بالرجوع إلى هذه المخططات قبل برمجة تمريرات الإنهاء عالية السرعة. إن دفع المضخة الهيدروليكية إلى الحد الأقصى لتصنيف PSI الخاص بها لن يؤدي إلا إلى ظهور جسم ظرف الجرس. يؤدي هذا التشوه الدائم إلى تدمير إرشادات الفك الرئيسي وتدمير إمكانية تكرار الوحدة.
كل يحمل ظرف المخرطة الأوتوماتيكي الحد الأقصى الآمن لعدد الدورات في الدقيقة. يفترض هذا التصنيف الأساسي استخدام الفكين العلويين القياسيين وخفيفي الوزن. تعمل الفكوك المخصصة على تحويل مركز الجاذبية بعيدًا عن محور الدوران. تعمل الفكوك الأثقل على خفض حد عدد الدورات في الدقيقة الآمن بشكل كبير. يجب عليك حساب الحد الأقصى الجديد لعدد الدورات في الدقيقة بناءً على أوزان الفك المحددة. تتميز بعض الطبطبات المتقدمة بتصميمات تعويض مضادة للطرد المركزي. تدور الأوزان الداخلية نحو الخارج لمواجهة سحب الفكين. تتيح هذه التصميمات المتخصصة الدوران بسرعة فائقة دون التضحية بقوة الإمساك. عند معالجة مكونات الألومنيوم الصغيرة عند 6000 دورة في الدقيقة، يصبح التعويض بالطرد المركزي ضرورة مطلقة للحفاظ على أمان الجزء.
تؤدي قطع العمل غير المتماثلة إلى اختلال شديد في التوازن في المجموعة الدوارة. كما تعمل الفكوك الناعمة المملّة بشكل غير صحيح على تغيير مركز الكتلة خارج المحور. يؤدي عدم التوازن إلى حدوث اهتزاز مدمر مباشرة في عمود دوران الماكينة. يؤدي الاهتزاز إلى تدهور تشطيب السطح فورًا ويتسبب في اهتزاز الأداة. كما أنه يدمر محامل المغزل باهظة الثمن قبل الأوان. قم بخفض حد عدد الدورات في الدقيقة الفعال عند تدوير الأجزاء غير المتوازنة. قم دائمًا بموازنة مجموعة ظرف الظرف وقطعة الشغل للعمليات عالية السرعة. استخدم الفكين العلويين المتوازنين ديناميكيًا عند معالجة المكونات المتماثلة بسرعات عالية. نوصي باستخدام محلل الاهتزاز الرقمي أثناء تشغيل المقالة الأولى. إذا تجاوز الاهتزاز حدود الشركة المصنعة لعمود الدوران، فيجب عليك تقليل عدد الدورات في الدقيقة أو إعادة تصميم مكان العمل لاستعادة التوازن.
يحدد التشحيم الكفاءة الميكانيكية لخراطيش الطاقة ذات النمط الإسفيني. يجب عليك استخدام شحم ظرف متخصص يحتوي على ثاني كبريتيد الموليبدينوم. يقوم سائل التبريد عالي الضغط بإزالة شحوم الليثيوم القياسية بسرعة كبيرة. يؤدي التشحيم غير الكافي إلى زيادة الاحتكاك الداخلي بشكل كبير على طول الأسطح الإسفينية. يمنع الاحتكاك العالي قضيب الجر من نقل القوة إلى الفكين. يمكن أن تقلل هذه الحالة من قوة الإمساك بنسبة تصل إلى 50 بالمائة. يؤدي الرخاوة الميكانيكية إلى تفاقم تدهور القوة هذا بمرور الوقت. يتطور تآكل الخلوص بين الفكين الرئيسيين وجسم الظرف. يسمح هذا الارتخاء للفكين بالرفع أثناء التثبيت، مما يؤدي إلى تدمير التركيز. يجب على المشغلين ضخ الشحوم الطازجة إلى تركيبات الزرك في بداية كل نوبة عمل. قم بتدوير الفكين لفتحهما وإغلاقهما عدة مرات لتوزيع الشحوم بالتساوي عبر الخطافات الإسفينية.
اختر فكوكًا صلبة مسننة لإجراء عملية أولية قوية للتخشين على المخزون الخام. تحمل فكوكًا ناعمة مخصصة لتركيز العملية الثانية عالي الدقة. يتطلب تثبيت هذه الفكوك التزامًا صارمًا بالبروتوكولات الميكانيكية. يجب عليك استخدام مفتاح عزم الدوران المعاير على جميع مسامير التثبيت الفكية. تمتد البراغي ذات العزم بشكل غير صحيح تحت أحمال الطرد المركزي الثقيلة. يؤدي هذا إلى رفع الفك، وفقدان التكرار، ومخاطر شديدة على السلامة. قم بتنظيف المسننات جيدًا قبل تركيب فكين جديدين. تعمل الرقائق المحتبسة على تغيير موضع الفك وتسبب أخطاء فورية في التدفق. توفر المسننات القياسية مقاس 1.5 مم × 60 درجة قبضة ممتازة، ولكن يجب أن تظل خالية من الحطام. شريحة معدنية واحدة محاصرة في المسننات سوف ترمي الفك بعيدًا عن المركز بعدة أجزاء من الألف من البوصة.
قم بتقييم الجودة المعدنية لجسم الظرف بعناية. قسط يستخدم ظرف الطاقة أجسامًا فولاذية مطروقة بدلاً من الحديد الزهر. يقاوم الفولاذ التشوه الشعاعي بشكل أفضل تحت الضغط الهيدروليكي العالي. تضمن الصلابة العالية إمكانية التكرار على المدى الطويل عبر ملايين دورات التثبيت. تقييم مدى توفر الغطاسات الإسفينية البديلة والفكوك الرئيسية. خطط لعمليات التفكيك الروتينية لفحص المكونات الداخلية للتأكد من عدم وجود إزعاج. إن الحفاظ على صلابة الأجهزة هو الطريقة الوحيدة للحفاظ على الدقة على مستوى الميكرون. يؤدي إهمال التآكل الداخلي مباشرة إلى خدش الأجزاء وتلف عمود الدوران. نوصي بالتفكيك الكامل والتنظيف بالموجات فوق الصوتية كل ستة أشهر في البيئات عالية الإنتاج. افحص الخطافات الإسفينية بحثًا عن الحز واستبدل الفكوك الرئيسية إذا أظهرت الحزوز الدليلية خلوصًا زائدًا.
اتبع هذه العملية المنظمة لتحديد أجهزة العمل الصحيحة لمركز الخراطة الخاص بك.
تحديد المظروف: ابدأ بتوثيق الحد الأقصى والحد الأدنى المطلق لأقطار الأجزاء. لاحظ الحجم المطلوب من خلال الفتحة لأكبر مخزون لديك من القضبان. التعرف على شكل قطعة العمل وحالة المادة الخام. حدد ما إذا كنت تمسك بالمسبوكات الخشنة أو المطروقات الناعمة أو الشريط المرسوم. يحدد هذا المغلف ضربة الفك المطلوبة وقطر الظرف الإجمالي. لا تزيد حجم ظرف الظرف دون داع. تحد الطبطبات كبيرة الحجم من السرعة القصوى للمغزل وتزيد من أوقات الدورات.
حساب الكتلة والسرعة: حدد أثقل الفكين العلويين المطلوبين لتطبيقاتك المحددة. احسب الحد الأقصى لعدد الدورات في الدقيقة اللازمة لتحقيق لقطات سطحية مثالية. قم بالإشارة إلى نقطتي البيانات هاتين باستخدام مخططات القوة الديناميكية. تأكد من أن قوة القبضة المتبقية تتجاوز قوى القطع المطلوبة. إذا انخفضت القوة إلى مستوى منخفض جدًا، فيجب عليك تقليل كتلة الفك. وبدلاً من ذلك، يجب عليك تحديد ظرف ظرف مزود بآليات تعويض مضادة للطرد المركزي.
التحقق من واجهات الماكينة: تأكد من نوع أنف المغزل الدقيق قبل طلب أي عملية عمل. تتضمن التكوينات الشائعة التصميمات ذات الظهر المسطح A2-6 وA2-8 وA2-11. تحقق من توافق خيط أنبوب السحب مع المكبس الإسفيني الجديد. تحقق من أن حدود شوط الأسطوانة الهيدروليكية تتوافق مع متطلبات ظرف الظرف. عدم تطابق السكتة الدماغية يمنع الفكين من العمل بشكل كامل. وهذا يترك قطعة العمل مفكوكة بشكل خطير أثناء دورات المعالجة الآلية.
تقييم البائع: تقييم الشركات المصنعة بناءً على صلابة الأجهزة التي يمكن التحقق منها والجودة المعدنية. اطلب الشفافية الكاملة فيما يتعلق بمخططات فقدان القوة الديناميكية الخاصة بهم. تحقق من تفاوتات الجريان المعلنة قبل إتمام عملية الشراء. تأكد من الخاص بك يلبي ظرف مخرطة CNC جميع معايير السلامة الدولية. يوفر البائع ذو السمعة الطيبة وثائق شاملة لإجراءات إعادة البناء وفترات الصيانة. قم بإعطاء الأولوية للموردين الذين يقومون بتخزين الفكوك الرئيسية والمكونات الإسفينية الداخلية البديلة محليًا.
يتطلب اختيار نظام العمل الصحيح تحليلًا دقيقًا للفيزياء الديناميكية. يجب عليك الموازنة بين نطاق التثبيت وصلابة الأجهزة وحدود السرعة بعناية. يؤدي تجاهل فقدان قوة الطرد المركزي حتمًا إلى تعريض معلمات المعالجة للخطر. اتبع هذه الخطوات القابلة للتنفيذ لضمان إعداد آمن ودقيق:
قم بمراجعة مخرجات الأسطوانة الهيدروليكية لجهازك الحالي ومواصفات مقدمة المغزل بدقة.
قم بحساب فقدان قوة القبضة الديناميكية باستخدام أثقل الفكين العلويين المتوقعين قبل البرمجة.
استشر مهندسي العمل للتحقق من الحدود القصوى المطلقة الآمنة لعدد دورات المحرك في الدقيقة.
قم بتنفيذ جدول تشحيم يومي صارم باستخدام شحم ثاني كبريتيد الموليبدينوم المحدد من قبل الشركة المصنعة.
فرض استخدام مفاتيح عزم الدوران المعايرة لجميع إجراءات تركيب الفك.
ج: تؤثر قوة الطرد المركزي على كتلة الفكين العلويين. ومع زيادة سرعة المغزل، تعمل هذه القوة على سحب الفكين إلى الخارج. يعمل هذا السحب للخارج بشكل مباشر على مقاومة قوة الإسفين الداخلية الناتجة عن الأسطوانة الهيدروليكية. يؤدي التآكل الداخلي، ونقص التشحيم، والفكوك المخصصة الثقيلة إلى تفاقم فقدان القوة الخطير هذا.
ج: يجب عليك التحقق من ثلاث واجهات ميكانيكية مهمة. أولاً، قم بمطابقة خيط أنبوب السحب تمامًا. ثانيًا، تأكد من أن الحد الأقصى لسحب قضيب الجر للأسطوانة لا يتجاوز الحد المقدر لظرف الظرف. أخيرًا، تأكد من أن طول شوط الأسطوانة يتطابق تمامًا مع مسافة تشغيل المكبس الإسفيني المطلوبة.
ج: توفر ظرف الفك نطاق تثبيت واسع وقوة إمساك استثنائية للتخشين. يتعاملون بسهولة مع المسبوكات غير المنتظمة والأقطار المتنوعة. توفر خراطيش كوليت قبضة 360 درجة ودقة على مستوى الميكرون. تتفوق الأطواق بسرعات عالية ولكنها تفتقر إلى السكتة الدماغية للتعامل مع الاختلافات ذات القطر الكبير.
ج: تتطلب معايير الصناعة التشحيم في كل وردية عمل أو على الأقل يوميًا. يجب عليك ضخ الشحوم في كل تركيبات الزرك حتى ينبثق الشحوم النظيف. استخدم دائمًا شحم الظرف المحدد من قبل الشركة المصنعة. يؤدي استخدام الشحم غير الصحيح إلى تغيير معامل الاحتكاك وتقليل قوة الإمساك الداخلية بشكل كبير.
ج: نعم. هناك علاقة عكسية بين كتلة الفك وعدد الدورات في الدقيقة الآمن. تولد الفكوك الأثقل قوة طرد مركزية أكبر عند أي سرعة معينة. يجب عليك تقليل عدد دورات المغزل في الدقيقة للحفاظ على قوة إمساك ديناميكية آمنة. قم دائمًا بمراجعة مخطط فقدان السرعة إلى القوة الخاص بالشركة المصنعة.
ج: ينبع ضعف التكرار من العديد من المشكلات الميكانيكية. السبب الأكثر شيوعًا هو عدم وجود التشحيم المناسب. تخلق الفكوك الرئيسية البالية ارتخاءً ميكانيكيًا ورفعًا للفك. تتحول مسامير الفك ذات عزم الدوران بشكل غير صحيح تحت الأحمال الثقيلة. وأخيرًا، يمكن أن يؤدي الضغط الهيدروليكي المفرط إلى تشويه جسم ظرف الظرف نفسه.
