
- Все
- Название продукта
- Ключевое слово продукта
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Поиск по нескольким полям


Просмотры: 0 Автор: Редактор сайта Время публикации: 5 ноября 2026 г. Происхождение: Сайт


Вы только что оптимизировали свой G-код, чтобы сократить время цикла на три секунды. Шпиндель набирает обороты. Охлаждающая жидкость обжигает окно. Внезапно по цеху раздается ужасающий «стук». Заготовка просто сместилась.
Если вы когда-нибудь увеличивали обороты и наблюдали, как деталь проскальзывает, вы знаете невидимого врага высокоскоростного поворота. По своей сути это строгая физическая задача. Вращательные силы тянут челюсти наружу во время быстрых циклов. Это напрямую противоречит вашему зажимному механизму. Понимание того, как справиться с этим явлением, имеет решающее значение для безопасности оператора, точности деталей и долгосрочного состояния оборудования. В этом техническом руководстве мы подробно объясняем, почему это происходит. Вы также узнаете, как оптимизировать Настройка токарного патрона для полного исключения потери сцепления.
Удержание Speed Kills: по мере увеличения скорости вращения внешняя сила, действующая на челюсти, увеличивается в геометрической прогрессии. Это резко снижает вашу эффективную удерживающую силу.
Масса имеет значение. Физический вес ваших компонентов является основным фактором потерь удерживающей мощности. Более легкие приспособления означают более безопасный поворот на высокой скорости.
Статическое и динамическое давление: давление зажима, измеренное при остановленном шпинделе, значительно отличается от фактической силы, удерживающей деталь при скорости 3000 об/мин.
Современные решения для крепления заготовок. Усовершенствованные конструкции теперь оснащены внутренними компенсационными механизмами для активного поддержания давления на повышенных скоростях.
Ключевым моментом является техническое обслуживание. Правильная смазка и подбор правильного вращающегося цилиндра к вашей установке являются жизненно важными шагами для предотвращения катастрофического отказа.
Понимание механики удержания детали требует четкого понимания физики, связанной с вращением. Когда машина работает на высокой скорости, силы, действующие на компоненты, резко изменяются по сравнению с тем, когда оборудование находится в состоянии покоя.
Центробежная сила действует как невидимая рука, толкающая объекты наружу от их центра вращения. В частности, при токарной обработке с ЧПУ это физическое явление отталкивает кулачки от заготовки. Он находится непосредственно напротив гидроцилиндра.
Наиболее важным фактором, который следует усвоить, является то, что это внешнее притяжение не увеличивается линейно. Вместо этого оно увеличивается с увеличением площади скорость шпинделя . Удвойте частоту вращения, чтобы сократить время цикла, а усилие на кулачки наружу увеличится в четыре раза. Даже незначительное увеличение скорости может привести к серьезному падению эффективного давления зажима. Если эта потеря превысит первоначальную силу, создаваемую вытяжной трубой, челюсти физически поднимут заготовку.
Полагаться исключительно на статические измерения остается на удивление распространенной и невероятно опасной ошибкой в программировании ЧПУ. Статический захват представляет собой силу зажима, приложенную к заготовке, когда шпиндель полностью остановлен при нулевой скорости вращения. Динамическое сцепление — это фактическая эффективная сила, удерживающая деталь, когда шпиндель достигает заданной скорости вращения. В отличие от статических измерений, динамическое тестирование показывает истинную стабильность вашей установки. Конфигурация, которая кажется невероятно жесткой в состоянии покоя, может сохранить менее четверти своей удерживающей силы во время агрессивного завершающего прохода.
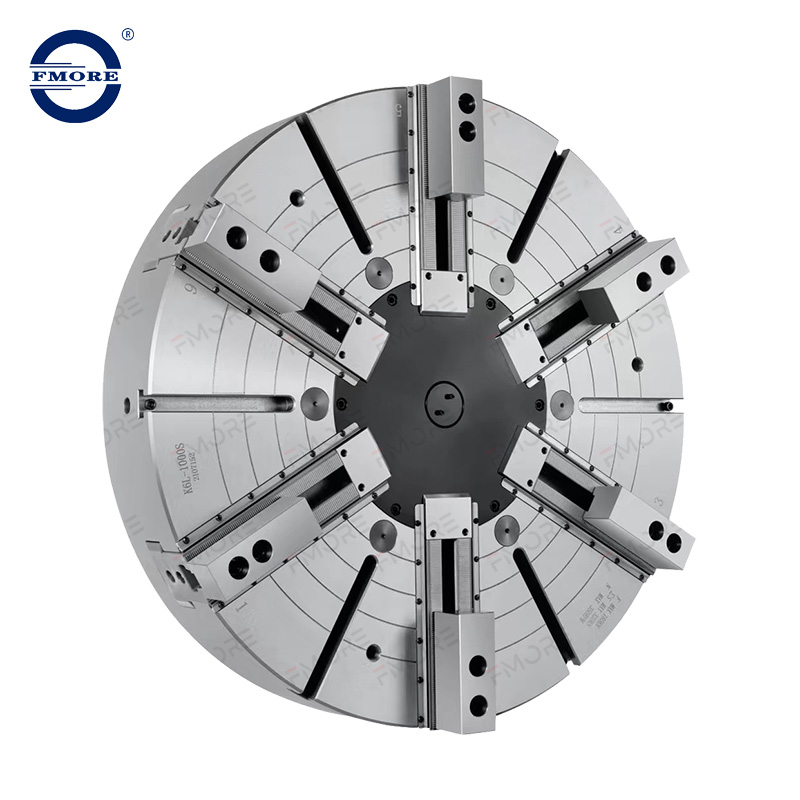
Физическая масса компонентов, прикрепленных к вашей установке, играет огромную роль в том, насколько исчезает зажимное давление во время вращения. Следовательно, выбор правильных приспособлений является критически важным инженерным решением, которое напрямую влияет на безопасность цеха.
В математической формуле внешней силы масса служит основной переменной. Стандартные цельные стальные губки значительно увеличивают общий вес. вес челюсти . Чем тяжелее деталь, тем сильнее она вытягивается наружу при вращении шпинделя.
Кроме того, нельзя игнорировать концепцию центра тяжести. Когда вы используете высокие верхние челюсти, масса смещается дальше от центра. Чем дальше этот центр тяжести отклоняется от оси вращения, тем длиннее становится плечо момента. Этот расширенный рычаг позволяет физическим силам легко открыть кулачки, усугубляя потерю зажимного давления.
Чтобы решить эту проблему, операторы часто меняют материал верхних кулачков. Хотя стандартная сталь, несомненно, долговечна, она также плотная и тяжелая. Переходя на легкие альтернативы, такие как высокопрочный алюминий или титан, машинисты могут мгновенно снизить массу до 60 процентов. Это резкое уменьшение объема напрямую приводит к пропорциональному уменьшению тяги наружу. Более легкие компоненты позволяют операторам управлять машинами на более высоких безопасных скоростях, не жертвуя при этом динамической стабильностью.
Выявление нестабильности до того, как она приведет к браку детали или разрушительному сбою машины, имеет важное значение для поддержания эффективности производства. Обратите пристальное внимание на эти физические показатели в цехе.
Наиболее ярким признаком недостаточной динамической удерживающей способности является проскальзывание заготовки. Во время тяжелой черновой обработки по оси Z режущий инструмент оказывает огромное осевое давление на металл. Если динамическое давление резко упало из-за чрезмерных оборотов, трение нарушается. Деталь физически протолкнется глубже в отверстие. Это разрушает нулевую точку оси Z и приводит к тому, что последующие элементы будут обработаны полностью за пределами допуска.
Кроме того, когда деталь не имеет жесткой опоры, она становится очень восприимчивой к микровибрациям, создаваемым режущим инструментом. Эта гармоническая нестабильность часто является прямым результатом ослабления фиксации. Вы увидите, как эти вибрации проявляются в виде отчетливых следов вибрации на обработанной поверхности. Это моментально портит результат. Эта постоянная вибрация также вызывает преждевременное микрорастрескивание твердосплавных пластин, что вынуждает операторов чаще менять режущие инструменты и увеличивает затраты на расходные материалы.
Если вы программируете идеально прямой цилиндр, но полученная деталь имеет конусность, вероятной причиной является нестабильность. Когда давление зажима снижается, силы резания заставляют заготовку слегка поворачиваться внутри губок. По мере того, как инструмент движется дальше от торца, это отклонение усиливается, что приводит к выходу за пределы допуска конических резов.
Глядя на текущие тенденции производства, особенно в производстве компонентов для электромобилей и аэрокосмической отрасли, магазины доводят время цикла до абсолютного предела. Данные показывают масштабный отход от традиционных систем твердого тела. Современному оборудованию теперь требуется зажим, который безопасно работает на скорости выше 4000 об/мин без ущерба для концентричности. Чистая скорость вращения бесполезна, если оборудование не может гарантировать абсолютную безопасность детали.
Чтобы решить проблему физики высокоскоростного точения, производители разработали передовые решения. Современные системы имеют встроенную компенсацию. В этих сложных конструкциях используются внутренние противовесы, механически связанные с основными челюстями. Когда шпиндель ускоряется и внешние силы оттягивают губки от детали, те же самые силы тянут внутренние противовесы наружу.
Поскольку эти грузы соединены посредством прецизионного рычажного механизма, их движение наружу активно толкает челюсти внутрь. Эта механическая отмена эффективно нейтрализует центробежные потери . Это позволяет системе поддерживать почти постоянное давление зажима от полной остановки до максимальной номинальной скорости.
Помимо активных противовесов, изменилась фундаментальная архитектура гидравлических систем. Высокоточные гидравлические патроны теперь производятся с исключительно жесткими допусками и оптимизированной геометрией. Увеличивая углы внутренних клиньев, инженеры увеличивают механическое преимущество. Эти структурные усовершенствования обеспечивают гораздо более жесткую основу, снижая трудоемкость за счет высоких автоматических уровней и обеспечивая постоянную концентричность деталей.
| Характеристика | Традиционный цельнокорпусный патрон | Высокоточный гидравлический патрон |
|---|---|---|
| Динамическое удержание хвата | Теряет до 80% на максимальных оборотах. | Поддерживается около 100% за счет активной компенсации |
| Уровень автоматизации | Ручной или базовый гидравлический усилитель | Высокий автоматический уровень, меньшая трудоемкость |
| Концентричность и точность | Склонен к биению на высоких скоростях | Строго выдерживаемые допуски на клин-крючок. |
| Лучшее приложение | Низкоскоростная черновая обработка, тяжелые отливки | Высокоскоростная токарная обработка, аэрокосмическая промышленность, детали для электромобилей |
За надежное удержание заготовки отвечает не только лицевая сторона челюсти. Вся система работает как синхронизированная кинематическая цепь. Чтобы полностью бороться с потерей вращательной силы, инженеры должны оценить взаимодействие между гидравлическим поворотным цилиндром, вытяжной трубой и внутренним клиновым механизмом.
Во-первых, точно совместите поворотный цилиндр с вытяжной трубой. Гидравлический поворотный цилиндр является движущей силой установки. Если размер поворотного цилиндра слишком мал для конкретной модели, базовая линия сила захвата будет существенно снижена еще до того, как шпиндель начнет вращаться. Слабая базовая линия означает, что установке не хватает необходимого буфера, чтобы пережить неизбежные потери при ускорении шпинделя.
Во-вторых, правильно подберите размеры полых систем. Полые конструкции с открытым центром создают уникальные проблемы с подбором оборудования. Сквозное отверстие ограничивает внутреннее физическое пространство, доступное для клино-крючкового механизма. При выборе размера поворотного цилиндра операторы должны строго соблюдать спецификации производителя по максимальному тяговому усилию. Применение чрезмерного тягового усилия приведет к тому, что внутренние клиновые крюки превысят предел текучести конструкции, что приведет к необратимой деформации оборудования.
Наконец, внедрите строгие процедуры смазки. Плохо обслуживаемый, сухой внутренний механизм может потерять до 50 процентов тягового усилия тяги из-за внутреннего трения еще до того, как губки соприкоснутся с деталью. Регулярная смазка рекомендованным смазочным материалом не подлежит обсуждению при работе на высоких скоростях.
Физические потери во время вращения — неизбежный закон природы, но с ними вполне можно справиться при правильном инженерном подходе. Тщательно контролируя массу компонентов, отслеживая скорость вращения и соблюдая строгие графики смазки оборудования, операторы могут работать безопасно и эффективно.
Если ваше производственное предприятие переходит на высокоскоростное крупносерийное производство для сокращения времени цикла, постоянная борьба со старым оборудованием — это ложная экономия. Затраты, связанные с плохой стабильностью — брак деталей, преждевременный износ инструментов и длительные простои оборудования после аварии — намного перевешивают первоначальные капитальные вложения в модернизацию вашего цеха.
Не позволяйте невидимым физическим силам испортить ваши детали или подвергнуть опасности ваших машинистов. Найдите время, чтобы регулярно проверять свою динамическую удерживающую силу. Мы настоятельно рекомендуем перейти на высокоточный гидравлический патрон с высоким автоматическим уровнем, чтобы снизить трудоемкость и гарантировать точность. Изучите передовые решения для крепления заготовок от Fmore CNC, чтобы найти идеальное аппаратное обеспечение для ваших задач высокоскоростной токарной обработки.
Точное количество силы, теряемой на максимальной скорости, полностью зависит от физического размера устройства, конструкции внутренних механизмов и общей массы, прикрепленной к лицу. Однако эмпирические испытания показывают, что без какой-либо активной компенсации стандартная установка может потерять от 50 до 80 процентов своей статической фиксации при работе на максимальной номинальной частоте вращения. Использование тяжелых стальных компонентов слишком большого размера может привести к тому, что система потеряет 100 процентов своего эффективного удержания еще до достижения максимальных оборотов, что приведет к немедленному выбросу заготовки.
Нет, увеличение гидравлического давления сверх указанных пределов является крайне опасной практикой. Внутренний клино-крючковый механизм опирается на точные наклонные скользящие поверхности. Принуждение поворотного цилиндра к более сильному натяжению подвергает эти внутренние углы чрезвычайному напряжению. Это разрушает пограничный слой смазки и приводит к сильному истиранию металлов. В конечном итоге чрезмерное натяжение дышла приведет к необратимой деформации корпуса, в результате чего основные челюсти застрянут в направляющих и полностью повредят оборудование.
Он удерживает заготовки путем преобразования линейных толкающих или тянущих сил в радиальные силы зажима с помощью внутренней механической системы, чаще всего клинового крюка или внутреннего прокруточного механизма. Гидравлический цилиндр тянет вытяжную трубу, соединенную с центральным плунжером. Этот поршень имеет угловые клинья, которые сцепляются с соответствующими крючками в нижней части основных губок. Когда поршень оттягивается назад, расположенные под углом клинья заставляют все три основные челюсти одновременно скользить внутрь. Поскольку клинья обрабатываются с одинаковыми допусками, губки движутся идеально синхронно, автоматически центрируя заготовку и оказывая равномерно распределенное давление.
Более крупные агрегаты ограничены более низкими максимальными скоростями из-за фундаментальной физики вращающейся массы. Внешняя сила рассчитывается путем умножения массы объекта на его расстояние от центра вращения и квадрат его скорости вращения. Более крупный агрегат по своей природе имеет гораздо более тяжелые основные кулачки, а его больший диаметр означает, что центр тяжести расположен намного дальше от центральной линии шпинделя. Производители строго регулируют более крупные агрегаты с более низкими пределами числа оборотов, чтобы поддерживать эти огромные силы в безопасных пределах конструкции.
Расчет основан на стандартной формуле физики для вращательной силы: F = m * r * w^2. В этом уравнении «m» представляет собой общую массу верхней и основной челюстей, «r» — это расстояние от центральной линии шпинделя до центра тяжести челюсти, а «w» — угловая скорость, полученная из числа оборотов в минуту. Поскольку скорость квадратична, даже незначительное увеличение числа оборотов приводит к огромным скачкам внешней силы. Для практического применения в цехах всегда сверяйтесь с диаграммами динамических потерь сцепления, предоставленными вашим производителем, а не рассчитывайте вручную.
Максимальная безопасная скорость не является универсальным числом; оно строго определяется конкретной моделью, ее внешним диаметром и весом установленных в данный момент накладных кулачков. 6-дюймовый высокоточный гидравлический патрон может безопасно работать со скоростью 6000 об/мин, тогда как 15-дюймовая модель из той же линейки продуктов может жестко ограничиваться скоростью 2500 об/мин. Вы всегда должны сверяться со спецификациями производителя, выгравированными на лицевой панели, и выполнять регулировку вниз, если вы устанавливаете нестандартные, увеличенные или необычно тяжелые верхние кулачки.

