
- Alle
- Produktname
- Produktschlüsselwort
- Produktmodell
- Produktzusammenfassung
- Produktbeschreibung
- Mehrfeldsuche


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 05.11.2026 Herkunft: Website


Sie haben gerade Ihren G-Code optimiert, um die Zykluszeit um drei Sekunden zu verkürzen. Die Spindel fährt hoch. Kühlmittel spritzt gegen die Scheibe. Plötzlich ertönt ein erschreckendes „Knall“ durch die Werkstatthalle. Das Werkstück hat sich gerade aus der Ausrichtung verschoben.
Wenn Sie jemals die Drehzahl hochgedreht haben und beobachtet haben, wie ein Teil durchrutscht, kennen Sie den unsichtbaren Feind des Hochgeschwindigkeitsdrehens. Im Kern handelt es sich hierbei um ein streng physikalisches Problem. Bei schnellen Zyklen ziehen Rotationskräfte die Backen nach außen. Dies wirkt direkt Ihrem Klemmmechanismus entgegen. Zu verstehen, wie mit diesem Phänomen umgegangen werden kann, ist für die Sicherheit des Bedieners, die Teilegenauigkeit und die langfristige Maschinengesundheit von entscheidender Bedeutung. In diesem technischen Leitfaden erläutern wir genau, warum dies geschieht. Außerdem erfahren Sie, wie Sie Ihre optimieren können Drehfutter- Setup, um einen Griffverlust vollständig zu vermeiden.
Geschwindigkeit tötet Halt: Mit zunehmender Rotationsgeschwindigkeit nimmt die nach außen gerichtete Kraft, die auf die Backen wirkt, exponentiell zu. Dadurch wird Ihre effektive Haltekraft drastisch reduziert.
Auf die Masse kommt es an: Das physische Gewicht Ihrer Komponenten ist der Hauptfaktor für den Halteleistungsverlust. Leichtere Vorrichtungen bedeuten sichereres Hochgeschwindigkeitsdrehen.
Statisch vs. dynamisch: Der gemessene Spanndruck bei angehaltener Spindel unterscheidet sich erheblich von der tatsächlichen Kraft, die das Teil bei 3.000 U/min hält.
Moderne Spannlösungen: Fortschrittliche Designs verfügen jetzt über interne Kompensationsmechanismen, um den Druck bei erhöhten Geschwindigkeiten aktiv aufrechtzuerhalten.
Wartung ist der Schlüssel: Die richtige Schmierung und die Abstimmung des richtigen Rotationszylinders auf Ihre Einrichtung sind entscheidende Schritte, um einen katastrophalen Ausfall zu verhindern.
Um die Mechanik der Werkstückspannung zu verstehen, ist ein klarer Blick auf die Physik erforderlich, die bei der Rotation involviert ist. Wenn eine Maschine mit hoher Geschwindigkeit arbeitet, ändern sich die auf die Komponenten wirkenden Kräfte dramatisch im Vergleich zu einem Ruhezustand der Maschine.
Die Zentrifugalkraft wirkt wie eine unsichtbare Hand, die Objekte von ihrem Rotationszentrum nach außen drückt. Insbesondere in einer CNC-Drehumgebung drückt dieses physikalische Phänomen die Backen vom Werkstück weg. Es steht dem Hydraulikzylinder direkt gegenüber.
Der wichtigste Faktor, den es zu begreifen gilt, ist, dass dieser Zug nach außen nicht linear zunimmt. Stattdessen nimmt es mit dem Quadrat zu Spindeldrehzahl . Verdoppeln Sie Ihre Drehzahl, um die Zykluszeiten zu verkürzen, und der nach außen gerichtete Zug an den Backen vervierfacht sich. Selbst eine geringfügige Erhöhung der Geschwindigkeit kann zu einem starken Abfall des effektiven Klemmdrucks führen. Wenn dieser Verlust die vom Zugrohr bereitgestellte Anfangskraft übersteigt, heben sich die Backen physisch vom Werkstück ab.
Sich ausschließlich auf statische Messungen zu verlassen, bleibt ein überraschend häufiges und äußerst gefährliches Versehen bei der CNC-Programmierung. Der statische Griff stellt die Spannkraft dar, die auf das Werkstück ausgeübt wird, wenn die Spindel bei null U/min vollständig stillsteht. Dynamischer Halt ist die tatsächlich wirksame Kraft, die das Teil sichert, wenn die Spindel ihre Zieldrehzahl erreicht. Im krassen Gegensatz zu einer statischen Messung offenbaren dynamische Tests die wahre Stabilität Ihres Setups. Eine Konfiguration, die sich im Stillstand unglaublich steif anfühlt, behält bei einem aggressiven Finishing-Durchgang möglicherweise weniger als ein Viertel ihrer Haltekraft.
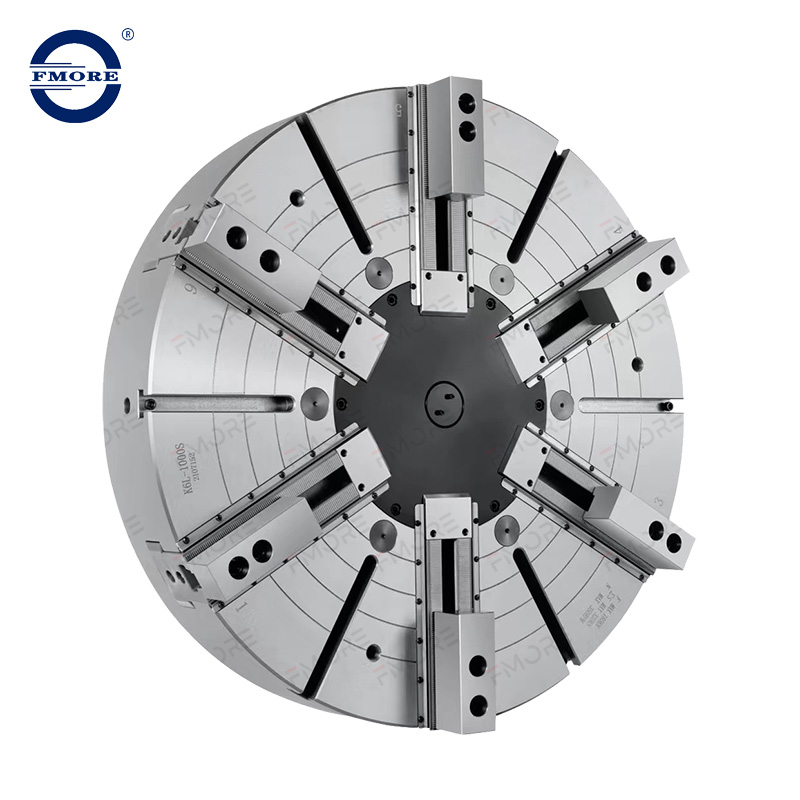
Die physische Masse der an Ihrem Aufbau befestigten Komponenten spielt eine große Rolle dabei, wie viel Klemmdruck während der Drehung verschwindet. Daher ist die Auswahl der richtigen Vorrichtungen eine wichtige technische Entscheidung, die sich direkt auf die Sicherheit in der Werkstatt auswirkt.
In der mathematischen Formel für die nach außen gerichtete Kraft dient die Masse als primäre Variable. Standardmäßige massive Stahlbacken blasen den Overall deutlich auf Kiefergewicht . Je schwerer das Bauteil ist, desto heftiger wird es beim Drehen der Spindel nach außen gezogen.
Darüber hinaus kann das Konzept des Schwerpunkts nicht ignoriert werden. Wenn Sie hohe Aufsatzbacken verwenden, wird die Masse weiter von der Mitte weg verlagert. Je weiter dieser Schwerpunkt von der Drehachse abweicht, desto länger wird der Hebelarm. Durch diese erweiterte Hebelwirkung können die Backen durch physische Kräfte leicht geöffnet werden, was den Verlust des Klemmdrucks verschlimmert.
Um dieses Problem zu lösen, wechseln Bediener häufig das Material der Oberbacken. Während Standardstahl unbestreitbar langlebig ist, ist er auch dicht und schwer. Durch den Umstieg auf leichte Alternativen wie hochfestes Aluminium oder Titan können Maschinenbauer die Masse sofort um bis zu 60 Prozent reduzieren. Diese dramatische Volumenreduzierung führt direkt zu einem proportionalen Rückgang der Zugkraft nach außen. Leichtere Komponenten ermöglichen es dem Bediener, Maschinen mit höheren sicheren Geschwindigkeiten zu betreiben, ohne die dynamische Stabilität zu beeinträchtigen.
Für die Aufrechterhaltung der Produktionseffizienz ist es wichtig, Instabilität zu erkennen, bevor sie zu einem Ausschuss oder einem verheerenden Maschinenabsturz führt. Achten Sie genau auf diese physischen Indikatoren in der Werkstatt.
Das auffälligste Symptom einer unzureichenden dynamischen Haltekraft ist das Durchrutschen des Werkstücks. Beim schweren Z-Achsen-Schruppen übt das Schneidwerkzeug einen enormen axialen Druck auf das Metall aus. Wenn der Staudruck durch zu hohe Drehzahlen stark absinkt, bricht die Reibung. Das Teil wird physisch tiefer in die Bohrung zurückgedrückt. Dadurch wird der Nullpunkt Ihrer Z-Achse zerstört und die Bearbeitung nachfolgender Features erfolgt völlig außerhalb der Toleranz.
Wenn ein Teil außerdem keine starre Unterstützung hat, ist es sehr anfällig für Mikrovibrationen, die durch das Schneidwerkzeug verursacht werden. Diese harmonische Instabilität ist oft die direkte Folge eines geschwächten Halts. Sie werden sehen, dass sich diese Vibrationen als deutliche Rattermarken auf der bearbeiteten Oberfläche manifestieren. Das ruiniert sofort das Finish. Diese ständige Vibration führt auch zu vorzeitigem Mikroabplatzen an den Hartmetalleinsätzen, was den Bediener dazu zwingt, die Schneidwerkzeuge häufiger auszutauschen, und die Kosten für Verbrauchsmaterialien in die Höhe treibt.
Wenn Sie einen perfekt geraden Zylinder programmieren, das resultierende Teil jedoch konisch ist, ist wahrscheinlich Instabilität die Ursache. Wenn der Spanndruck beeinträchtigt ist, führen die Schnittkräfte dazu, dass das Werkstück innerhalb der Backen leicht schwenkt. Wenn sich das Werkzeug weiter von der Stirnfläche entfernt, verstärkt sich diese Ablenkung, was zu konischen Schnitten außerhalb der Toleranz führt.
Angesichts der aktuellen Fertigungstrends, insbesondere bei Komponenten für Elektrofahrzeuge und in der Luft- und Raumfahrt, treiben Betriebe ihre Zykluszeiten bis an die absolute Grenze. Die Daten zeigen eine massive Abkehr von traditionellen Festkörpersystemen. Moderne Anlagen erfordern heute eine Werkstückspannung, die sicher über 4.000 U/min arbeitet, ohne Einbußen bei der Rundlaufgenauigkeit. Die reine Rotationsgeschwindigkeit ist nutzlos, wenn die Ausrüstung keine absolute Teilesicherheit gewährleisten kann.
Um der inhärenten Physik des Hochgeschwindigkeitsdrehens Rechnung zu tragen, haben Hersteller fortschrittliche Lösungen entwickelt. Moderne Systeme verfügen über eine integrierte Kompensation. Diese anspruchsvollen Konstruktionen nutzen interne Gegengewichte, die mechanisch mit den Hauptbacken verbunden sind. Wenn die Spindel beschleunigt und nach außen gerichtete Kräfte die Backen vom Teil wegziehen, ziehen genau dieselben Kräfte die internen Gegengewichte nach außen.
Da diese Gewichte über einen Präzisionshebelmechanismus verbunden sind, werden die Backen durch ihre Auswärtsbewegung aktiv nach innen gedrückt. Diese mechanische Aufhebung neutralisiert effektiv die Fliehkraftverlust . Dadurch kann das System vom Stillstand bis zur maximalen Nenngeschwindigkeit einen nahezu konstanten Spanndruck aufrechterhalten.
Über aktive Gegengewichte hinaus hat sich die grundlegende Architektur hydraulischer Systeme weiterentwickelt. Hochpräzise hydraulische Spannfutter werden heute mit außergewöhnlich engen Toleranzen und optimierten Geometrien hergestellt. Durch steilere Winkel der inneren Keile erhöhen die Ingenieure den mechanischen Vorteil. Diese strukturellen Verbesserungen sorgen für eine viel steifere Grundlinie, verringern die Arbeitsintensität durch hohe automatische Ebenen und sorgen für eine konsistente Teilekonzentrizität.
| Ausgestattet mit | Spannfutter mit traditionellem Festkörperfutter | einem hochpräzisen hydraulischen |
|---|---|---|
| Dynamische Griffhaltung | Verliert bis zu 80 % bei maximaler Drehzahl | Hält durch aktive Kompensation nahezu 100 % aufrecht |
| Automatisierungsebene | Manuelle oder einfache hydraulische Unterstützung | Hohes Automatikniveau, geringere Arbeitsintensität |
| Konzentrizität und Präzision | Anfällig für Unrundheit bei hohen Geschwindigkeiten | Streng eingehaltene Keilhakentoleranzen |
| Beste Anwendung | Schruppbearbeitung bei niedriger Geschwindigkeit, schwere Gussteile | Hochgeschwindigkeitsdrehen, Luft- und Raumfahrt, EV-Teile |
Für den sicheren Halt eines Werkstücks ist nicht allein die Backenfläche verantwortlich. Das gesamte System arbeitet als synchronisierte kinematische Kette. Um den Rotationskraftverlust vollständig zu bekämpfen, müssen Ingenieure die Synergie zwischen dem hydraulischen Drehzylinder, dem Zugrohr und dem internen Keilmechanismus bewerten.
Passen Sie zunächst den Drehzylinder genau an das Zugrohr an. Der hydraulische Drehzylinder ist das Kraftpaket der Anlage. Wenn der Rotationszylinder für das jeweilige Modell zu klein ist, gilt die Grundlinie Die Greifkraft wird erheblich beeinträchtigt, bevor die Spindel überhaupt zu rotieren beginnt. Eine schwache Grundlinie bedeutet, dass dem Setup der nötige Puffer fehlt, um den unvermeidlichen Verlust beim Beschleunigen der Spindel zu überstehen.
Zweitens: Hohlsysteme richtig dimensionieren. Hohle Designs mit offener Mitte stellen einzigartige Herausforderungen bei der Hardware-Anpassung dar. Das Durchgangsloch begrenzt den internen physischen Raum, der für den Keilhakenmechanismus verfügbar ist. Bei der Dimensionierung eines Rotationszylinders müssen sich die Bediener strikt an die Angaben des Herstellers zur maximalen Zugkraft halten. Bei übermäßiger Zugkraft werden die internen Keilhaken über ihre strukturelle Streckgrenze hinaus gedrückt, wodurch die Ausrüstung dauerhaft verformt wird.
Führen Sie schließlich strenge Schmierroutinen ein. Ein schlecht gewarteter, trockener Innenmechanismus kann bis zu 50 Prozent seiner Zugkraft durch innere Reibung verlieren, bevor die Backen überhaupt Kontakt mit dem Teil haben. Bei Hochgeschwindigkeitsbetrieben ist eine regelmäßige Schmierung mit dem empfohlenen Schmiermittel unerlässlich.
Physischer Verlust während der Rotation ist ein unvermeidbares Naturgesetz, das jedoch mit dem richtigen technischen Ansatz durchaus beherrschbar ist. Durch die sorgfältige Kontrolle der Komponentenmasse, die Überwachung Ihrer Geschwindigkeiten und die Wartung Ihrer Ausrüstung mit strengen Schmierplänen können Bediener sicher und effizient arbeiten.
Wenn Ihre Produktionsanlage auf Hochgeschwindigkeitsproduktion mit hohem Volumen umstellt, um die Zykluszeiten zu verkürzen, ist der ständige Kampf mit veralteter Ausrüstung eine falsche Wirtschaftlichkeit. Die mit schlechter Stabilität verbundenen Kosten – verschrottete Teile, vorzeitiger Werkzeugverschleiß und umfangreiche Maschinenstillstandszeiten nach einem Unfall – überwiegen bei weitem die anfängliche Kapitalinvestition für die Modernisierung Ihrer Werkstatt.
Lassen Sie nicht zu, dass unsichtbare physikalische Kräfte Ihre Teile ruinieren oder Ihre Maschinisten gefährden. Nehmen Sie sich die Zeit, Ihre dynamische Haltekraft regelmäßig zu testen. Wir empfehlen dringend, auf ein hochpräzises hydraulisches Spannfutter mit hoher automatischer Ebene umzusteigen, um den Arbeitsaufwand zu reduzieren und Präzision zu gewährleisten. Entdecken Sie die fortschrittlichen Spannlösungen bei Fmore CNC, um die perfekte Hardware-Synergie für Ihre Hochgeschwindigkeitsdrehanwendungen zu finden.
Der genaue Kraftverlust bei Höchstgeschwindigkeit hängt vollständig von der physikalischen Größe der Einheit, der Konstruktion der internen Mechanismen und der an der Schlagfläche angebrachten Gesamtmasse ab. Empirische Tests zeigen jedoch, dass ein Standard-Setup ohne aktive Kompensation zwischen 50 und 80 Prozent seines statischen Halts verlieren kann, wenn es mit der maximalen Nenndrehzahl betrieben wird. Die Verwendung schwerer, übergroßer Stahlkomponenten kann dazu führen, dass das System bereits vor Erreichen der maximalen Drehzahl 100 Prozent seines effektiven Halts verliert, was zum sofortigen Auswerfen des Werkstücks führt.
Nein, die Erhöhung des Hydraulikdrucks über die angegebenen Grenzen hinaus ist eine äußerst gefährliche Praxis. Der innenliegende Keilhakenmechanismus setzt auf präzise, abgewinkelte Gleitflächen. Durch stärkeres Ziehen des Drehzylinders werden diese Innenwinkel einer extremen Belastung ausgesetzt. Dadurch wird die Schmiergrenzschicht zerstört und es kommt zu starkem Metall-auf-Metall-Abrieb. Letztendlich führt eine übermäßige Zugkraft der Deichsel zu einer dauerhaften Verformung des Gehäuses, was dazu führt, dass die Hauptbacken in ihren Führungen stecken bleiben und die Ausrüstung vollständig zerstört wird.
Es hält Werkstücke, indem es lineare Druck- oder Zugkräfte über ein internes mechanisches System, meist einen Keilhaken oder einen internen Scrollmechanismus, in radiale Spannkräfte umwandelt. Ein Hydraulikzylinder zieht ein Zugrohr, das mit einem zentralen Kolben verbunden ist. Dieser Kolben verfügt über abgewinkelte Keile, die in entsprechende Haken an der Unterseite der Hauptbacken eingreifen. Wenn der Kolben nach hinten gezogen wird, zwingen die abgewinkelten Keile alle drei Hauptbacken dazu, gleichzeitig nach innen zu gleiten. Da die Keile mit identischen Toleranzen gefertigt werden, bewegen sich die Backen perfekt im Einklang und zentrieren das Werkstück automatisch, während gleichzeitig ein gleichmäßig verteilter Druck ausgeübt wird.
Größere Einheiten sind aufgrund der grundlegenden Physik der Rotationsmasse auf niedrigere Höchstgeschwindigkeiten beschränkt. Die nach außen gerichtete Kraft wird berechnet, indem die Masse des Objekts mit seinem Abstand vom Rotationszentrum und dem Quadrat seiner Rotationsgeschwindigkeit multipliziert wird. Eine größere Einheit verfügt von Natur aus über viel schwerere Hauptbacken und ihr größerer Durchmesser bedeutet, dass der Schwerpunkt viel weiter von der Spindelmittellinie entfernt liegt. Um diese immensen Kräfte innerhalb sicherer struktureller Betriebsgrenzen zu halten, legen die Hersteller strenge Vorschriften für größere Einheiten mit niedrigeren Drehzahlgrenzen fest.
Die Berechnung basiert auf der physikalischen Standardformel für Rotationskräfte: F = m * r * w^2. In dieser Gleichung stellt „m“ die Gesamtmasse der Oberbacke und der Hauptbacke dar, „r“ ist der Abstand von der Spindelmittellinie zum Schwerpunkt der Backe und „w“ ist die aus Ihrer Drehzahl abgeleitete Winkelgeschwindigkeit. Da die Geschwindigkeit quadriert ist, erzeugen selbst geringfügige Drehzahlerhöhungen massive Spitzen der nach außen gerichteten Kraft. Für praktische Anwendungen in der Werkstatt konsultieren Sie immer die dynamischen Griffverlustdiagramme Ihres Herstellers, anstatt manuell zu berechnen.
Die maximale Sicherheitsgeschwindigkeit ist keine universelle Zahl; Sie richtet sich strikt nach dem jeweiligen Modell, seinem Außendurchmesser und dem Gewicht der aktuell verbauten Aufsatzbacken. Ein hochpräzises 6-Zoll-Hydraulikspannfutter kann sicher bei 6.000 U/min betrieben werden, während ein 15-Zoll-Modell aus derselben Produktlinie möglicherweise bei 2.500 U/min fest begrenzt ist. Wenn Sie benutzerdefinierte, übergroße oder ungewöhnlich schwere Aufsatzbacken installieren, müssen Sie immer die auf der Frontplatte eingravierten Herstellerangaben beachten und nach unten anpassen.

