
- Todo
- Nombre del producto
- Palabra clave del producto
- Modelo de producto
- Resumen del producto
- Descripción del Producto
- Búsqueda de campos múltiples


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-11-05 Origen: Sitio


Acaba de optimizar su código G para reducir tres segundos el tiempo de un ciclo. El husillo sube. El refrigerante explota la ventana. De repente, un 'golpe sordo' aterrador resuena en el suelo de la tienda. La pieza de trabajo simplemente se desalineó.
Si alguna vez aumentó las RPM y vio deslizarse una pieza, conoce al enemigo invisible de los giros a alta velocidad. En esencia, se trata de un problema de física estricta. Las fuerzas de rotación empujan las mandíbulas hacia afuera durante ciclos rápidos. Esto lucha directamente contra su mecanismo de sujeción. Comprender cómo gestionar este fenómeno es fundamental para la seguridad del operador, la precisión de las piezas y la salud de la máquina a largo plazo. En esta guía técnica, desglosamos exactamente por qué sucede esto. También aprenderá cómo optimizar su Configuración del mandril de torno para eliminar completamente la pérdida de agarre.
La velocidad mata la retención: a medida que aumenta la velocidad de rotación, la fuerza hacia afuera que actúa sobre las mandíbulas aumenta exponencialmente. Esto reduce drásticamente su poder de sujeción efectivo.
La masa importa: el peso físico de sus componentes es el principal multiplicador de la pérdida de energía. Los accesorios más livianos significan giros a alta velocidad más seguros.
Estática versus dinámica: la presión de sujeción medida cuando se detiene el husillo es muy diferente de la fuerza real que mantiene la pieza a 3000 RPM.
Soluciones modernas de sujeción de piezas: los diseños avanzados ahora cuentan con mecanismos de compensación internos para mantener activamente la presión a velocidades elevadas.
El mantenimiento es clave: la lubricación adecuada y la combinación del cilindro giratorio adecuado para su configuración son pasos vitales para evitar fallas catastróficas.
Comprender la mecánica de la sujeción de piezas requiere una visión clara de la física involucrada durante la rotación. Cuando una máquina opera a alta velocidad, las fuerzas que actúan sobre los componentes cambian dramáticamente en comparación con cuando el equipo está en reposo.
La fuerza centrífuga actúa como una mano invisible que empuja los objetos hacia afuera desde su centro de rotación. Específicamente en un entorno de torneado CNC, este fenómeno físico fuerza a las mordazas a alejarse de la pieza de trabajo. Se opone directamente al cilindro hidráulico.
El factor más crítico a comprender es que esta atracción hacia afuera no aumenta linealmente. En cambio, aumenta con el cuadrado de la velocidad del husillo . Duplique sus RPM para reducir los tiempos de ciclo y la tracción hacia afuera de las mandíbulas se cuadruplica. Incluso un aumento modesto en la velocidad puede resultar en una caída severa en la presión de sujeción efectiva. Si esta pérdida excede la fuerza inicial proporcionada por el tubo de tracción, las mordazas se levantarán físicamente de la pieza de trabajo.
Depender exclusivamente de mediciones estáticas sigue siendo un descuido sorprendentemente común e increíblemente peligroso en la programación CNC. El agarre estático representa la fuerza de sujeción aplicada a la pieza de trabajo cuando el husillo está completamente parado a cero RPM. El agarre dinámico es la fuerza efectiva real que asegura la pieza cuando el husillo alcanza sus RPM objetivo. En marcado contraste con una medición estática, las pruebas dinámicas revelan la verdadera estabilidad de su configuración. Una configuración que se siente increíblemente rígida cuando está parada podría retener menos de una cuarta parte de su poder de sujeción durante una pasada agresiva.
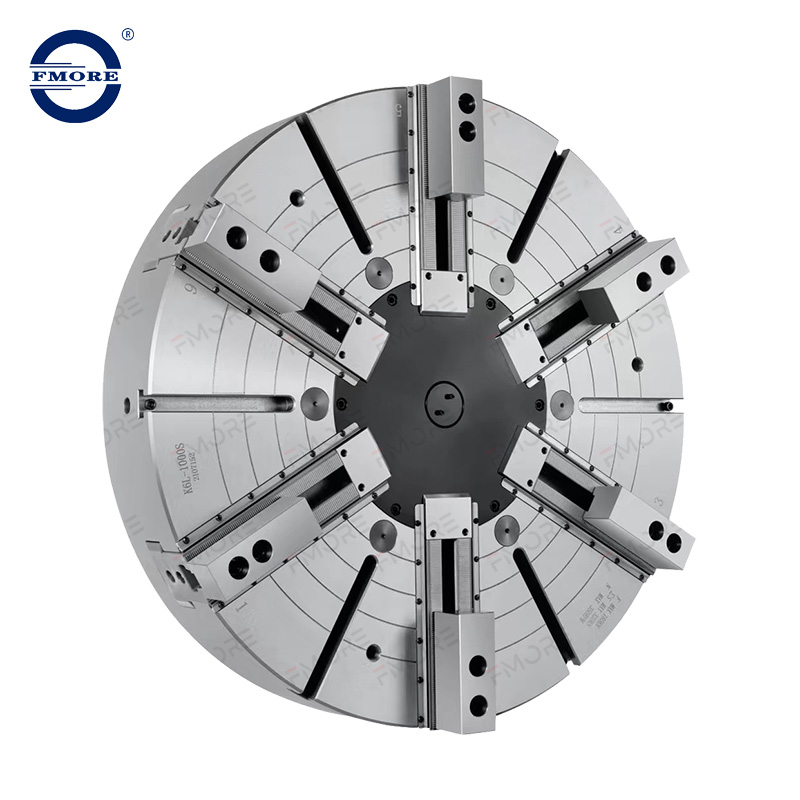
La masa física de los componentes conectados a su configuración juega un papel muy importante en la cantidad de presión de sujeción que desaparece durante la rotación. En consecuencia, seleccionar los accesorios adecuados es una decisión de ingeniería crítica que impacta directamente en la seguridad del taller.
En la fórmula matemática de la fuerza hacia afuera, la masa sirve como variable principal. Las mordazas de acero sólido estándar inflan significativamente el conjunto peso de la mandíbula . Cuanto más pesado es el componente, más violentamente se tira hacia afuera a medida que gira el eje.
Además, no se puede ignorar el concepto de centro de gravedad. Cuando se utilizan mandíbulas superiores altas, la masa se aleja más del centro. Cuanto más se aleja este centro de gravedad del eje de rotación, más largo se vuelve el brazo de momento. Este apalancamiento extendido permite que las fuerzas físicas abran fácilmente las mandíbulas, exacerbando la pérdida de presión de sujeción.
Para mitigar este problema, los operadores cambian con frecuencia el material de las mandíbulas superiores. Si bien el acero estándar es innegablemente duradero, también es denso y pesado. Al hacer la transición a alternativas livianas como aluminio o titanio de alta resistencia, los maquinistas pueden reducir instantáneamente la masa hasta en un 60 por ciento. Esta drástica reducción del volumen se traduce directamente en una caída proporcional de la atracción hacia el exterior. Los componentes más livianos permiten a los operadores operar máquinas a velocidades más altas y seguras sin sacrificar la estabilidad dinámica.
Identificar la inestabilidad antes de que resulte en una pieza desechada o en un accidente devastador de la máquina es esencial para mantener la eficiencia de la producción. Preste mucha atención a estos indicadores físicos en el taller.
El síntoma más evidente de una fuerza de sujeción dinámica insuficiente es el deslizamiento de la pieza. Durante el desbaste intenso en el eje Z, la herramienta de corte ejerce una inmensa presión axial sobre el metal. Si la presión dinámica ha caído en picado debido a un exceso de RPM, la fricción se rompe. La pieza empujará físicamente más profundamente hacia el interior del orificio. Esto destruye el punto cero del eje Z y provoca que las características posteriores se mecanicen completamente fuera de tolerancia.
Además, cuando una pieza carece de soporte rígido, se vuelve muy susceptible a las microvibraciones inducidas por la herramienta de corte. Esta inestabilidad armónica es a menudo el resultado directo de un agarre debilitado. Verá que estas vibraciones se manifiestan como marcas distintivas en la superficie mecanizada. Esto arruina instantáneamente el acabado. Esta vibración constante también provoca microdesprendimientos prematuros en los insertos de carburo, lo que obliga a los operadores a cambiar las herramientas de corte con más frecuencia y aumenta los costos de los consumibles.
Si programa un cilindro perfectamente recto pero la pieza resultante mide con una forma cónica, la inestabilidad es un probable culpable. Cuando la presión de sujeción se ve comprometida, las fuerzas de corte hacen que la pieza de trabajo gire ligeramente dentro de las mordazas. A medida que la herramienta se aleja de la cara, esta deflexión se amplifica, lo que da como resultado cortes cónicos fuera de tolerancia.
Al observar las tendencias de fabricación actuales, especialmente en componentes para vehículos eléctricos y aeroespacial, los talleres están llevando los tiempos de ciclo al límite absoluto. Los datos muestran un alejamiento masivo de los sistemas tradicionales de cuerpo sólido. Las instalaciones modernas exigen ahora un sistema de sujeción que funcione de forma segura a más de 4000 RPM sin sacrificar la concentricidad. La velocidad de rotación bruta es inútil si el equipo no puede garantizar la seguridad absoluta de la pieza.
Para abordar la física inherente del torneado a alta velocidad, los fabricantes han diseñado soluciones avanzadas. Los sistemas de última generación cuentan con compensación integrada. Estos diseños sofisticados utilizan contrapesos internos unidos mecánicamente a las mordazas maestras. A medida que el husillo acelera y las fuerzas hacia afuera alejan las mordazas de la pieza, exactamente esas mismas fuerzas empujan los contrapesos internos hacia afuera.
Debido a que estos pesos están conectados mediante un mecanismo de palanca de precisión, su movimiento hacia afuera fuerza activamente a las mandíbulas hacia adentro. Esta cancelación mecánica neutraliza eficazmente la pérdida centrífuga . Permite que el sistema mantenga una presión de sujeción casi constante desde un punto muerto hasta su velocidad nominal máxima.
Más allá de los contrapesos activos, la arquitectura fundamental de los sistemas hidráulicos ha evolucionado. Los mandriles hidráulicos de alta precisión ahora se fabrican con tolerancias excepcionalmente ajustadas y geometrías optimizadas. Al aumentar los ángulos de las cuñas internas, los ingenieros aumentan la ventaja mecánica. Estas mejoras estructurales proporcionan una base mucho más rígida, reduciendo la intensidad de la mano de obra a través de altos niveles automáticos y garantizando una concentricidad constante de las piezas.
| Característica | Portabrocas tradicional de cuerpo sólido | Portabrocas hidráulico de alta precisión |
|---|---|---|
| Retención de agarre dinámico | Pierde hasta un 80% a máximas RPM | Se mantiene cerca del 100 % mediante compensación activa |
| Nivel de automatización | Asistencia hidráulica manual o básica | Alto nivel automático, menos intensidad de mano de obra. |
| Concentricidad y precisión | Propenso a agotarse a altas velocidades | Tolerancias de gancho de cuña estrictamente mantenidas |
| Mejor aplicación | Desbaste a baja velocidad, piezas fundidas pesadas | Piezas de torneado de alta velocidad, aeroespacial y vehículos eléctricos |
Lograr una sujeción segura de una pieza de trabajo no es responsabilidad exclusiva de la cara de la mandíbula. Todo el sistema funciona como una cadena cinemática sincronizada. Para combatir completamente la pérdida de fuerza de rotación, los ingenieros deben evaluar la sinergia entre el cilindro giratorio hidráulico, el tubo de tracción y el mecanismo de cuña interno.
Primero, haga coincidir con precisión el cilindro giratorio con el tubo de tracción. El cilindro giratorio hidráulico es el motor de la configuración. Si el cilindro giratorio es de tamaño insuficiente para el modelo específico, la línea base La fuerza de agarre se verá fundamentalmente comprometida incluso antes de que el husillo comience a girar. Una línea de base débil significa que la configuración carece del amortiguador necesario para sobrevivir a la pérdida inevitable a medida que el eje se acelera.
En segundo lugar, dimensione correctamente los sistemas huecos. Los diseños huecos con un centro abierto presentan desafíos únicos para combinar hardware. El orificio pasante limita el espacio físico interno disponible para el mecanismo de gancho de cuña. Al dimensionar un cilindro giratorio, los operadores deben cumplir estrictamente con las especificaciones máximas de tracción de la barra de tiro del fabricante. Aplicar una fuerza excesiva en la barra de tiro empujará los ganchos de cuña internos más allá de sus puntos de fluencia estructurales, deformando permanentemente el equipo.
Finalmente, implemente estrictas rutinas de lubricación. Un mecanismo interno seco y mal mantenido puede perder hasta el 50 por ciento de la fuerza de la barra de tiro debido a la fricción interna antes de que las mordazas entren en contacto con la pieza. El engrase regular con el lubricante recomendado no es negociable para operaciones de alta velocidad.
La pérdida física durante la rotación es una ley inevitable de la naturaleza, pero es totalmente manejable con el enfoque de ingeniería adecuado. Al controlar cuidadosamente la masa de los componentes, monitorear sus velocidades y mantener su equipo con programas de lubricación rigurosos, los operadores pueden mecanizar de manera segura y eficiente.
Si su instalación de fabricación está haciendo la transición hacia una producción de gran volumen y alta velocidad para reducir los tiempos de los ciclos, luchar continuamente con equipos más antiguos es una falsa economía. Los costos asociados con una estabilidad deficiente (piezas desechadas, desgaste prematuro de las herramientas y tiempo de inactividad prolongado de la máquina después de un accidente) superan con creces la inversión de capital inicial para modernizar su taller.
No permita que fuerzas físicas invisibles arruinen sus piezas o pongan en peligro a sus maquinistas. Tómese el tiempo para probar periódicamente su poder de retención dinámica. Recomendamos encarecidamente actualizar a un mandril hidráulico de alta precisión con un alto nivel automático para reducir la intensidad de mano de obra y garantizar la precisión. Explore las soluciones avanzadas de sujeción de piezas de Fmore CNC para encontrar la sinergia de hardware perfecta para sus aplicaciones de torneado de alta velocidad.
La cantidad exacta de fuerza perdida a velocidad máxima depende completamente del tamaño físico de la unidad, el diseño de los mecanismos internos y la masa total adherida a la cara. Sin embargo, las pruebas empíricas muestran que sin ninguna compensación activa, una configuración estándar puede perder entre el 50 y el 80 por ciento de su retención estática cuando funciona a sus RPM nominales máximas. El uso de componentes de acero pesados y de gran tamaño puede hacer que el sistema pierda el 100 por ciento de su sujeción efectiva incluso antes de alcanzar las RPM máximas, lo que resulta en la expulsión inmediata de la pieza de trabajo.
No, aumentar la presión hidráulica más allá de los límites especificados es una práctica muy peligrosa. El mecanismo interno de gancho en forma de cuña se basa en superficies deslizantes en ángulo y precisas. Obligar al cilindro giratorio a tirar con más fuerza somete estos ángulos internos a una tensión extrema. Esto rompe la capa límite de lubricación y provoca una irritación severa entre metales. Con el tiempo, una tracción excesiva de la barra de tiro deformará permanentemente el cuerpo, provocando que las mandíbulas maestras se atasquen en sus guías y arruinen el equipo por completo.
Sujeta piezas de trabajo convirtiendo fuerzas lineales de empuje o tracción en fuerzas de sujeción radiales a través de un sistema mecánico interno, más comúnmente un gancho de cuña o un mecanismo de espiral interno. Un cilindro hidráulico tira de un tubo de tracción conectado a un émbolo central. Este émbolo presenta cuñas en ángulo que se entrelazan con los ganchos correspondientes en la parte inferior de las mordazas maestras. A medida que se tira del émbolo hacia atrás, las cuñas en ángulo obligan a las tres mandíbulas maestras a deslizarse hacia adentro simultáneamente. Debido a que las cuñas están mecanizadas con tolerancias idénticas, las mordazas se mueven al unísono, centrando automáticamente la pieza de trabajo mientras se aplica una presión distribuida uniformemente.
Las unidades más grandes están restringidas a velocidades máximas más bajas debido a la física fundamental de la masa rotacional. La fuerza hacia afuera se calcula multiplicando la masa del objeto por su distancia al centro de rotación y el cuadrado de su velocidad de rotación. Una unidad más grande posee inherentemente mandíbulas maestras mucho más pesadas y su mayor diámetro significa que el centro de gravedad está ubicado mucho más lejos de la línea central del husillo. Los fabricantes rigen estrictamente las unidades más grandes con límites de RPM más bajos para mantener estas inmensas fuerzas dentro de márgenes operativos estructurales seguros.
El cálculo se basa en la fórmula física estándar para la fuerza de rotación: F = m * r * w^2. En esta ecuación, 'm' representa la masa total de la mandíbula superior y la mandíbula maestra, 'r' es la distancia desde la línea central del husillo al centro de gravedad de la mandíbula y 'w' es la velocidad angular derivada de sus RPM. Debido a que la velocidad es al cuadrado, incluso aumentos menores en las RPM generan picos masivos en la fuerza hacia afuera. Para aplicaciones prácticas en el taller, consulte siempre las tablas de pérdida de agarre dinámica proporcionadas por su fabricante en lugar de calcularlas manualmente.
La velocidad máxima segura no es un número universal; Está estrictamente dictado por el modelo específico, su diámetro exterior y el peso de las mordazas superiores actualmente instaladas. Un mandril hidráulico de alta precisión de 6 pulgadas podría funcionar con seguridad a 6000 RPM, mientras que un modelo de 15 pulgadas de la misma línea de productos podría tener un límite rígido de 2500 RPM. Siempre debe consultar las especificaciones del fabricante grabadas en la placa frontal y ajustarlas hacia abajo si instala mordazas superiores personalizadas, de gran tamaño o inusualmente pesadas.

