
- Todo
- Nombre del producto
- Palabra clave del producto
- Modelo de producto
- Resumen del producto
- Descripción del Producto
- Búsqueda de campos múltiples


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-11-11 Origen: Sitio


Seleccionar el equipo de posicionamiento adecuado es solo el comienzo al actualizar la configuración de su CNC o diseñar una celda automatizada personalizada. El verdadero secreto para un mecanizado impecable es qué tan bien el dispositivo mantiene su posición bajo inmensas fuerzas de corte. Aquí es donde interviene el sistema de frenos. Imagine una enorme fresa hundiéndose en un bloque de titanio de grado aeroespacial. Si el dispositivo se desplaza aunque sea una fracción de milímetro, se arruina toda la pieza de trabajo. Una abrazadera débil provoca vibraciones, acabados superficiales deficientes y piezas desechadas. Sin embargo, el mecanismo adecuado garantiza una rigidez absoluta.
Con varias opciones en el mercado, que van desde abrazaderas neumáticas hasta sistemas de fluidos de alta resistencia, seleccionar la configuración perfecta requiere conocimientos técnicos. En esta guía de ingeniería, desglosamos las tecnologías disponibles, su impacto en la precisión del mecanizado y las especificaciones exactas que debe evaluar antes de tomar una decisión de compra crítica.
Mantener el torque es crucial: la función principal de un mecanismo de sujeción es proporcionar suficiente torque para resistir las fuerzas de corte. Esto garantiza una precisión excepcional durante operaciones de fresado agresivas.
Sistemas hidráulicos para servicio pesado: los sistemas de fluidos presurizados siguen siendo el estándar de la industria para aplicaciones de alto torque. Ofrecen una enorme fuerza de sujeción y una rigidez estructural inigualable.
Abrazaderas neumáticas para mayor velocidad: Los frenos accionados por aire son ideales para cargas más livianas y posicionamiento a alta velocidad. Son perfectos para entornos de salas blancas donde la contaminación de fluidos representa un riesgo grave.
La integración electrónica es importante: los sistemas de frenado modernos deben comunicarse perfectamente con el controlador de su máquina. Esto asegura un acoplamiento rápido sin causar desgaste mecánico.
Precisión constante: la configuración de sujeción correcta elimina los micromovimientos durante el mecanizado. Esto mejora directamente la consistencia de sus procesos de producción a lo largo de miles de ciclos continuos.
Un dispositivo multieje programable integrado en la maquinaria CNC posiciona las piezas de trabajo en ángulos exactos para operaciones de mecanizado complejas. Controlado por el sistema de control numérico de la máquina, permite a los operadores cortar geometrías complejas sin reposicionamiento manual. Alcanzar el ángulo correcto es simplemente el primer paso. Mantener esa posición de forma segura mientras un cortador corta metal en bruto es la verdadera prueba.
Debe distinguir entre par motor y par de retención. El motor genera el par motor para girar el dispositivo a la coordenada programada. El par de sujeción es la fuerza estática necesaria para mantener la configuración completamente estacionaria mientras la herramienta se acopla al material. Durante la perforación o perforación agresiva, la cortadora ejerce un tremendo apalancamiento lateral y rotacional. Depender únicamente de la retención electrónica del motor es una receta para el desastre.
Operar un dispositivo sin frenos presenta enormes riesgos de ingeniería. La configuración experimenta micromovimientos cuando las presiones de corte exceden la capacidad del motor. Esta falta de rigidez provoca fuertes vibraciones. La vibración degrada el acabado de la superficie y arruina las costosas herramientas. Un robusto freno mecánico aísla los componentes internos del accionamiento de estas fuerzas violentas. Transfiere la carga directamente al cuerpo rígido de hierro fundido.
El engranaje interno no define por sí solo la precisión. Depende en gran medida de la estabilidad del mecanismo de sujeción. El juego mecánico es la ligera holgura entre los dientes del engranaje acoplados. Es un rasgo inherente común en los sistemas de engranajes helicoidales. La fabricación de alta gama minimiza este espacio libre, pero no puede eliminarlo por completo sin causar una fricción excesiva. Una abrazadera robusta bloquea físicamente la placa frontal a la carcasa estática. Esta acción pasa por alto los engranajes internos. Elimina el juego mecánico durante la fase crítica de corte, asegurando una excepcional Precisión de indexación.
Específicamente, esta acción de bloqueo es fundamental para la coherencia a largo plazo. En la fabricación de gran volumen, un dispositivo debe volver exactamente a la misma posición angular tras miles de ciclos. Si una abrazadera aplica una presión desigual, la configuración puede asentarse en una posición microscópicamente diferente cada vez. Una fuerza de sujeción constante garantiza que el dispositivo se bloquee exactamente donde lo colocó el codificador. Esto mejora directamente la Repetibilidad de sus tiradas de producción.
El corte continuo genera calor y vibraciones importantes. La expansión térmica se transfiere a través de la pieza de trabajo. Una abrazadera inadecuada permite que estas tensiones provoquen microdesplazamientos. El freno derecho actúa como un anclaje rígido. Amortigua las vibraciones y resiste la deriva térmica, manteniendo así las estrictas tolerancias geométricas del producto final.
Análisis recientes de la industria destacan un rápido cambio hacia sistemas de frenado híbridos automatizados. Los fabricantes están presionando para lograr mayores tasas de eliminación de material sin sacrificar los tiempos de ciclo. En consecuencia, ha aumentado la demanda de mecanismos de sujeción inteligentes. Las instalaciones se están alejando de las configuraciones puramente manuales. Prefieren los sistemas que ofrecen retroalimentación en tiempo real. Los equipos modernos se integran perfectamente con controladores avanzados para monitorear dinámicamente la presión de sujeción. Esta tendencia subraya la importancia de elegir un sistema adaptado a las estrictas demandas industriales. Los frenos inteligentes evitan la chatarra al detener la máquina si la presión cae por debajo de un umbral seguro.
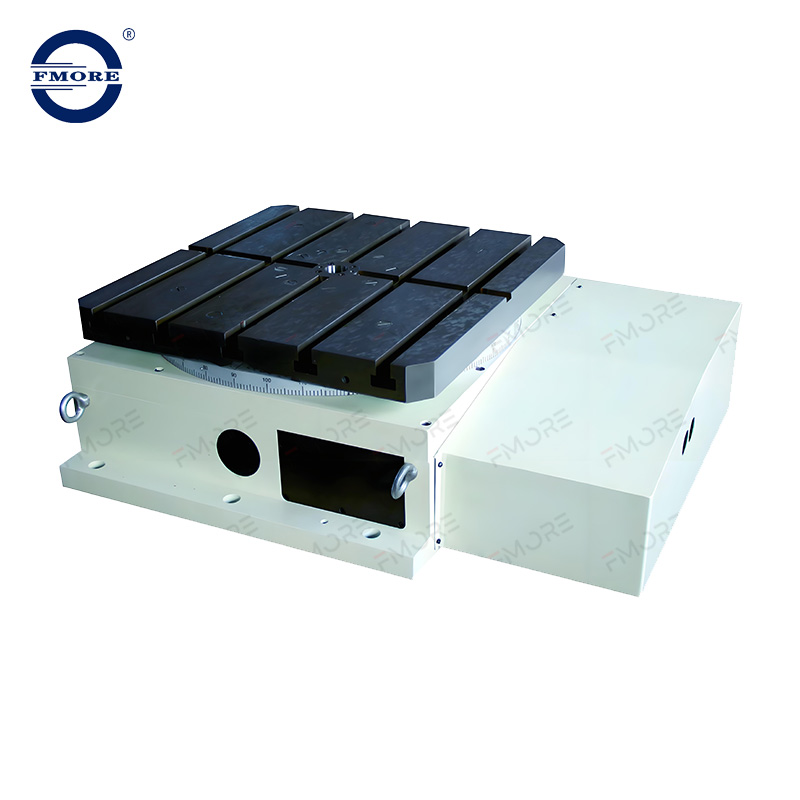
Comprender los mecanismos internos es esencial para especificar el equipo correcto para su taller. Diferentes sistemas de sujeción sirven para entornos de mecanizado completamente diferentes.
Estos sistemas utilizan fluido presurizado para comprimir un manguito de sujeción especializado contra el husillo giratorio. Las configuraciones industriales estándar funcionan a altas presiones entre 35 y 70 bar. La principal ventaja es un par de sujeción excepcional. El fluido es incompresible. Transfiere enormes cantidades de fuerza de manera eficiente. Esto crea una configuración increíblemente rígida. Por ejemplo, unidades de posicionamiento premium como el La serie de mesas giratorias NC de Fmore CNC utiliza una sujeción hidráulica avanzada para ofrecer pares de sujeción que superan los 1200 Newton metros. Esto lo convierte en la opción óptima para el fresado pesado que involucra materiales resistentes como Inconel o acero para herramientas.
El principal inconveniente es la necesidad de infraestructura auxiliar. Es necesaria una unidad de potencia dedicada si la máquina carece de un circuito existente. Estos sistemas requieren un mantenimiento regular para monitorear los niveles de fluidos y las condiciones del filtro.
Las abrazaderas accionadas por aire utilizan aire comprimido del taller para accionar el mecanismo de sujeción. La mayoría de las instalaciones encaminan líneas de aire estándar a través de válvulas solenoides para enganchar la abrazadera. Valorados por su limpieza y simplicidad, los sistemas de aire utilizan la infraestructura existente. El aire fluye más rápido que el fluido viscoso. Esto proporciona tiempos de respuesta más rápidos para la participación. Exigen mucho menos mantenimiento.
La limitación fundamental es un par de sujeción más bajo. Las abrazaderas neumáticas no pueden soportar fuerzas de corte severas debido a presiones operativas más bajas. Se adaptan perfectamente al fresado ligero a medio, al mecanizado de aluminio o a líneas de montaje automatizadas.
Por lo general, se construyen directamente en la carcasa del motor y utilizan bobinas electromagnéticas para acoplar un disco de fricción contra el eje del motor. Ofrecen control electrónico instantáneo. No requieren líneas de fluido externas.
Sin embargo, estos son frenos de estacionamiento secundarios en lugar de abrazaderas de mecanizado primarias. Sostienen el eje del motor en lugar de la placa frontal. Cualquier juego mecánico en el tren de engranajes sigue siendo un factor. No se recomiendan para resistir fuerzas de corte primarias en el trabajo de metales.
El debate entre sistemas de fluido y aire depende completamente de su aplicación específica y de las tasas de eliminación de material requeridas. Al comparar el par, la diferencia es asombrosa. A El freno hidráulico a menudo proporciona tres veces la potencia de sujeción que su homólogo neumático. Una placa frontal de 250 milímetros podría ofrecer 400 Newton metros de par de retención con aire, pero más de 1.000 Newton metros con fluido presurizado.
La coincidencia de solicitudes es el paso más crítico. Elija un sistema a base de fluido cuando corte metales ferrosos o utilice herramientas de gran diámetro. La rigidez que proporciona un fluido incompresible es inigualable. Por el contrario, opte por un sistema accionado por aire al mecanizar materiales más blandos como el aluminio o al integrarlo en líneas de montaje de alta velocidad.
| Característica | Sistemas hidráulicos | Sistemas neumáticos | Frenos electromagnéticos |
|---|---|---|---|
| Torque de retención | Extremadamente alto | Bajo a Medio | Bajo |
| Tiempo de respuesta | Moderado | muy rapido | Instantáneo |
| Mejor para | Fresado pesado, Titanio, Acero | Aluminio, indexación de alta velocidad | Estacionamiento, Montaje de luces |
| Mantenimiento | Requiere controles de fluidos y sellos. | Mínimo | Mantenimiento cero |
La evaluación de equipos de posicionamiento requiere analizar profundamente las especificaciones de ingeniería. No te fijes sólo en las dimensiones físicas.
Esta es la especificación más importante. Debe superar con seguridad la fuerza de rotación máxima generada por su herramienta de corte. Calcule la fuerza máxima de corte en Newtons. Multiplícalo por la distancia en metros desde el centro del accesorio hasta el punto del corte. Incorpore siempre un factor de seguridad de al menos 1,5 para tener en cuenta el desgaste de la herramienta y las variaciones repentinas de la dureza del material. Los indexadores premium a menudo cuentan con sistemas de frenos de doble soporte para maximizar esta clasificación de torsión.
Cada milisegundo cuenta en la producción de gran volumen. El tiempo de respuesta se refiere a la rapidez con la que se activa el mecanismo. Las abrazaderas accionadas por aire actúan más rápido que las de fluido. Un tiempo de respuesta lento acumula retrasos importantes si una operación requiere cientos de movimientos de indexación por hora. Es necesario evaluar la respuesta de la válvula solenoide para optimizar las velocidades del ciclo.
Una mordaza mecánica debe funcionar en perfecta armonía con el controlador CNC. Se producen daños mecánicos graves si la sincronización está desalineada. El sistema de frenos debe comunicarse perfectamente con su Servoaccionamiento . Las configuraciones modernas utilizan tiempos de permanencia precisos del controlador lógico. Esto garantiza que el accionamiento mantenga la posición electrónicamente durante una fracción de segundo mientras se acopla la abrazadera mecánica. Esto evita que el motor luche contra la fricción de un freno parcialmente aplicado.
Los presupuestos de gastos de capital a menudo dictan que la maquinaria existente debe utilizarse hasta su máxima duración absoluta. Actualizar un indexador mecánico antiguo a una unidad totalmente programable presenta una alternativa altamente rentable a la compra de un nuevo centro de mecanizado. Los talleres pueden lograr un mecanizado complejo de múltiples lados en una sola configuración.
Además, la modernización presenta distintos desafíos de ingeniería. Los ingenieros de fabricación a menudo preguntan si un accesorio neumático antiguo se puede actualizar para utilizar fluido presurizado para aumentar el par de retención. La ejecución física está plagada de dificultades. Los manguitos de sujeción internos dentro de una unidad impulsada por aire no están diseñados para soportar una presión hidráulica inmensa. La introducción de fluido en un mecanismo neumático provocará una explosión catastrófica del sello. Esto inunda la caja de engranajes interna con aceite.
La actualización requiere una integración eléctrica perfecta con el controlador heredado de la máquina. La secuencia debe estar perfectamente sincronizada con el variador para evitar conflictos mecánicos. Si no se programan correctamente estas puertas lógicas, el motor empujará contra una abrazadera parcialmente acoplada. Esto provoca un desgaste prematuro y una grave degradación de la precisión.
Los diferentes sectores manufactureros exigen estrategias de sujeción completamente diferentes en función de sus limitaciones operativas únicas.
Las operaciones de mecanizado frecuentemente involucran aleaciones resistentes como titanio y acero forjado. En este caso, un requisito fundamental es una abrazadera de fluido de alta resistencia. Cualquier microvibración se traduce directamente en marcas de vibración en las palas de una turbina. Los sistemas de fluidos proporcionan un par enorme. Convierten efectivamente el dispositivo y la plataforma de la máquina en un único bloque de metal inflexible.
La industria de dispositivos médicos opera bajo diferentes limitaciones. Las fuerzas de corte son generalmente mucho menores cuando se producen instrumentos quirúrgicos delicados. Las normas medioambientales son excepcionalmente estrictas. El riesgo de que fugas de fluido contaminen una sala limpia es inaceptable. Los fabricantes de productos médicos prefieren en gran medida los sistemas impulsados por aire. Cambian el par absoluto por limpieza ambiental y velocidades de indexación rápidas.
El programa de producción diario es impredecible para los talleres de trabajo en general. Una máquina podría cortar carcasas de aluminio blando el lunes y soportes resistentes de acero para herramientas el miércoles. Estos entornos requieren equipos versátiles. Los talleres a menudo optan por sistemas de aire de alto torque o unidades compactas que funcionan con intensificadores de aire sobre aceite. Esto proporciona la limpieza de un sistema de aire combinado con un poder de retención cercano al de una unidad de fluido dedicada.
Si bien en teoría el accionamiento electrónico puede mantener la posición, se desaconseja su uso durante las operaciones de mecanizado reales. Depender únicamente del motor para resistir las fuerzas de corte hace que el sistema busque constantemente su coordenada programada. Esto genera un calor excesivo y puede dominar el motor por completo. Siempre active la abrazadera mecánica durante los ciclos de corte.
El deslizamiento generalmente es causado por una presión de fluido inadecuada, aire atrapado dentro de las líneas o desgaste físico en el manguito de sujeción interno. Si la unidad de potencia no logra mantener la presión especificada, la fuerza de retención disminuirá proporcionalmente. Se requiere mantenimiento regular y controles de presión en línea para garantizar la máxima rigidez.
Una abrazadera robusta evita que el dispositivo se desplace a un nivel microscópico cuando la cortadora hace contacto con la pieza de trabajo. Al bloquear mecánicamente los engranajes internos y eliminar el juego, el dispositivo permanece exactamente donde lo colocó el codificador. Esta rigidez constante garantiza una alta repetibilidad de una pieza a otra.
Generalmente no. Los mecanismos internos y los sellos están diseñados exclusivamente para aire a baja presión o fluido a alta presión. La aplicación de alta presión a un sistema a base de aire provocará la explosión inmediata del sello. La actualización requiere componentes internos completamente nuevos diseñados desde fábrica para esas presiones.
La sincronización se realiza completamente a través del controlador lógico programable de la máquina. Los códigos de máquina personalizados están integrados en el programa de mecanizado. La secuencia lógica le indica al variador que deje de moverse, ordena a la válvula que se abra e inicia un tiempo de permanencia obligatorio. Este tiempo de permanencia permite que los componentes se muevan físicamente antes de que el motor intente girar nuevamente.
Debes determinar la fuerza de corte máxima generada por tu herramienta en Newtons. Multiplique esta fuerza por la distancia radial en metros desde el centro de la placa frontal giratoria hasta el punto exacto de corte. Esto le da el par de referencia. Aplique siempre un multiplicador de seguridad de 1,5 a 2,0 para tener en cuenta el desgaste de la herramienta, la vibración y las inconsistencias del material.
Servo Hold utiliza la corriente eléctrica del motor para luchar activamente contra las fuerzas de rotación y mantener una posición. Es dinámico y propenso a micromovimientos bajo cargas pesadas. Un freno mecánico dedicado utiliza fricción física mediante presión de aire o fluido para bloquear el eje en la carcasa rígida. Proporciona un anclaje estático e inflexible que aísla completamente el motor de las fuerzas de corte.
Seleccionar el mecanismo de sujeción correcto es una elección de ingeniería vital. Afecta directamente el éxito de su mecanizado y la rentabilidad general. El fresado pesado requiere el fuerte agarre de los sistemas basados en fluidos. El mecanizado ligero de alta velocidad funciona mejor con alternativas impulsadas por aire limpio. Haga coincidir el mecanismo con las aplicaciones específicas de su tienda diaria. Esto garantiza que su equipo ofrezca un rendimiento impecable durante años.
Si está buscando mejorar sus capacidades de mecanizado con rigidez y precisión sin concesiones, explore las soluciones de posicionamiento de alto rendimiento disponibles en Fmore CNC. Desde indexadores hidráulicos de alta resistencia hasta mesas neumáticas rápidas, puede encontrar el equipo exacto diseñado para las demandas más exigentes de su taller. Evalúe sus fuerzas de corte, revise su infraestructura e invierta en un sistema diseñado para mantener la línea.

